नेपाली
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

प्रेसिजन वर्कहोल्डिङका लागि व्यावसायिक निर्माताबाट शून्य पोइन्ट क्ल्याम्पिङ चक श्रृंखला
शून्य प्वाइन्ट क्ल्याम्पिङ चक श्रृंखलाको भरपर्दो भोल्युम आपूर्तिकर्ताको रूपमा,JWGRIPइन्जिनियरहरू र कडा सहिष्णुता नियन्त्रणको साथ पत्ता लगाउने चकहरू, एल-प्लेट क्यारियरहरू र बहु-स्थिति क्ल्याम्पिङ प्लेटहरू निर्माण गर्दछ। यो मेसिन-साइड एंकरिङ हार्डवेयर कार्यशालाहरूको लागि डिजाइन गरिएको हो जसले भाग गुणस्तर, अटेन्डेड मेसिनिङ र द्रुत फिक्स्चर एक्सचेन्जको आधारको रूपमा स्थिति दोहोर्याउने क्षमतालाई व्यवहार गर्दछ। पूर्ण शून्य-बिन्दु सेटअप निर्माण गर्न, हामी पनि शून्य बिन्दु प्यालेट श्रृंखला र आपूर्तिसीएनसी सेल्फ-सेन्टरिङ भिसेसफिक्स्चर-साइड र वर्कपीस-साइड कन्फिगरेसनका लागि। सबै मुख्य पत्ता लगाउने सतहहरूले निरन्तर-चक्र उत्पादन अन्तर्गत दीर्घकालीन स्थिर कार्यसम्पादनको ग्यारेन्टी गर्न कडा परिशुद्धता-ग्राउन्ड प्रशोधन अपनाउछन्।
क्रिटिकल प्रदर्शन मेट्रिक्स
दोहोर्याउनुहोस् स्थिति सटीकता एकल सबैभन्दा महत्त्वपूर्ण संख्या हो। गुणस्तरीय चकले प्यालेटलाई केही माइक्रोन भित्र हजारौं पटक उही स्थितिमा फर्काउँछ। तर कागजमा शुद्धताको कुनै अर्थ छैन यदि ताला लगाउने मेकानिजम छिट्टै बाहिर जान्छ वा प्रदूषणले पत्ता लगाउने सतहहरूमा प्रवेश गर्छ भने। धेरै निर्माताहरूले ब्रोशरहरूमा प्रभावशाली सैद्धान्तिक-सटीकता मापदण्डहरू प्रकाशित गर्छन्, तर पनि यी तथ्याङ्कहरू वास्तविक-विश्व कार्यशाला परिस्थितिहरूमा निरन्तर काट्ने, चिप स्प्ल्याशिङ र शीतलक क्षरणको साथमा राख्न सक्दैनन्।
पुल-डाउन बल त्यति नै महत्त्वपूर्ण छ: चकले प्यालेटलाई ड्याटम अनुहारहरू विरुद्ध कडा रूपमा तान्नु पर्छ ताकि काट्ने बल र कम्पनले यसलाई उठाउन वा सार्न सक्दैन। बिभिन्न मेशिन लोडहरूलाई बिभिन्न क्ल्याम्पिंग फोर्स क्लासहरू चाहिन्छ। लाइट-कट सटीक भागहरूले चरम पुल-डाउन बलको माग गर्दैन, जबकि बाक्लो धातु ब्ल्याबहरूको लागि भारी स्टक-हटाउने मिलिङले काट्ने प्रभावलाई प्रतिरोध गर्न उच्च-ग्रेड क्ल्याम्पिङ आउटपुटको लागि कल गर्दछ।
प्रदूषण प्रतिरोध अक्सर कम आंकलन गरिन्छ। चिप्स, कूलेन्ट र धुलो मेसिन भित्र जताततै हुन्छ। राम्रोसँग सील गरिएको चकले पत्ता लगाउने सतहहरू सफा राख्छ, किनभने ड्याटम अनुहारहरू बीचको सानो कणले पनि स्थिति विचलन निम्त्याउँछ। भरपर्दो सील संरचनाहरू बिना, राम्रो मलबेले बिस्तारै सटीक डाटाम सतहहरू स्क्र्याच गर्नेछ र ब्याच-उत्पादित घटकहरूको लागि लुकेको गुणस्तर जोखिम ल्याउनेछ।
दीर्घकालीन स्थिरताले वास्तविक मूल्य निर्धारण गर्दछ: हजारौं चक्रहरू पछि, स्प्रिङहरू, बलहरू र कडा सतहहरूले अझै पनि उही पुनरावृत्ति प्रदान गर्नुपर्छ। सामग्रीको गुणस्तर र गर्मी उपचारले यो आयु निर्धारण गर्दछ। निम्न कच्चा माल वा अपूर्ण ताप-उपचार प्रक्रियाहरूले लामो-समय सञ्चालन पछि आन्तरिक गतिशील भागहरूको थकान विकृति निम्त्याउँछ।
कोर मेकानिकल सिद्धान्तहरू
धेरैजसो शून्य बिन्दु चकहरूले स्प्रिङ-लोड गरिएको मेकानिकल लकिङ कोर प्रयोग गर्दछ: जब प्यालेट भित्र धकेलिन्छ, टेपर्ड वा गोलाकार तत्वहरू यसलाई केन्द्रमा राख्छन् र स्प्रिङहरूले यसलाई तल तान्छन् र लक गर्छन्। रिलीज वायमेटिक वा म्यानुअल रूपमा ट्रिगर गरिएको छ, जसले सम्पूर्ण सञ्चालनलाई छिटो र अपरेटर बलबाट स्वतन्त्र बनाउँछ। क्ल्याम्पिङ वा अनक्ल्याम्पिङ कार्य पूरा गर्न अपरेटरहरूले ठूलो भौतिक बल लागू गर्न आवश्यक पर्दैन।
पत्ता लगाउने सतहहरू कडा र सटीक ग्राउन्ड छन्, त्यसैले बारम्बार उच्च-बल क्ल्याम्पिङमा पनि पहिरन न्यूनतम रहन्छ। उच्च परिशुद्धता पीसने सतह दोषहरू हटाउँछ र सबै प्रमुख सम्पर्क क्षेत्रहरूको समतलता सुनिश्चित गर्दछ।
क्ल्याम्पिङ बल बोल्टको सट्टा यान्त्रिक रूपमा उत्पन्न भएको हुनाले, लक गर्ने अवस्था हरेक पटक एकरूप हुन्छ — कुनै टर्क भिन्नता छैन, कुनै अति-कसिएको छैन, कुनै कम-कसाइ छैन। परम्परागत बोल्ट-टाइटेड फिक्स्चरहरू म्यानुअल सञ्चालन अनुभवमा धेरै निर्भर हुन्छन्, जसले सजिलैसँग विभिन्न कामदारहरू बीच असंगत क्ल्याम्पिङ परिणामहरू सिर्जना गर्दछ।
विभिन्न मेसिन-साइड कार्यहरूको लागि चार चक संस्करणहरू
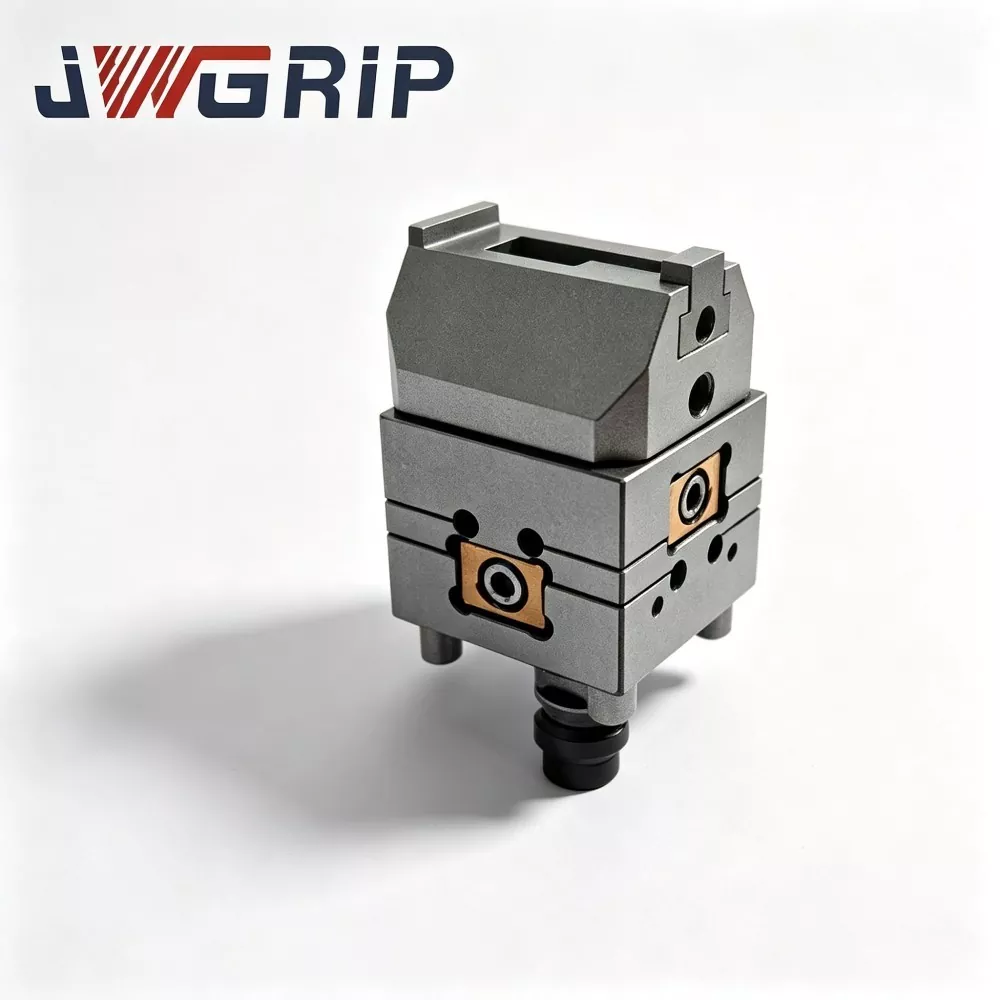
Zero Point Positioning Chuck L Type Pallet: एक L-आकारको क्यारियर जसले चक प्रकार्यलाई ठाडो सन्दर्भ सतहसँग जोड्दछ, सेटअपहरूको लागि आदर्श जहाँ फिक्स्चरलाई तेर्सो ड्याटम र ठाडो पत्ता लगाउने अनुहार दुवै चाहिन्छ। यो व्यापक रूपमा विशेष-कोण स्थिरता विधानसभा र बहु-दिशात्मक मेसिन आवश्यकताहरूको लागि प्रयोग गरिन्छ।
सिंगल सेन्टर जीरो पोइन्ट पोजिसनिङ चक: क्लासिक एकल-पोइन्ट चक जसले मेसिनको टेबलमा सिधै माउन्ट गर्छ र एक पटकमा एउटा प्यालेट वा फिक्स्चर लक गर्छ, 3-अक्ष र 5-अक्ष मेसिनहरूका लागि सबैभन्दा व्यापक रूपमा प्रयोग हुने संस्करण। यो धेरै मानक-आकार CNC मेसिन-टेबल T-स्लट लेआउटहरू फिट हुन्छ।
एकीकृत एकल केन्द्र शून्य पोइन्ट क्ल्याम्पिङ चक: एक कम्प्याक्ट एकीकृत निर्माण जसले स्ट्याक-अप उचाइ घटाउँछ र कठोरता सुधार गर्दछ, सीमित Z-अक्ष क्लियरेन्स भएका मेसिनहरूको लागि राम्रोसँग उपयुक्त छ। यसले अत्याधिक उचाइको पेशालाई बेवास्ता गर्छ जसले पाँच-अक्ष टिल्टिङ आन्दोलनको समयमा स्पिन्डल हस्तक्षेप निम्त्याउन सक्छ।
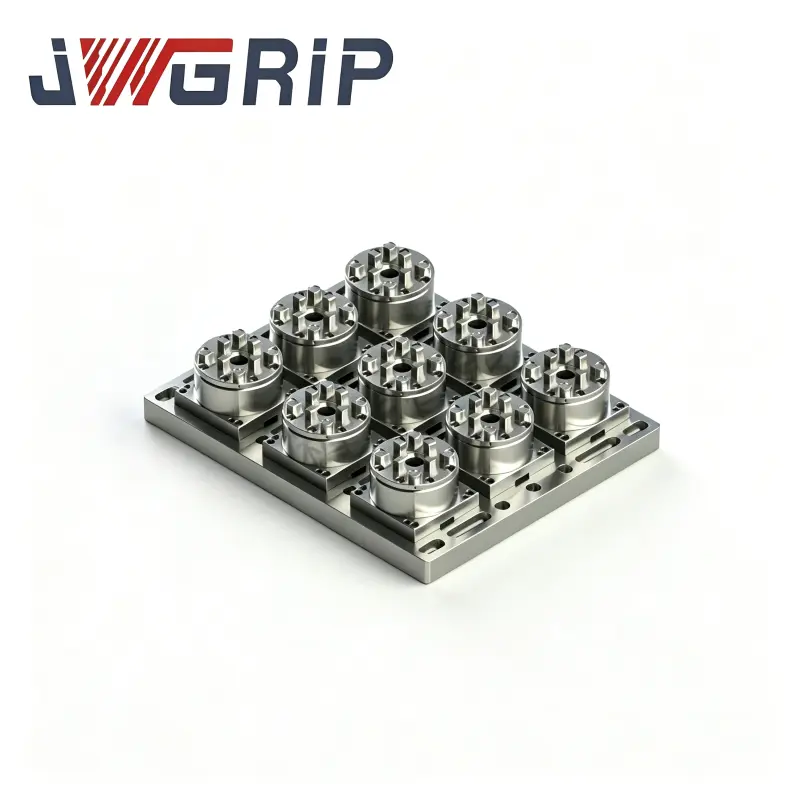
सिक्स पोजिसन जिरो प्वाइन्ट क्ल्याम्पिङ प्लेट: प्लेट-टाइप चक जसमा छ वटा लोकेटिंग पोजिसनहरू छन्, बहु-स्टेशन सेटअपहरूलाई समर्थन गर्ने जहाँ एकै चक्रमा एक प्लेटमा धेरै प्यालेटहरू वा फिक्स्चरहरू लक हुन्छन्। यसले सानो आकारको ब्याच वर्कपीसहरूको लागि एकल-चक्र प्रशोधन उत्पादन बढाउँछ।
सञ्चालन चरणहरू
1. चक ड्याटम मेसिनको अक्षहरूसँग मेल खान्छ भनेर कसरी सुनिश्चित गर्ने?
अन्तिम कस्नु अघि, पत्ता लगाउने अनुहारमा डायल सूचक चलाउनुहोस् र पढ्ने सहिष्णुता भित्र नभएसम्म समायोजन गर्नुहोस्, त्यसपछि माउन्टिङ बोल्टहरूलाई उचित टर्कको साथ समान रूपमा लक गर्नुहोस्। असमान बोल्ट टर्कले चक आधारलाई तान्नेछ र मौलिक ड्याटम फ्लैटनेसलाई नष्ट गर्नेछ।
२.समयमा चकलाई कसरी सही राख्ने?
प्रत्येक प्यालेट परिवर्तन गर्नु अघि पत्ता लगाउने सतहहरू सफा गर्नुहोस्, आवधिक रूपमा माउन्टिङ बोल्टहरू जाँच गर्नुहोस्, र कुनै पनि भारी टक्कर वा लामो मर्मत पछि ड्याटम पुन: प्रमाणित गर्नुहोस्। अचानक मेकानिकल टक्कर शून्य-बिन्दु चकहरूमा अदृश्य आन्तरिक क्षतिको मुख्य कारणहरू मध्ये एक हो।
3. माउन्टिंग स्थिति कसरी छनौट गर्ने?
यदि स्वचालन योजना गरिएको छ भने प्यालेट एक्सचेन्ज, शीतलक प्रवाह र रोबोट पहुँचको लागि चक वरपर पर्याप्त टेबल ठाउँ छोड्नुहोस्। अपर्याप्त आरक्षित ठाउँले म्यानुअल सञ्चालन वा भविष्यमा रोबोटिक रिट्रोफिटिंग कार्यमा बाधा पुर्याउँछ।
प्रमाणीकरण गाइड
पुनरावृत्ति परीक्षण: क्ल्याम्प गर्नुहोस् र परीक्षण प्यालेट दर्जनौं पटक जारी गर्नुहोस् र स्थिति विचलन मापन गर्नुहोस्; स्पेसिफिकेशन भित्र स्थिर नतिजाहरूले लक गर्ने मेकानिजम स्वस्थ छ भन्ने पुष्टि गर्दछ।
पुल-डाउन बल जाँच: चकले प्यालेटलाई तपाईंले लागू गर्ने योजनाको अधिकतम काट्ने भार अन्तर्गत सुरक्षित रूपमा समात्न सक्छ भनी प्रमाणित गर्नुहोस्। यो निरीक्षण चरण पूरा नगरी औपचारिक उत्पादन भागहरूमा सीधा भारी काट्ने परीक्षणहरू कहिल्यै नचलाउनुहोस्।
साइकल र पहिरन निरीक्षण: धेरै चक्र पछि, असामान्य खेल, आवाज वा स्थिति बहाव को लागी जाँच गर्नुहोस्; प्रारम्भिक पहिचानले पसल फ्लोरमा गुणस्तर आश्चर्यलाई रोक्छ। निरन्तर उत्पादनको लागि बेवास्ता गर्नुको सट्टा साना असामान्य संकेतहरूलाई समयमै व्यवहार गर्नुपर्छ।
JWGRIP किन छनौट गर्ने?
हाम्रो चक बडीहरू र पत्ता लगाउने तत्वहरू परिशुद्ध ग्राउन्ड ड्याटम सतहहरूको साथ कडा मिश्र धातु इस्पातबाट मेशिन गरिएको छ। प्रत्येक एकाइले ढुवानी अघि दोहोर्याउने क्षमता, क्ल्याम्पिङ बल र सील-सम्बन्धित जाँचहरू पास गर्दछ।
हामी तपाईंको मेसिन तालिका र स्वचालन स्तरसँग मेल खाने अनुकूलित माउन्टिङ ढाँचाहरू, उचाइहरू र वायवीय वा म्यानुअल रिलीज कन्फिगरेसनहरूलाई समर्थन गर्छौं।
हाम्रा इन्जिनियरहरूले तपाईंलाई चकहरू शून्य प्वाइन्ट प्यालेट शृङ्खला, UPC शून्य पोइन्ट पोजिसनिङ सिरिज र द्रुत परिवर्तन वर्कहोल्डिङ प्रणालीसँग जोड्न मद्दत गर्छन् ताकि सम्पूर्ण वर्कहोल्डिङ आर्किटेक्चर एकरूप रहोस्।
गुणस्तर आश्वासन र बिक्री पछि समर्थन
प्रत्येक JWGRIP Zero Point Clamping Chuck Series ले फ्याक्ट्रीलाई दोहोरिने क्षमता, क्ल्याम्पिङ फोर्स र ड्याटम एक्युरेसी कभर गर्ने निरीक्षण कागजातको साथ छोड्छ, र हाम्रो गुणस्तर टोलीले सील, पहिरन प्रतिरोध र दैनिक उपयोगितालाई निरन्तर सुधार गर्न फिल्ड फिडब्याक लूप राख्छ।
पहिलो-लेख प्रमाणिकरण देखि नियमित मर्मतसम्भार सम्म, हामी स्थापना मार्गदर्शन, द्रुत समस्या निवारण प्रतिक्रिया र स्पेयर-पार्ट उपलब्धता प्रदान गर्दछौं ताकि तपाईंका मेसिनहरू उत्पादक रहोस्।
धेरै उद्योगहरूमा मेशिनिङ कार्यशालाहरू र स्वचालन एकीकरणकर्ताहरूद्वारा विश्वास गरिएको, JWGRIP शून्य बिन्दु चकहरू पहिलो चक्र र दस-हजारौंमा समान प्रदर्शन गर्न इन्जिनियर गरिएका छन्।



- View as
मिल्दो EROWA Uniblank 72 ER-035210
JWGRIP चीनमा मिल्दो EROWA Uniblank 72 ER 035210 को निर्माता र आपूर्तिकर्ता हो। यो उच्च प्रदर्शन सटीक खाली क्यारियर मानक 72 चकहरू, प्यालेटाइजरहरू र इलेक्ट्रोड होल्डरहरूको लागि प्रतिस्थापनमा ड्रपको रूपमा EROWA द्रुत-परिवर्तन कार्य होल्डिङ प्रणालीमा फिट हुन्छ। हाम्रो इन-हाउस सीएनसी-फिक्स्चर कार्यशालामा प्रिमियम कठोर मिश्र धातु इस्पातबाट निर्मित, यसले EDM, मिलिङ, ग्राइन्डिङ र तार काट्ने, मोल्ड बनाउने, ग्रेफाइट इलेक्ट्रोड, अटोमोटिभ र 3C सटीक टूलिङ र मानवरहित स्वचालित मेसिनिङ सेलहरूमा व्यापक रूपमा लागू हुने भरपर्दो स्थायित्व र स्थिति दोहोर्याउने क्षमता प्रदान गर्दछ।
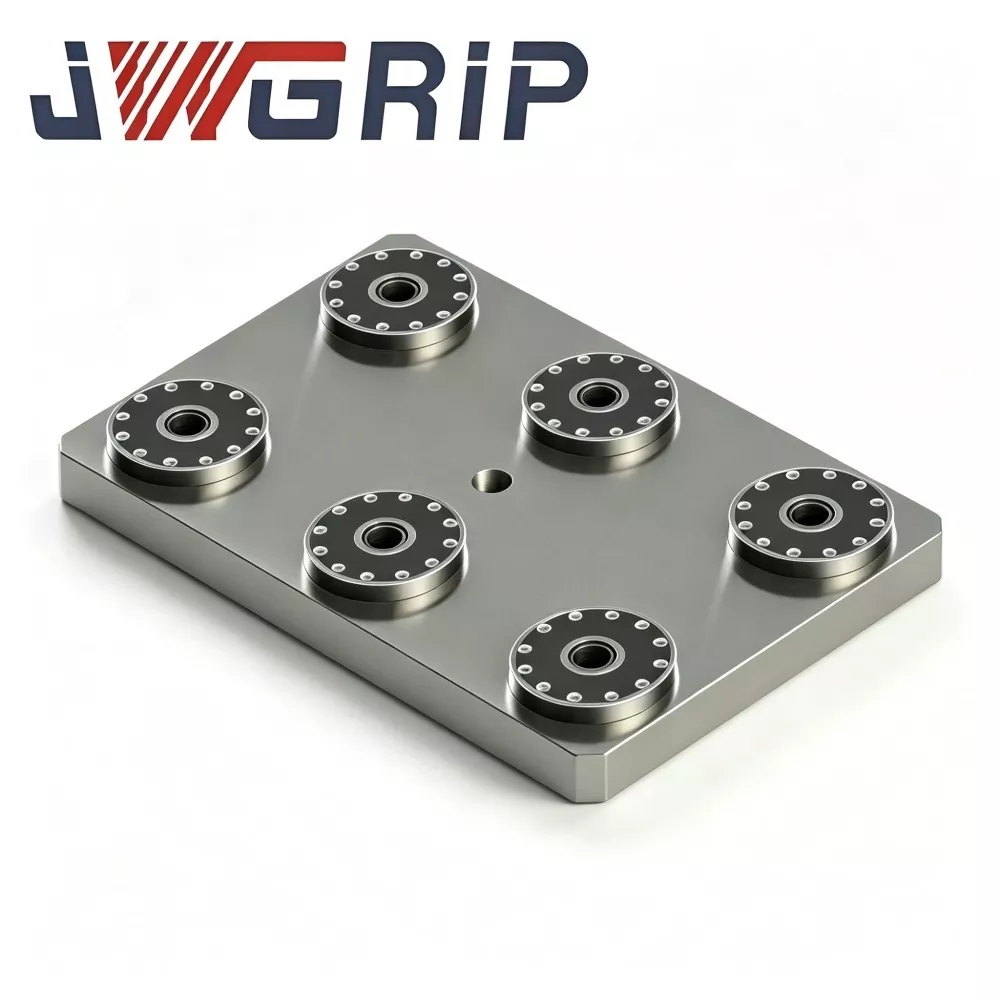
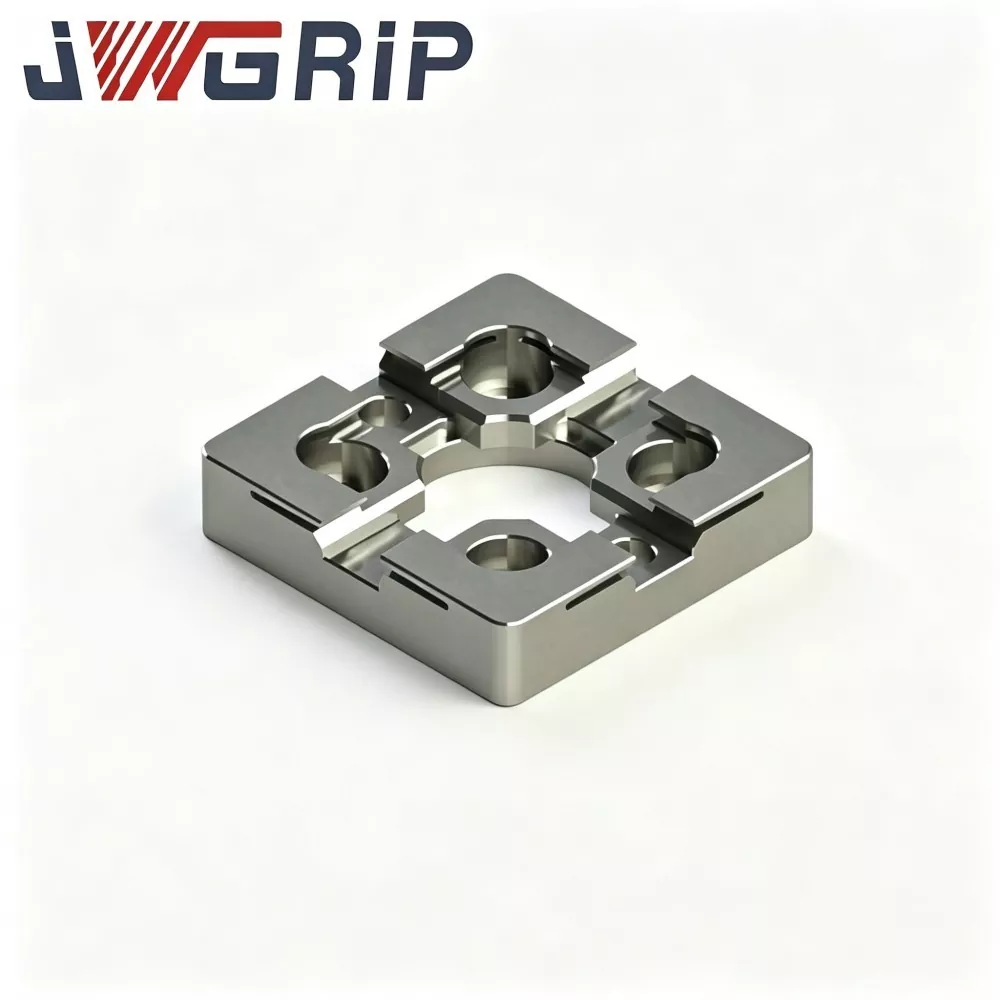
छ पोजिसन शून्य बिन्दु क्ल्याम्पिङ प्लेट
JWGRIP चीनमा व्यावसायिक सिक्स पोजिसन जीरो प्वाइन्ट क्ल्याम्पिङ प्लेटको निर्माता र आपूर्तिकर्ता हो। यो एक एकीकृत मल्टि-स्टेसन शून्य-पोइन्ट क्ल्याम्पिङ फिक्स्चर हो जुन विशेष रूपमा उच्च-दक्षता सीएनसी मिलिङ र लचिलो उत्पादन परिदृश्यहरूको लागि डिजाइन गरिएको हो। यो उत्पादनले एकल अभिन्न हेवी-ड्युटी आधारमा छवटा स्वतन्त्र शून्य-बिन्दु लक इकाइहरू एकीकृत गर्दछ, बहु-फिक्स्चर र बहु-वर्कपीस एकसाथ माउन्टिङको अनुभव गर्दै। यसमा छरिएका मोड्युलर असेम्ब्ली बिना नै सबै-मा-एक संरचनात्मक डिजाइन फिचर गरिएको छ, जुन सिधै मेसिन टुल वर्कटेबलहरूमा स्थापना गर्न सकिन्छ र सटीक प्रशोधन कार्यशालाहरूको समग्र परिचालन दक्षतामा सुधार गर्न अफलाइन प्रिसेटिङ प्रणालीहरूसँग मेल खान्छ।
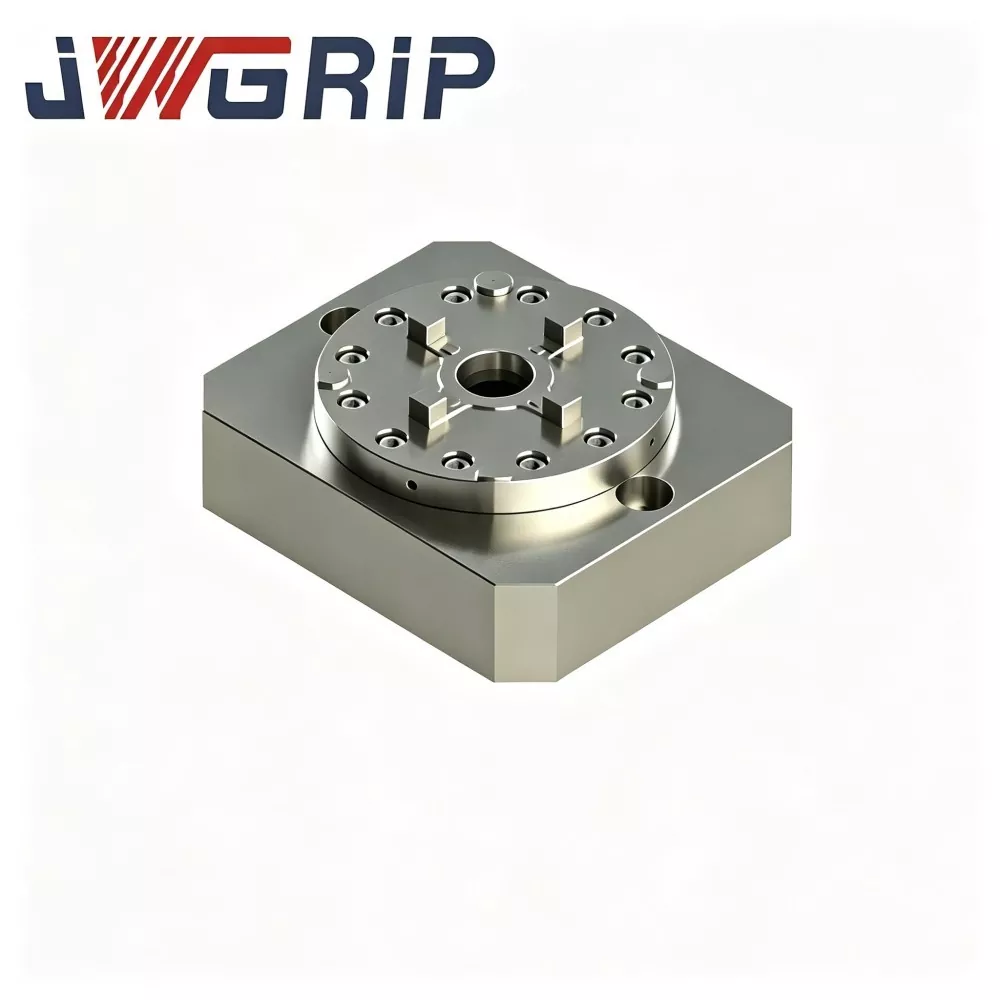
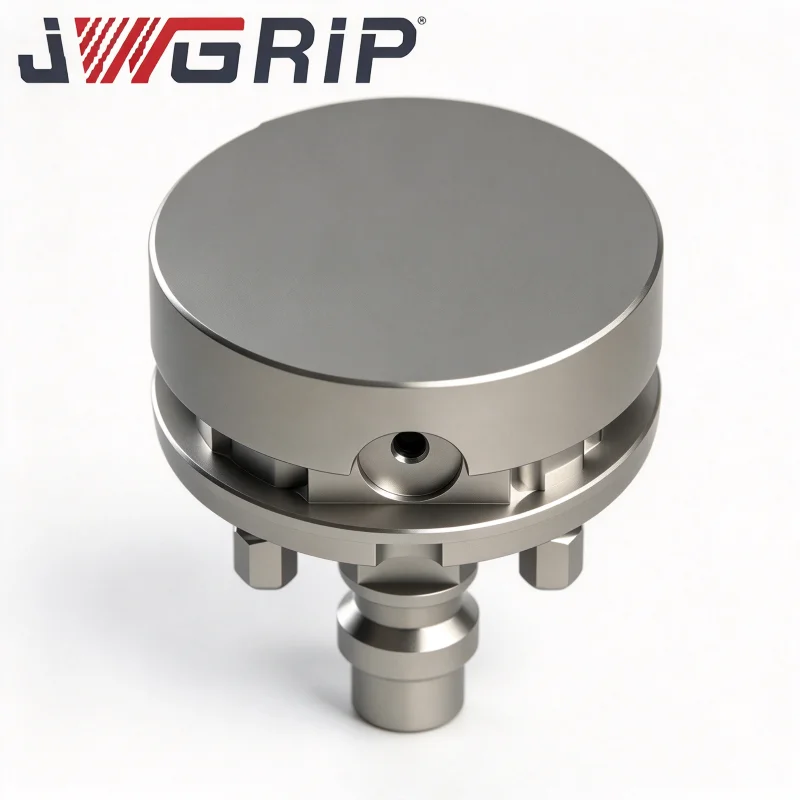
एकीकृत एकल केन्द्र शून्य बिन्दु क्ल्याम्पिंग चक
JWGRIP ले चीनमा अनुकूलित एकीकृत एकल केन्द्र जीरो प्वाइन्ट क्ल्याम्पिङ चकको कारखाना प्रत्यक्ष बिक्री प्रदान गर्दछ। यो आधुनिक सीएनसी टर्निङ मिलिङ कम्पोजिट मेसिन र ठाडो मेसिनिङ सेन्टरहरूका लागि विशेष रूपमा अप्टिमाइज गरिएको सबैमा एक एकीकृत स्थिति र क्ल्याम्पिङ फिक्स्चर हो। परम्परागत स्प्लिट-टाइप फिक्स्चर संयोजनहरू भन्दा भिन्न, यो उत्पादनले एकल-केन्द्र सेल्फ-सेन्टरिङ क्ल्याम्पिङ मेकानिज्म र शून्य-पोइन्ट लकिङ स्थिति संरचनालाई पूर्ण मोनोलिथिक बडीमा एकीकृत गर्दछ, कुनै थप मिल्दो सामानहरू आवश्यक पर्दैन।
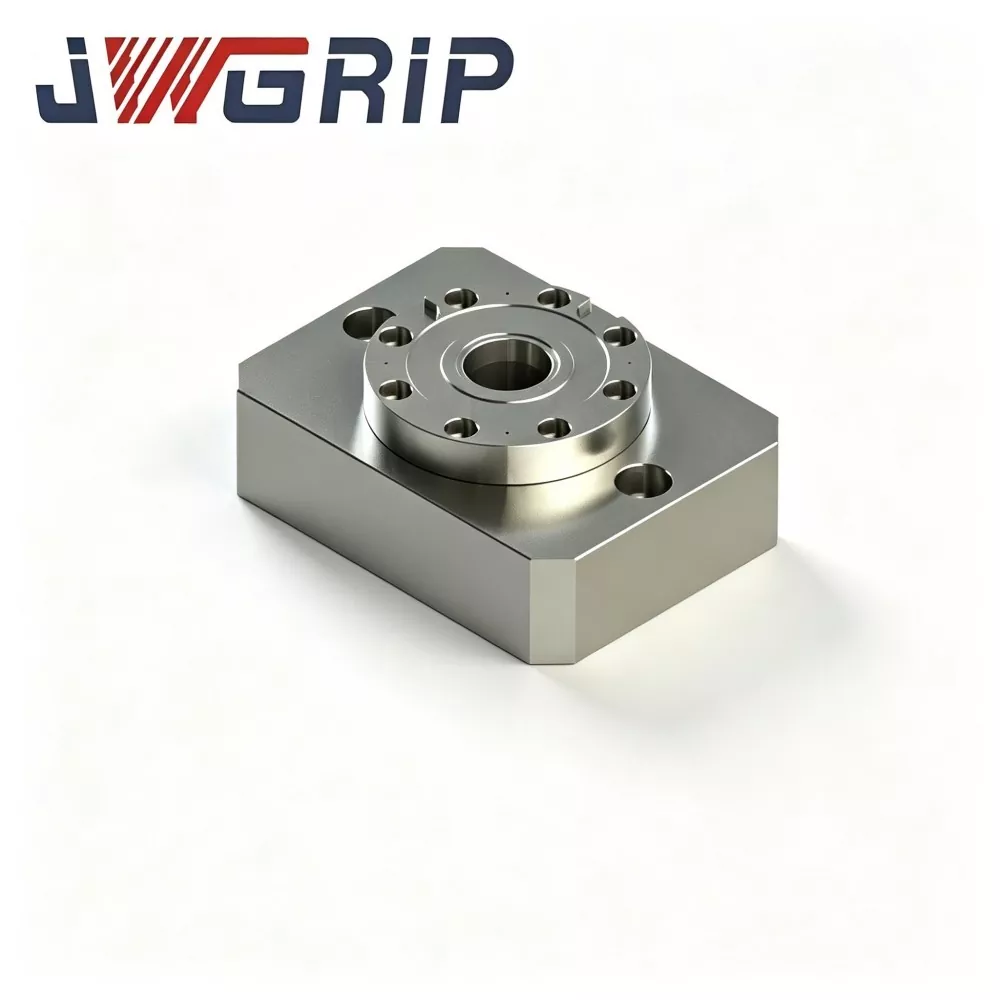
एकल केन्द्र शून्य बिन्दु स्थिति चक
JWGRIP चीनमा व्यावसायिक एकल केन्द्र शून्य प्वाइन्ट पोजिसनिङ चकको निर्माता र आपूर्तिकर्ता हो। मानक जीरो प्वाइन्ट क्ल्याम्पिङ चक शृङ्खलाको कोर मोड्युलर इकाईको रूपमा, यो उत्पादन एकल-बिन्दु शून्य-पोइन्ट लकिङ र पोजिसनिङ फिक्स्चर हो जुन विशेष रूपमा लचिलो CNC द्रुत-परिवर्तन प्रणालीहरूको लागि डिजाइन गरिएको हो। यसले एक स्वतन्त्र मोड्युलर संरचना डिजाइन अपनाउँछ, अनुकूलित फिक्स्चर लेआउटहरूको लागि आधारभूत असेंबली इकाईको रूपमा सेवा गर्दै, र परम्परागत अभिन्न बहु-स्टेशन शून्य-पोइन्ट प्यालेटहरूको लेआउट सीमाहरूलाई प्रभावकारी रूपमा समाधान गर्दछ।
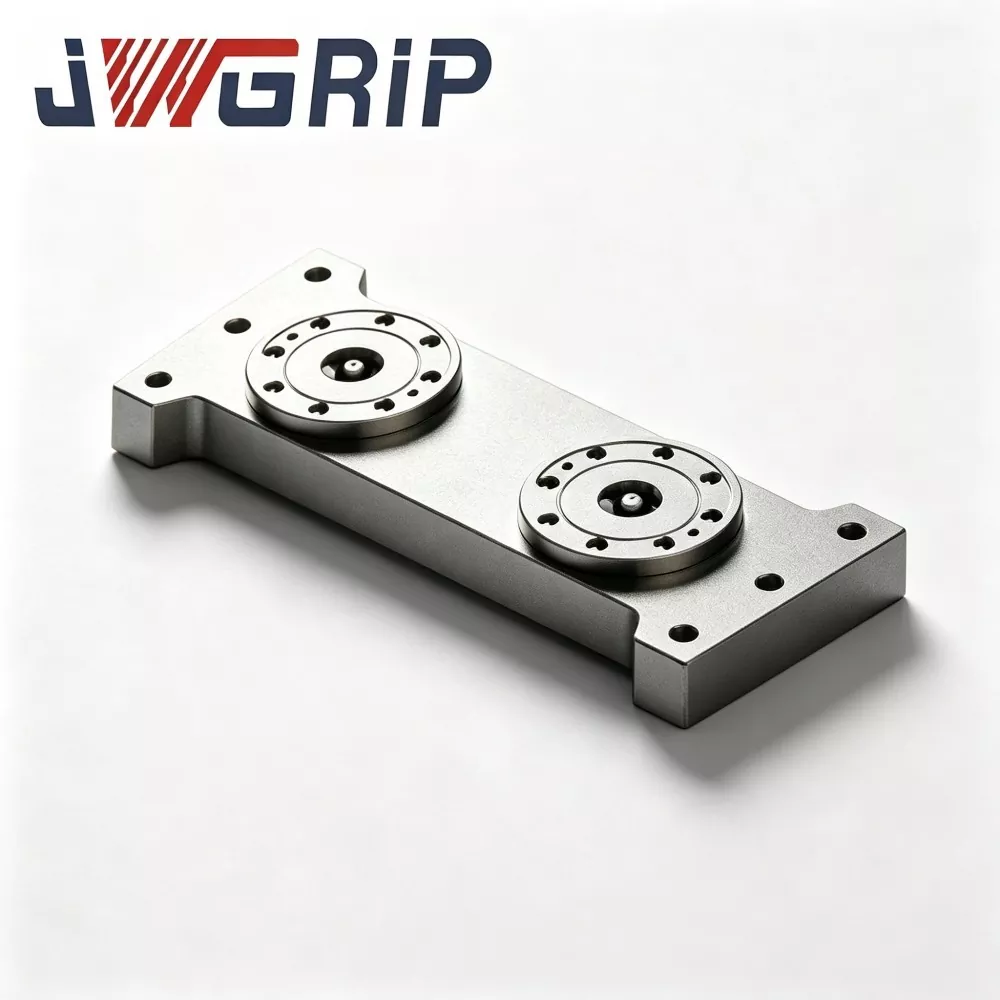
एल-टाइप शून्य पोइन्ट पोजिसनिङ चक प्यालेट
JWGRIP ले चीनमा फ्याक्ट्री प्रत्यक्ष बिक्री सेवाको साथ व्यावसायिक L-Type Zero Point Positioning Chuck Pallet प्रदान गर्दछ। शून्य पोइन्ट क्ल्याम्पिङ चक शृङ्खलाको कोर इन्टिग्रेटेड फिक्स्चरको रूपमा, यो व्यावसायिक L-प्रकार शून्य पोइन्ट प्यालेट विशेष रूपमा स्पेस-सीमित उपकरणहरूको साथ लचिलो सीएनसी मेसिनिंग उत्पादन लाइनहरूको लागि डिजाइन गरिएको हो। यसले ठाडो ड्याटम रूपान्तरण संरचना र उच्च-परिशुद्धता शून्य-पोइन्ट पोजिशनिङ कम्पोनेन्टहरूलाई एक मोनोलिथिक इकाईमा एकीकृत गर्दछ, ठाडो वर्कपीस क्ल्याम्पिङ र साइड फिचर मेसिनिङ महसुस गर्न अतिरिक्त सहायक एडाप्टर संरचनाहरूको आवश्यकतालाई हटाउँछ।
JWGRIP चीनमा व्यावसायिक शून्य बिन्दु क्ल्याम्पिङ चक श्रृंखला निर्माता र आपूर्तिकर्ता हो। हामी तपाईंलाई हाम्रो कारखानाबाट प्रतिस्पर्धी मूल्यमा थोक उच्च गुणस्तरका उत्पादनहरूमा न्यानो स्वागत गर्दछौं।
समाचार सिफारिसहरू