नेपाली
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

विश्वसनीय वेल्डिङ सञ्चालनका लागि विश्वसनीय निर्माताबाट आर-टाइप इलेक्ट्रोड होल्डरहरू
आर-टाइप इलेक्ट्रोड होल्डरहरूको एक विशेष कार्य होल्डिंग आपूर्तिकर्ताको रूपमा,JWGRIPउच्च स्थिरता एक्सटेन्सन रडहरू, कोलेट एकाइहरू र मोल्ड निर्माताहरू, EDM प्रक्रिया इन्जिनियरहरू र फिक्स्चर सोर्सिङ खरीददारहरूका लागि वायमेटिक ड्रबार एसेम्बलीहरू उत्पादन गर्दछ जसले गहिरो-कभिटी स्पार्क इरोसनको समयमा इलेक्ट्रोड रन-आउट र कम्पनसँग संघर्ष गर्दछ। विभिन्न ग्रेफाइट र तामा इलेक्ट्रोडहरू माउन्ट गर्दा प्रत्येक मुख्य कम्पोनेन्टले तनाव-मुक्ति उपचार र परिशुद्धता ग्राइन्डिङको माध्यमबाट जान्छ। यी माउन्टिंग सामानहरूले गहिरो डूबने क्रममा डगमगाउने कम गर्छ, जटिल मोल्ड विवरणहरूको सतह समाप्त गुणस्तर सुधार गर्दछ। इलेक्ट्रोड माउन्टिङ असेंबलीहरू बाहेक, JWGRIP पनि आपूर्ति गर्दछR-प्रकार EDM चकर EROWA कम्प्याटिबल इलेक्ट्रोड चक्सले चक बेस टु इलेक्ट्रोड टिपलाई कभर गर्ने पूर्ण टुलिङ्ग चेन निर्माण गर्न।
धेरै मोल्ड बनाउने प्लान्टहरूले EDM चकहरू र स्पार्क मेसिन प्यारामिटरहरूको प्रदर्शनमा मात्र ध्यान केन्द्रित गर्दछ, कसरी इलेक्ट्रोड माउन्टिङ कम्पोनेन्टहरूले अन्तिम मेशिन परिणामहरूलाई प्रत्यक्ष रूपमा प्रभाव पार्छ भनेर बेवास्ता गर्दै। उच्च-ग्रेडको तामा-ग्रेफाइट इलेक्ट्रोडले पनि कम गुणस्तरका धारकहरूसँग मेल खाएमा स्पष्ट रन-आउट उत्पन्न गर्नेछ। गहिरो, साँघुरो मोल्ड गुहा प्रशोधन गर्दा, माउन्टिङ स्थितिबाट प्रसारित थोरै कम्पनले छेउछाउको पर्खालहरू, धमिलो कुनाको त्रिज्या र असंगत स्पार्क ग्यापहरू उत्पादन गर्नेछ। दोषपूर्ण गुहाहरू पुन: काम गर्दा इलेक्ट्रोडहरू बर्बाद हुन्छन्, मेसिनको रनटाइम खपत हुन्छ र अर्डर डेलिभरीमा ढिलाइ हुन्छ। धेरै अफ-द-शेल्फ सामान्य-उद्देश्य माउन्टिंग भागहरूले EDM काम गर्ने ट्याङ्की भित्र डाइइलेक्ट्रिक फ्लुइड स्प्ल्याशिंग र तापमान उतार-चढावको प्रभावलाई प्रतिरोध गर्न सक्दैन, जसले बारम्बार इलेक्ट्रोड प्रतिस्थापन पछि क्रमिक शुद्धता बहाव निम्त्याउँछ।
प्रदर्शन भिन्नताहरू
जेनेरिक उपकरण होल्डरहरू स्पार्क इरोसन वातावरणको सट्टा उच्च-गति मिलिङको लागि डिजाइन गरिएको हो। तिनीहरू विरलै डाइलेक्ट्रिक फ्लुइड प्रतिरोध, गर्मी उतार-चढ़ाव र कमजोर ग्रेफाइट इलेक्ट्रोडहरूको विशेष क्ल्याम्पिंग आवश्यकताहरू विचार गर्छन्।
तुलनामा, आर-टाइप इलेक्ट्रोड होल्डरहरू सिङ्कर EDM परिचालन विशेषताहरूको लागि पूर्ण रूपमा अनुकूलित छन्। EDM इलेक्ट्रोड होल्डरको लागि आर-टाइप एक्सटेन्सन रडले एम्प्लीफाइभ कम्पन बिना गहिरो गुहा मेसिनिंगको लागि पहुँच विस्तार गर्दछ। EDM इलेक्ट्रोड होल्डरको लागि आर-टाइप ER32 कोलेटले एकसमान परिधिको पकड बल प्रदान गर्दछ, भंगुर ग्रेफाइट इलेक्ट्रोडहरूलाई क्ल्याम्पिंग दबाबमा क्र्याक हुनबाट रोक्छ। EDM इलेक्ट्रोड होल्डरको लागि R-प्रकार वायवीय ड्रबारले रिमोट स्वचालित लक र अनलक गर्न सक्षम गर्दछ, जसले उच्च-फ्रिक्वेन्सी इलेक्ट्रोड प्रतिस्थापन कार्यप्रवाहहरूमा फिट हुन्छ। EDM Workholding को लागि R-Type CNC क्यालिब्रेसन ब्लकले छिटो अफसेट प्रमाणीकरणलाई समर्थन गर्दछ, स्पार्क प्रशोधन सुरु हुनु अघि नाप्ने समय छोटो पार्छ। उचित रूपमा मिलाइएको माउन्टिङ हार्डवेयरले चक ड्याटमबाट टाढा काम गर्दा पनि इलेक्ट्रोड एकाग्रतालाई स्थिर राख्छ, मोल्ड क्याभिटीहरूमा कम्पन-कारण सतह दोषहरू बेवास्ता गर्दछ।
इलेक्ट्रोड अपशिष्ट कम गर्दै
ग्रेफाइट र तामा इलेक्ट्रोडहरू मोल्ड कार्यशालाहरूको लागि प्रमुख चर लागतहरू प्रतिनिधित्व गर्छन्। खराब होल्डरको एकाग्रता र अस्थिर क्ल्याम्पिङ बलले स्पार्क मेसिनिङ सुरु हुनु अघि नै महँगो इलेक्ट्रोडलाई क्षति पुर्याउँछ। मानकीकृत आर-टाइप इलेक्ट्रोड होल्डरहरूले अपरेटरहरूलाई EDM मेसिन ट्याङ्की बाहिर इलेक्ट्रोड पूर्व-सेटिङ, ट्रिमिङ र अफसेट मापन समाप्त गर्न अनुमति दिन्छ। अपरेटरहरूले बाह्य नाप्ने बेन्चहरूमा एक्स्टेन्सन रडहरू वा कोलेट एकाइहरूमा इलेक्ट्रोडहरू जम्मा गर्छन्; क्यालिब्रेसन पछि, सम्पूर्ण एसेम्बली आर-टाइप EDM चकहरूमा छिटो स्थापना गर्न सकिन्छ।
वायमेटिक ड्रबारले म्यानुअल रेन्च अपरेशनहरू हटाउँछ, ग्रेफाइट सामग्रीहरू क्र्याक गर्ने अति-कसाउने जोखिम कम गर्दछ। म्यानुअल अपरेशन र अर्ध-स्वचालन संयोजन मिश्रित-मोड उत्पादन लाइनहरू निर्माण गर्दा, प्रयोगकर्ताहरूले यी होल्डरहरूलाई द्रुत परिवर्तन कार्यहोल्डिङ प्रणालीबाट पत्ता लगाउने मोड्युलहरूसँग संयोजन गर्न सक्छन्, पूर्व-स्टेशन मापन बेन्चहरू र EDM मेशिन टेबलहरू बीच एकीकृत ड्याटम स्थानान्तरण महसुस गर्दै। यो कार्यप्रवाहले इलेक्ट्रोड स्क्र्याप दरहरू घटाउँछ र बारम्बार अन-मेसिन सुधार गरेर खपत हुने समय घटाउँछ।
कोर उत्पादन लाभहरू
सटीक-भूमि मिलन सतहहरूले उत्कृष्ट एकाग्रताको ग्यारेन्टी दिन्छ, प्रभावकारी रूपमा गहिरो-गुहा स्पार्क इरोसनको समयमा इलेक्ट्रोड रन-आउटलाई दबाउन।
एक्सटेन्सन रड, ER32 कोलेट र वायमेटिक ड्रबार सहित विविध संरचनात्मक रूपहरू छोटो इलेक्ट्रोडहरू, लामो-पहुँचको गहिरो गुहा कार्यहरू र स्वचालित उत्पादन मागहरूमा अनुकूल हुन्छन्।
सतह विरोधी जंग उपचारले डाइइलेक्ट्रिक फ्लुइड इरोसनलाई प्रतिरोध गर्दछ, EDM काम गर्ने ट्याङ्की भित्र खिया र प्रदूषण संचयलाई कम गर्छ।
क्यालिब्रेसन ब्लकहरू र EDM चकहरूको बहु शैलीहरूको साथ द्रुत सहयोगलाई समर्थन गर्दै, मुख्यधारा आर-टाइप लोकेटिंग सामानहरूसँग उपयुक्त।
उत्पादन मोड्युल परिचय
JWGRIP को इलेक्ट्रोड माउन्टिङ असेंबलीहरूले विभिन्न इलेक्ट्रोड लम्बाइ, सामग्री र स्वचालन स्तरहरू ह्यान्डल गर्न धेरै कार्यात्मक मोड्युलहरू कभर गर्दछ।
EDM इलेक्ट्रोड होल्डरको लागि आर-टाइप एक्सटेन्सन रडले गहिरो र सीमित मोल्ड गुहाहरूको मेसिनिंग अवरोध समाधान गर्दछ; स्वीकार्य सीमा भित्र कम्पन प्रवर्धन नियन्त्रण गर्दा यसले इलेक्ट्रोड कार्य दूरी विस्तार गर्दछ। EDM इलेक्ट्रोड होल्डरका लागि आर-टाइप ER32 कोलेटले स्थानीय क्रसिङ विरूपणबाट कमजोर ग्रेफाइट इलेक्ट्रोडहरूलाई जोगाएर वरपरको क्ल्याम्पिङ बल प्रदान गर्दछ। EDM इलेक्ट्रोड होल्डरको लागि R-प्रकार वायवीय ड्रबारले रिमोट वायमेटिक लकिङलाई समर्थन गर्दछ, उच्च स्वचालन डिग्रीहरू पछ्याउने कार्यशालाहरूको लागि उपयुक्त। EDM Workholding को लागि R-Type CNC क्यालिब्रेसन ब्लकले इलेक्ट्रोड सेटअपको क्रममा ट्रायल-र-त्रुटि घटाउने, अफसेट जाँचको लागि सहायक मापन उपकरणको रूपमा कार्य गर्दछ। यी सबै मोड्युलहरू R-Type EDM Workholding System इकोसिस्टमसँग सम्बन्धित छन्। यदि कार्यशालाहरूले ठूला-ब्याच मानक इलेक्ट्रोडहरू प्रशोधन गर्न आवश्यक छ भने, तिनीहरूले EROWA मिल्दो इलेक्ट्रोड चकहरूबाट मिल्दो एकाइहरू चयन गर्न सक्छन्, विभिन्न टुलिङ मापदण्डहरूमा लचिलो फिक्स्चर स्विचिङ हासिल गर्दै।
मुख्य आवेदन परिदृश्यहरू
यी इलेक्ट्रोड माउन्टिंग कम्पोनेन्टहरू उपभोक्ता इलेक्ट्रोनिक्स मोल्ड निर्माण, मोटर वाहन भित्री भाग मोल्ड प्रशोधन, मेडिकल-उपकरण सटीक मोल्ड उत्पादन र बहु-इलेक्ट्रोड कम्पोजिट मेसिनिंग कार्यहरूमा व्यापक रूपमा लागू हुन्छन्। तिनीहरू गहिरो गुहा मेसिनिंग, सानो सुविधा नक्काशी र जटिल बनावट नक्काशीको लागि सिङ्कर EDM उपकरणहरू फिट हुन्छन्। पुरानो EDM उपकरण अपग्रेड गर्ने होस् वा नयाँ मोल्ड बनाउने सेलहरू निर्माण गर्ने होस्, ठीकसँग चयन गरिएका होल्डरहरूले इलेक्ट्रोड चलिरहेको स्थिति र अनावश्यक इलेक्ट्रोड खपत कम गर्दछ। तिनीहरू व्यापक रूपमा कस्टम मोल्ड कारखानाहरू, सटीक टूलिङ कार्यशालाहरू र उच्च-जटिल मोल्ड आउटसोर्सिङ अर्डरहरू गर्ने उद्यमहरूद्वारा अपनाइएका छन्।
व्यावहारिक मार्गदर्शन
पहिले आफ्नो विशिष्ट मेसिनिङ गहिराइ स्पष्ट गर्नुहोस्: गहिरो साँघुरो गुहाहरूलाई कम्पन-दबिएको एक्सटेन्सन रड संरचनाहरू चाहिन्छ, जबकि उथले मोल्ड सुविधाहरूले छोटो प्रत्यक्ष-माउन्ट कन्फिगरेसनहरू अपनाउन सक्छन्।
दोस्रो पुष्टि इलेक्ट्रोड सामग्री: ग्रेफाइट इलेक्ट्रोडहरू क्र्याकिंगबाट बच्न समान रूपमा वितरित क्ल्याम्पिङ बलको साथ कोलेट-शैली होल्डरहरू चाहिन्छ।
आफ्नो उत्पादन स्वचालन स्तर मूल्याङ्कन गर्नुहोस्: बारम्बार इलेक्ट्रोड स्वैपिंग संग कार्यशालाहरु छिटो रिमोट लक को लागी वायवीय ड्रबार को प्राथमिकता दिन सक्छ। म्यानुअल साना-ब्याच कार्यशालाहरूले लागत-प्रभावी परिनियोजनको लागि विस्तार रड र कोलेट संयोजनहरू छनौट गर्न सक्छन्।
खरिद गर्नु अघि, तपाइँको अवस्थित R-Type EDM Chucks र क्यालिब्रेसन सामानहरूसँग अनुकूलता प्रमाणित गर्नुहोस्। यदि तपाइँ लम्बाइ चयन वा संयोजन योजनाहरूको बारेमा भ्रमको सामना गर्नुहुन्छ भने, तपाइँ इलेक्ट्रोड व्यास र ओभरह्याङ आवश्यकता अनुसार उपयुक्त भाग नम्बरहरू फिल्टर गर्न JWGRIP द्वारा जारी गरिएको आयाम विशिष्टता पानाहरू सन्दर्भ गर्न सक्नुहुन्छ।
मर्मत सुझावहरू
डाइइलेक्ट्रिक फ्लुइड अवशेष, कार्बन धुलो र राम्रो ग्रेफाइट पाउडर लामो-समय EDM उत्पादन पछि संभोग सतहहरूमा जम्मा हुनेछ। मूल स्थिति शुद्धता कायम राख्न कोलेट बोर, रड ट्यापर्स र ड्रबार जडान गर्ने सतहहरूको नियमित सफाई आवश्यक छ। इलेक्ट्रोड स्थापनाको समयमा अत्यधिक मेकानिकल प्रभाव लागू नगर्नुहोस्; भारी दस्तकले परिशुद्धता-ग्राउन्ड टेपर सतहहरू विकृत गर्नेछ र स्थायी एकाग्रता हानि निम्त्याउँछ। सफा गरिसकेपछि एन्टी-क्रोसन प्रोटेक्टिव तेल लगाउनुहोस्, विशेष गरी लामो समयसम्म निष्क्रिय बस्ने एकाइहरूको लागि। समयतालिकामा लगाएको कोलेटहरू प्रतिस्थापन गर्नाले असमान क्ल्याम्पिङ बललाई रोक्छ जसले महँगो इलेक्ट्रोडहरूलाई क्षति पुर्याउँछ। मानकीकृत दैनिक मर्मत गर्ने बानीहरूले यी उच्च-परिशुद्धता माउन्टिङ एसेम्बलीहरूको दीर्घकालीन लोकेटिंग कार्यसम्पादनलाई सुरक्षित गर्नेछ र तपाईंको सिङ्कर EDM उत्पादनलाई हजारौं उत्पादन चक्रहरूमा स्थिर राख्नेछ।


- View as
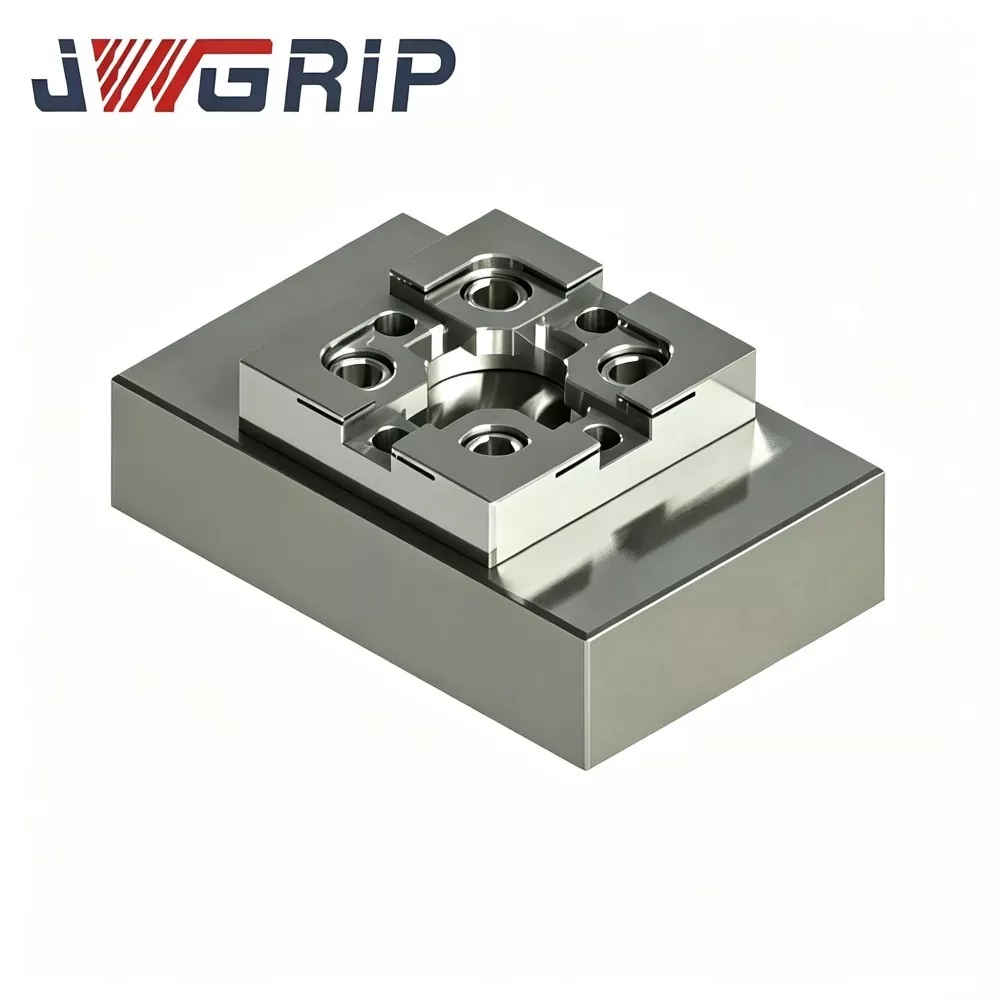
EDM Workholding को लागि R-प्रकार CNC क्यालिब्रेसन ब्लक
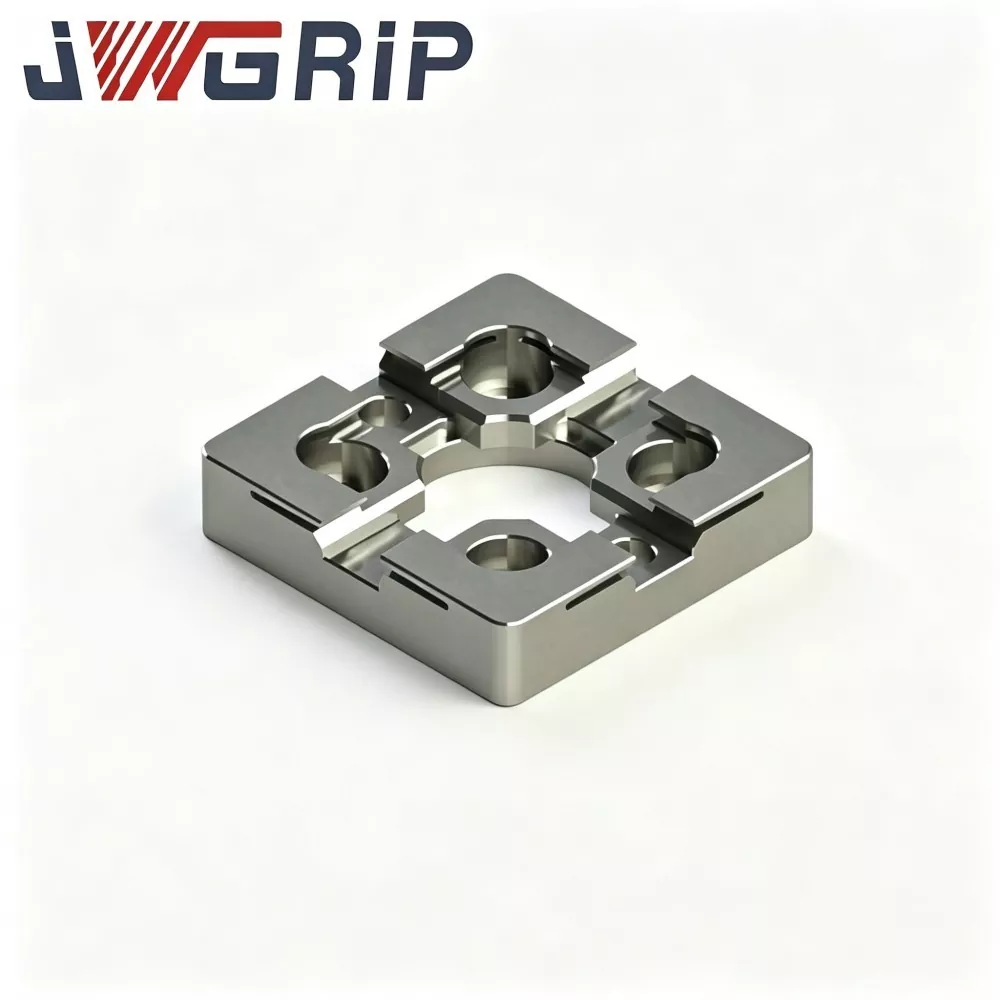
JWGRIP, सटीक EDM workholding सामानहरूको एक विश्वसनीय कारखाना-प्रत्यक्ष र व्यावसायिक निर्यातक, EDM Workholding, बल्क अर्डर र रेखाचित्र-आधारित अनुकूलन परियोजनाहरूको लागि उच्च-सटीकता R-Type CNC क्यालिब्रेसन ब्लक आपूर्ति गर्दछ। तनाव-राहत एजिंग, बहु-अनुहार सीएनसी मिलिङ र अल्ट्रा-परिसिजन सतह ग्राइंडिङको साथ स्थिर उपकरण-स्टीलले बनेको, यो क्यालिब्रेसन ब्लकले लगातार तापमान उतार-चढ़ाव र दोहोर्याइएको जाँच सम्पर्क अन्तर्गत स्थिर ज्यामितीय सहिष्णुता कायम राख्छ। अद्वितीय R-प्रकार गोलाकार सन्दर्भ-कुनाले तीखो किनारा लगाउने जोखिम कम गर्छ र दोहोर्याउन मिल्ने समन्वय अफसेट डेटा प्रदान गर्दछ।

EDM इलेक्ट्रोड होल्डरको लागि R-प्रकार वायवीय ड्रबार
JWGRIP चीनमा EDM इलेक्ट्रोड होल्डरका लागि आर-टाइप न्यूमेटिक ड्रबारको व्यावसायिक निर्माता र आपूर्तिकर्ता हो, स्टकमा पूर्ण रूपमा मानक विनिर्देशहरू र स्वचालित बौद्धिक मोल्ड कार्यशाला परियोजनाहरूको लागि विश्वव्यापी बल्क अर्डर स्वीकार गर्दै। यो एक उच्च-विश्वसनीयता एकीकृत वायवीय पुलिङ कम्पोनेन्ट हो जुन विशेष गरी मानवरहित स्वचालित सिङ्कर EDM उत्पादन लाइनहरूको लागि डिजाइन गरिएको हो। यसले अनुकूलित R-प्रकारको तनाव-सन्तुलित बल स्थानान्तरण संरचना र उच्च-कठोरता विरोधी जंग मेकानिकल प्रदर्शनलाई एकल उपकरणमा एकीकृत गर्दछ, तनाव क्षीणता, स्थानीय तनाव एकाग्रता र परम्परागत सीधा-शरीर ड्रबारहरूको सजिलो पहिरन दोषहरू हटाउँछ।

EDM इलेक्ट्रोड होल्डरको लागि R-प्रकार ER32 कोलेट
JWGRIP चीनमा EDM इलेक्ट्रोड होल्डरको लागि R-Type ER32 Collet को व्यावसायिक निर्माता र आपूर्तिकर्ता हो, जसले विश्वव्यापी सिङ्कर EDM मोल्ड बनाउने उद्यमहरूको लागि कारखाना प्रत्यक्ष आपूर्ति र परिपक्व OEM परिमार्जन सेवा प्रदान गर्दछ। यो एक उच्च-प्रदर्शन EDM-विशिष्ट लोचदार क्ल्याम्पिंग सहायक हो जुन स्पार्क इरोसन मेसिनिंग कार्य अवस्थाहरूको लागि विशेष रूपमा अनुकूलित गरिएको छ। अनुकूलित आर-प्रकार बल सन्तुलन संरचना र उच्च-परिशुद्धता लोचदार क्ल्याम्पिङ प्रदर्शनलाई एकल इकाईमा एकीकृत गर्दै, यसले असमान तनाव र सजिलो सटीक क्षीणन जस्ता सामान्य सामान्य-उद्देश्य कोलेटहरूको सामान्य दोषहरू समाधान गर्दछ।

EDM इलेक्ट्रोड होल्डरको लागि R-प्रकार विस्तार रड
JWGRIP चीनमा EDM इलेक्ट्रोड होल्डरका लागि आर-टाइप एक्सटेन्सन रडको व्यावसायिक निर्माता र आपूर्तिकर्ता हो, जसले स्टकमा पूर्ण रूपमा बहु मानक विनिर्देशहरूको साथ अनुकूलित आयामी परिमार्जन सेवा प्रदान गर्दछ। यो एक पेशेवर उच्च-परिशुद्धता EDM टूलिङ एक्सटेन्सन कम्पोनेन्ट हो जुन विशेष गरी जटिल डाइ-मोल्ड सिङ्कर मेसिनिङ गहिरो गुहा प्रशोधन परिदृश्यहरूको लागि डिजाइन गरिएको हो। यसले उच्च-कठोरता संरचनात्मक डिजाइन र अल्ट्रा-परिसिजन समाक्षीय स्थिति प्रदर्शनलाई एकल एकीकृत रड बडीमा एकीकृत गर्दछ, गहिरो गुहा मेसिनिंगमा मानक इलेक्ट्रोडहरूको अपर्याप्त कार्य स्ट्रोकको समस्यालाई पूर्ण रूपमा समाधान गर्दछ।
JWGRIP चीनमा व्यावसायिक आर-प्रकार इलेक्ट्रोड होल्डरहरू निर्माता र आपूर्तिकर्ता हो। हामी तपाईंलाई हाम्रो कारखानाबाट प्रतिस्पर्धी मूल्यमा थोक उच्च गुणस्तरका उत्पादनहरूमा न्यानो स्वागत गर्दछौं।
समाचार सिफारिसहरू