नेपाली
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

सटीक पङ्क्तिबद्ध समाधानका लागि विश्वसनीय आर-टाइप सेन्टरिङ प्लेट्स निर्माता
आर-टाइप सेन्टरिङ प्लेटहरूको विशेषज्ञ फिक्स्चर निर्माताको रूपमा,JWGRIPमोल्ड विकासकर्ताहरू, EDM प्रक्रिया योजनाकारहरू र सिङ्कर EDM कार्य तालिकाहरूमा बहु-इलेक्ट्रोड लेआउट गर्दै फिक्स्चर खरीद विशेषज्ञहरूका लागि उच्च-फ्ल्याटनेस स्थिति प्लेटहरू र शून्य-पोइन्ट प्यालेट इन्सर्टहरू निर्माण गर्दछ। प्रत्येक प्लेटले कडा समानान्तरता र समतलता सहिष्णुता राख्न र घना बहु-इलेक्ट्रोड सेटअपहरूको लागि संचयी स्थिति विचलन रोक्नको लागि तनाव-मुक्त हुने एनेलिङ र डबल-साइडेड प्रेसिजन ग्राइन्डिङ मार्फत जान्छ। यी ड्याटम प्लेटहरूले डाइलेक्ट्रिक फ्लुइड ट्याङ्कीहरू भित्र इलेक्ट्रोड वा विनिमेय वर्कपीसहरू स्वैप गर्दा समन्वय असंगतता समाधान गर्दछ। JWGRIP ले पनि वितरण गर्दछR-प्रकार EDM चकर वायर ईडीएम वर्कहोल्डिङ फिक्स्चर, सिङ्कर ईडीएम र वायर-कट मेसिनिङ वर्कफ्लोका लागि पूरा ड्याटम ट्रान्सफर चेनहरू निर्माण गर्दै।
धेरै मोल्ड बनाउने कार्यशालाहरूले व्यक्तिगत चक शुद्धतामा धेरै ध्यान केन्द्रित गर्दछ तर धेरै स्टेशनहरूमा डाटाम प्रचारलाई बेवास्ता गर्दछ। उच्च परिशुद्धता चकहरूले पनि संचित त्रुटिहरू हटाउन सक्दैनन् यदि मध्यवर्ती जडान प्लेटहरू कमजोर समतलता वा विकृत लोकेटिंग ओपनिङहरू भोग्छन्। जब अपरेटरहरूले बहु-गुहा मोल्ड मेशिनिङको लागि धेरै ग्रेफाइट वा तांबे इलेक्ट्रोडहरू व्यवस्थित गर्छन्, केन्द्रित प्लेटहरूमा स-साना त्रुटिहरू प्रत्येक स्टेशनमा स्ट्याक हुनेछन्। संचयी विचलनले स्पार्क-ग्याप एकरूपतामा बाधा पुर्याउँछ, असंगत गुहाको गहिराइ सिर्जना गर्दछ र बहुविध मोल्ड छापहरू बीचको आयामी स्थिरतालाई नष्ट गर्दछ। बजारमा बेचेका धेरै जेनेरिक एडाप्टर प्लेटहरू EDM वातावरणका लागि अनुकूलित छैनन्; तिनीहरूले सतहको क्षरण र डाइइलेक्ट्रिक फ्लुइडमा लामो समयसम्म डुब्ने क्रममा आयामी बहावबाट पीडित हुन्छन्, बिस्तारै इलेक्ट्रोड स्थितिहरूमा समन्वय स्थिरता तोड्दै।
कुन महत्वपूर्ण कार्यात्मक सुविधाहरूले बहु-इलेक्ट्रोड EDM सेटअपहरूको लागि साधारण एडाप्टर प्लेटहरूबाट समर्पित ड्याटम प्लेटहरू अलग गर्दछ?
साधारण एडाप्टर प्लेटहरू प्रायः ड्राई-कट सीएनसी मिलिङ अवस्थाहरूको लागि डिजाइन गरिएको हो। तिनीहरू विरलै डाइइलेक्ट्रिक विसर्जन, कार्बन-कण प्रदूषण र बहु-स्टेशन त्रुटि संचयलाई डिजाइन विचारहरूमा लिन्छन्।
यसको विपरित, आर-टाइप सेन्टरिङ प्लेटहरू सिङ्कर EDM को बहु-इलेक्ट्रोड लेआउट परिदृश्यहरूको लागि उद्देश्य-निर्मित छन्।
R-Type 70x70 EDM सेन्टरिङ प्लेट सानो आकारको सटीक मोल्ड इन्सर्टहरूको लागि कम्प्याक्ट बहु-इलेक्ट्रोड व्यवस्थाहरूमा फिट हुन्छ।
R-Type 54x54 EDM सेन्टरिङ प्लेटले साँघुरो ठाउँमा स्थापना गर्ने कार्य गर्दछ जहाँ माउन्टिङ कोठा अत्यन्त सीमित छ। 75mm EDM Zero Point Centreing Plate ले मध्यम आकारको इलेक्ट्रोडका लागि लोडिङ क्षमता विस्तार गर्दछ, जबकि R-Type 156mm EDM प्यालेटले Zero Point Workholding को भारी-कर्तव्य बहु-इलेक्ट्रोड समूहहरूको लागि ठूलो ढाँचा ड्याटम क्यारियर प्रदान गर्दछ।
एन्टी-जंग सतह उपचारले डाइलेक्ट्रिक फ्लुइडबाट रासायनिक क्षरणलाई प्रतिरोध गर्दछ। प्रेसिजन-मेसिन गरिएको लोकेटिंग ओपनिङहरूले प्रत्येक पटक प्लेटहरू आधार चकहरूमा माउन्ट गर्दा दोहोर्याउन मिल्ने पङ्क्तिबद्धताको ग्यारेन्टी दिन्छ। भरपर्दो मध्यवर्ती डेटम मिडियाको साथ, प्रत्येक इलेक्ट्रोड स्टेशनले बहु-गुहा मोल्ड उत्पादनमा संचयी अफसेटलाई बेवास्ता गर्दै, क्रस-हस्तक्षेप बिना यसको स्वतन्त्र समन्वय मान कायम राख्छ।
कसरी संचयी डाटाम त्रुटि हटाउन सकिन्छ?
जटिल बहु-गुहा मोल्डहरूलाई सबै गुहा विवरणहरू समाप्त गर्न दर्जनौं इलेक्ट्रोडहरू चाहिन्छ। EDM ट्यांक भित्र प्रत्येक इलेक्ट्रोडको लागि समन्वय सन्दर्भहरू पुन: स्थापना गर्दा धेरै मेसिन रनटाइम बर्बाद हुन्छ। आर-टाइप सेन्टरिङ प्लेटहरूले अपरेटरहरूलाई इलेक्ट्रोड समूहीकरण, लेआउट योजना र EDM मेसिन बाहिर बाहिरी क्यालिब्रेसन बेन्चहरूमा मापन समन्वय गर्न अनुमति दिन्छ। बहु इलेक्ट्रोडहरू ब्याचहरूमा केन्द्रित प्लेटहरू वा प्यालेटहरूमा पूर्व-माउन्ट गर्न सकिन्छ, र सम्पूर्ण एसेम्बल एकाइ R-Type EDM Chucks मा एक एकल स्थापना चरणमा लक हुन्छ।
यो दृष्टिकोणले लगभग सबै मापन र सेटअप कार्यलाई मूल्यवान मेसिन-समयबाट टाढा लैजान्छ। यदि कार्यशालाहरूले विभिन्न उपकरणहरूमा फिक्स्चर सर्कुलेशन महसुस गर्ने योजना बनाएका छन् भने, यी ड्याटम प्लेटहरूले द्रुत परिवर्तन वर्कहोल्डिङ प्रणालीबाट मोड्युलहरूसँग सहकार्य गर्न सक्छन्, मापन स्टेशनहरू, सिङ्कर EDM मेसिनहरू र सहायक निरीक्षण प्लेटफर्महरू बीच एकीकृत समन्वय डाटा हस्तान्तरण गर्न सक्छन्। यो कार्य मोडले बारम्बार समन्वय सेटिङ काट्छ र धेरै स्वतन्त्र क्ल्याम्पिङ अपरेसनहरूद्वारा उत्पन्न त्रुटि स्ट्याकिङलाई प्रभावकारी रूपमा दबाइन्छ।
मुख्य उत्पादन हाइलाइटहरू
डबल-साइडेड प्रेसिजन ग्राइंडिङ प्लस तनाव-मुक्ति उपचारले अल्ट्रा-कम समतलता र समानान्तरता कायम राख्छ, बहु-स्टेशन संचयी स्थिति विचलनलाई रोक्छ।
54×54,70×70,75mm र 156-mm प्यालेट कम्प्याक्ट इन्सर्टहरू, घना बहु-इलेक्ट्रोड लेआउट र भारी-लोड इलेक्ट्रोड संयोजनहरू अनुकूलन सहित बहु आयाम विशिष्टताहरू।
विशेष एन्टी-जंग सतह उपचारले लामो समयसम्म डाइलेक्ट्रिक फ्लुइड विसर्जन, ढिलो क्षरण र EDM काम गर्ने ट्याङ्कहरू भित्र सतह आयामी परिवर्तनको सामना गर्दछ।
मानकीकृत लोकेटिंग इन्टरफेसले अवस्थित आर-टाइप श्रृंखला चकहरू, होल्डरहरू र सहायक क्यालिब्रेसन कम्पोनेन्टहरूसँग सहज अनुकूलता सुनिश्चित गर्दछ।
उत्पादन मोड्युल अवलोकन
JWGRIP मिति स्थानान्तरण उत्पादन पोर्टफोलियोले विविध बहु-इलेक्ट्रोड लेआउट आवश्यकताहरूसँग मेल खाने साना-फार्म केन्द्रित प्लेटहरू ठूलो-आकारको भारी शुल्क प्यालेटहरू सम्म कभर गर्दछ।
R-Type 54x54 EDM सेन्टरिङ प्लेट साँघुरो स्थापना ठाउँको लागि डिजाइन गरिएको हो, सानो परिशुद्धता मोल्ड इन्सर्टहरूको कम्प्याक्ट बहु-इलेक्ट्रोड व्यवस्थाको लागि उपयुक्त। R-Type 70x70 EDM सेन्टरिङ प्लेट मुख्यधाराको सानो र मध्यम बहु-गुहा मोल्डहरूको लागि व्यापक रूपमा अपनाइन्छ। 75mm EDM शून्य बिन्दु केन्द्रित प्लेटले मध्यम-स्तरीय इलेक्ट्रोड समूहहरूको लागि विस्तारित लोडिङ क्षेत्र प्रदान गर्दछ। आर-टाइप 156mm ईडीएम प्यालेट शून्य पोइन्ट वर्कहोल्डिङका लागि भारी इलेक्ट्रोड वा बहु-सम्मिलित संयुक्त क्ल्याम्पिङको लागि ठूलो-आकार बोक्ने प्लेटफर्मको रूपमा कार्य गर्दछ। यी सबै हार्डवेयर एकाइहरू R-Type EDM Workholding System इकोसिस्टमसँग सम्बन्धित छन्। जब कार्यशालाहरूले मोल्ड पार्ट्सहरूको लागि फलो-अप तार-कट प्रशोधन समाप्त गर्न आवश्यक छ, विभिन्न प्रशोधन चरणहरूमा समान डाटाम सन्दर्भ प्रयोग गर्न जारी राख्न वायर EDM वर्कहोल्डिंग फिक्स्चरबाट मिल्दो टुलिङ पेश गर्न सकिन्छ।
विशिष्ट अनुप्रयोग परिदृश्यहरू
यी ड्याटम ट्रान्सफर प्लेटहरू र प्यालेटहरूले बहु-गुहा प्लास्टिक इन्जेक्शन मोल्ड निर्माण, सटीक कनेक्टर मोल्ड उत्पादन, मेडिकल इम्प्लान्ट मोल्ड प्रशोधन र ब्याच इलेक्ट्रोड समूह तयारी कार्यप्रवाहहरूमा व्यापक अनुप्रयोग पाउँछन्। तिनीहरू बहु-गुहा एक साथ मेसिनिंग, समूहबद्ध इलेक्ट्रोड प्रशोधन र मोड्युलर इन्सर्ट क्ल्याम्पिंगको लागि सिन्कर EDM उपकरणहरू फिट हुन्छन्। चाहे तपाइँ लेगेसी EDM वर्कस्टेशनहरू नवीकरण गर्नुहोस् वा नयाँ मोड्युलर मोल्ड-बनाउने कक्षहरू निर्माण गर्नुहोस्, ठीकसँग चयन गरिएका केन्द्रित प्लेटहरूले बहु-इलेक्ट्रोड समन्वय स्थिरतालाई स्थिर बनाउँदछ र संचित ड्याटम शिफ्टको कारणले गर्दा दोषपूर्ण भागहरू कम गर्दछ। यी कम्पोनेन्टहरू उपभोक्ता-इलेक्ट्रोनिक्स मोल्ड फ्याक्ट्रीहरू, सटीक कनेक्टर टूलिङ प्लान्टहरू र उच्च-भोल्युम बहु-गुहा मोल्ड परियोजनाहरू सञ्चालन गर्ने उद्यमहरू द्वारा अत्यधिक प्रयोग गरिन्छ।
व्यावहारिक चयन सिद्धान्तहरू
पहिले प्रत्येक समूहमा इलेक्ट्रोडको कुल मात्रा र बाहिरी आयाम गणना गर्नुहोस्, त्यसपछि वास्तविक तालिका स्थापना स्थान अनुसार प्लेट आकार चयन गर्नुहोस्। कम्प्याक्ट इन्सर्ट डेन्स लेआउटले R-Type 54x54 EDM सेन्टरिङ प्लेट वा R-Type 70x70 EDM सेन्टरिङ प्लेट जस्ता साना-आकारका प्लेटहरू छान्छ। मध्यम र ठूला इलेक्ट्रोड समूहहरू वा संयुक्त बहु-इन्सर्ट क्ल्याम्पिङले 75mm EDM Zero Point Centreing Plate वा R-Type 156mm EDM प्यालेटलाई शून्य प्वाइन्ट वर्कहोल्डिङका लागि अपनाउन सक्छ।
दोस्रो तपाईंको अवस्थित आधार चकहरूसँग इन्टरफेस मिल्दो आवश्यकता पुष्टि गर्नुहोस्। इलेक्ट्रोड कुल वजनमा ध्यान दिनुहोस्; भारी-भार परिदृश्यहरू उच्च लोड-असर क्षमताको साथ प्यालेटहरू चाहिन्छ। यदि तपाइँ बाह्य मापन प्लेटफर्महरूसँग डाटाम साझेदारी गर्ने आशा गर्नुहुन्छ भने, द्रुत परिवर्तन कार्यहोल्डिङ प्रणाली मोड्युलहरूसँग अनुकूलता प्रमाणित गर्नुहोस्। जब तपाईं साइज संयोजन वा लोड-क्षमता मिल्दोजुल्दोमा भ्रमित महसुस गर्नुहुन्छ, तपाईंले इलेक्ट्रोड लेआउट रेखाचित्र र लोड प्यारामिटरहरूमा आधारित उपयुक्त भाग नम्बरहरू फिल्टर गर्न JWGRIP आधिकारिक आयाम डाटाशीटहरू सन्दर्भ गर्न सक्नुहुन्छ।
प्रयोग निर्देशन
कार्बन अवशेष, ग्रेफाइट पाउडर र डाइलेक्ट्रिक स्लज लगातार EDM उत्पादनको क्रममा प्लेट पत्ता लगाउने सतहहरू र स्थिति प्वालहरूमा निर्माण हुनेछ। फ्ल्याट सन्दर्भ अनुहारहरूको कोमल र नियमित सफाई र बोरहरू पत्ता लगाउने मूल डाटाम शुद्धताको संरक्षणको लागि महत्त्वपूर्ण छ। पीस-समाप्त सन्दर्भ सतहहरूमा भारी दस्तक, स्क्र्याचिंग वा मेकानिकल प्रभावबाट बच्नुहोस्; सतह इन्डेन्टेसनहरूले स्थायी अपरिवर्तनीय डाटाम त्रुटिहरू ल्याउनेछन्। सफा गरेपछि, प्लेटहरू सुख्खा गर्नुहोस् र एन्टी-क्रोसन प्रोटेक्टिव कोटिंग लगाउनुहोस्, विशेष गरी विस्तारित अवधिको लागि मेसिन ट्याङ्की बाहिर भण्डारण गरिएका एकाइहरूको लागि।
भारी-लोड बहु-इलेक्ट्रोड अवस्थाहरूमा काम गर्ने प्लेटहरूको लागि समतलता र पत्ता लगाउने प्वाल अवस्था आवधिक रूपमा निरीक्षण गर्नुहोस्। स्पष्ट इन्डेन्टेसन वा क्षरण पिटहरूसँग समयमै रिटायर कम्पोनेन्टहरू। मानकीकृत अपरेटिङ बानीहरू पछ्याउँदा डेटम अखण्डतालाई सुरक्षित राख्छ, बहु-इलेक्ट्रोड समन्वय स्थिरता राख्छ र बहु-गुहा मोल्ड जन उत्पादनको लागि अस्वीकार अनुपात कम गर्दछ।


- View as
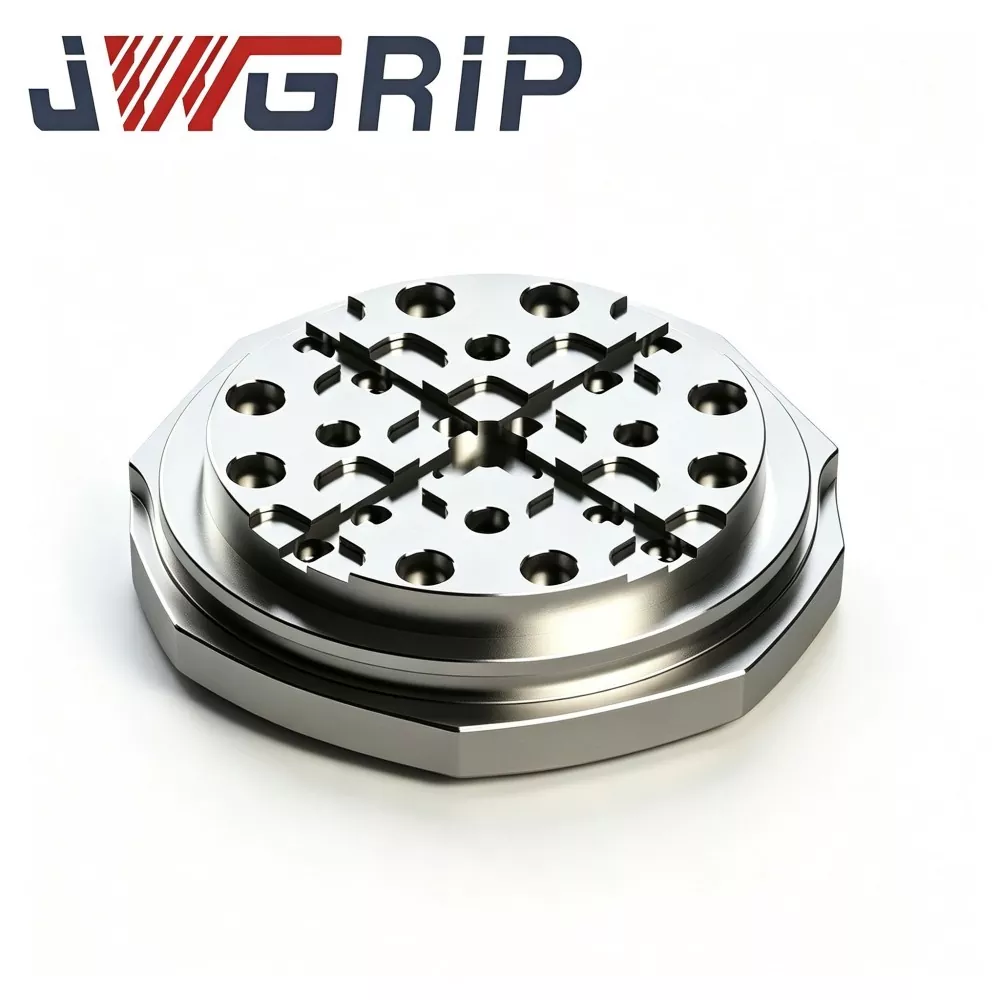
आर-टाइप 156mm EDM प्यालेट शून्य बिन्दु कार्य होल्डिंगको लागि
JWGRIP, उच्च परिशुद्धता EDM workholding हार्डवेयरको लागि प्रमाणित ODM समाधानहरू डेलिभर गर्ने अनुभवी आपूर्तिकर्ताले, Zero Point Workholding को लागि rigid-construction R-Type 156mm EDM प्यालेट प्रदान गर्दछ, मध्यम-ठूलो प्लान्टमा किङ्ग मोल्ड-मा सिन्कर EDM क्रस-प्रक्रिया स्थानान्तरणको लागि एक प्रमुख खरिद घटक। तनाव-मुक्त पूर्व-कठोर मिश्र धातु इस्पातबाट बनेको, यसले बहु-चक्र थर्मल स्थिरीकरण, आर-टाइप ट्रान्जिसन-ग्रुभ मेशिनिङ र फुल-फेस अल्ट्रा-प्रिसिजन ग्राइन्डिङबाट गुज्र्छ। EDM ट्याङ्की वातावरणहरू स्प्ल्याश गर्नका लागि चिप-डाइभर्सन ड्रेनेज आर्किटेक्चरसँग सुसज्जित, यसको अद्वितीय R-आकारको तनाव-रिलीज ग्रूभले दोहोरिएको शून्य-पोइन्ट लक-अनलक चक्रबाट उच्च स्थानीय तनाव फैलाउँछ र लामो समयको चक्रीय सञ्चालन पछि लोकेटिंग-डेटम-फेस माइक्रो-डिफोर्मेसनलाई दमन गर्छ।
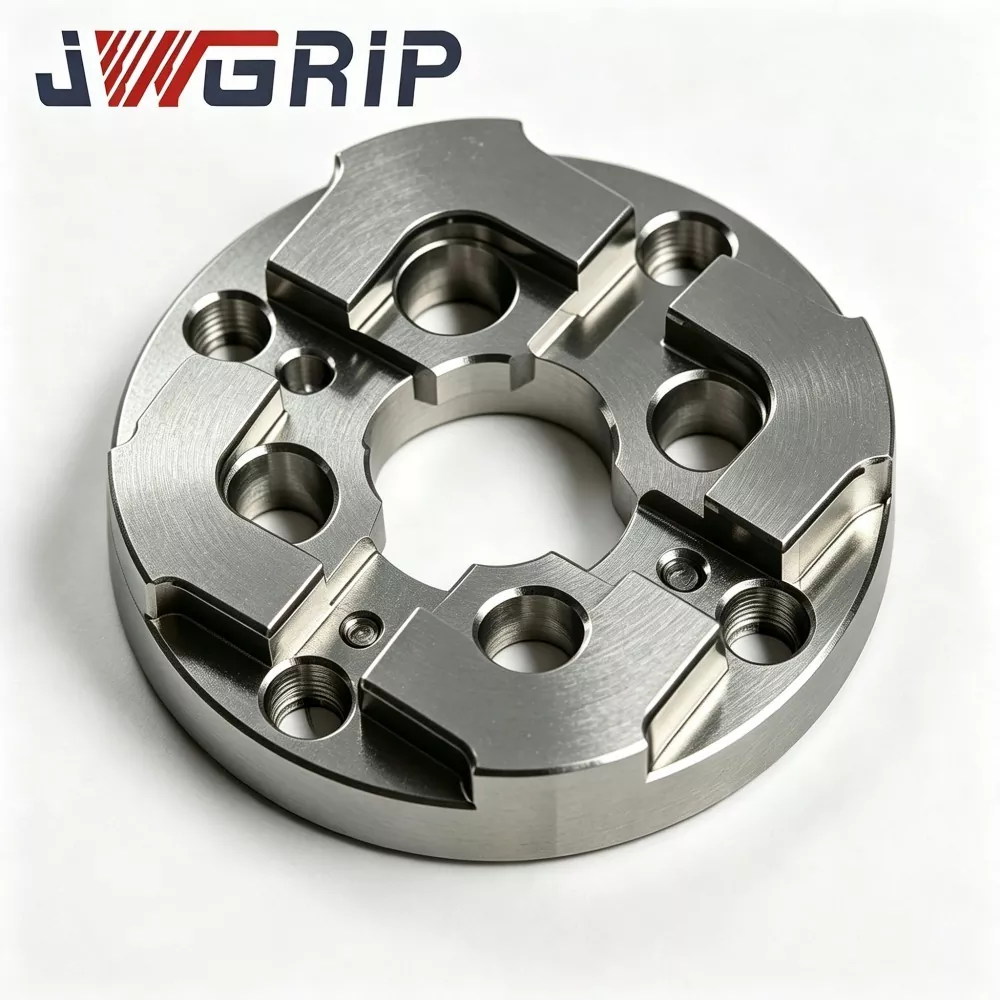
75mm EDM शून्य बिन्दु केन्द्रित प्लेट
JWGRIP चीनमा 75mm EDM Zero Point Centering Plate को व्यावसायिक निर्माता र आपूर्तिकर्ता हो, जसले विश्वव्यापी रूपमा मध्यम-ठूला मोल्ड बनाउने कार्यशालाहरूको लागि कारखाना प्रत्यक्ष आपूर्ति र अनुकूलित संरचनात्मक समायोजन प्रदान गर्दछ। यो एक उच्च-स्थिरता एकीकृत ड्याटम पोजिशनिङ फिक्स्चर हो जुन विशेष रूपमा सिङ्कर EDM शून्य-बिन्दु स्थिरता प्रणालीहरूको लागि विकसित गरिएको हो। यसले प्रबलित एन्टि-डिफोर्मेसन ढाँचा र उच्च-सटीक शून्य-बिन्दु मिल्दो बेन्चमार्कलाई एकल इकाईमा एकीकृत गर्दछ, बारम्बार मोल्ड इन्सर्ट प्रतिस्थापन र बहु-इलेक्ट्रोड ब्याच मेसिनिङको समयमा द्रुत ड्याटम पुनर्स्थापना महसुस गर्दै।
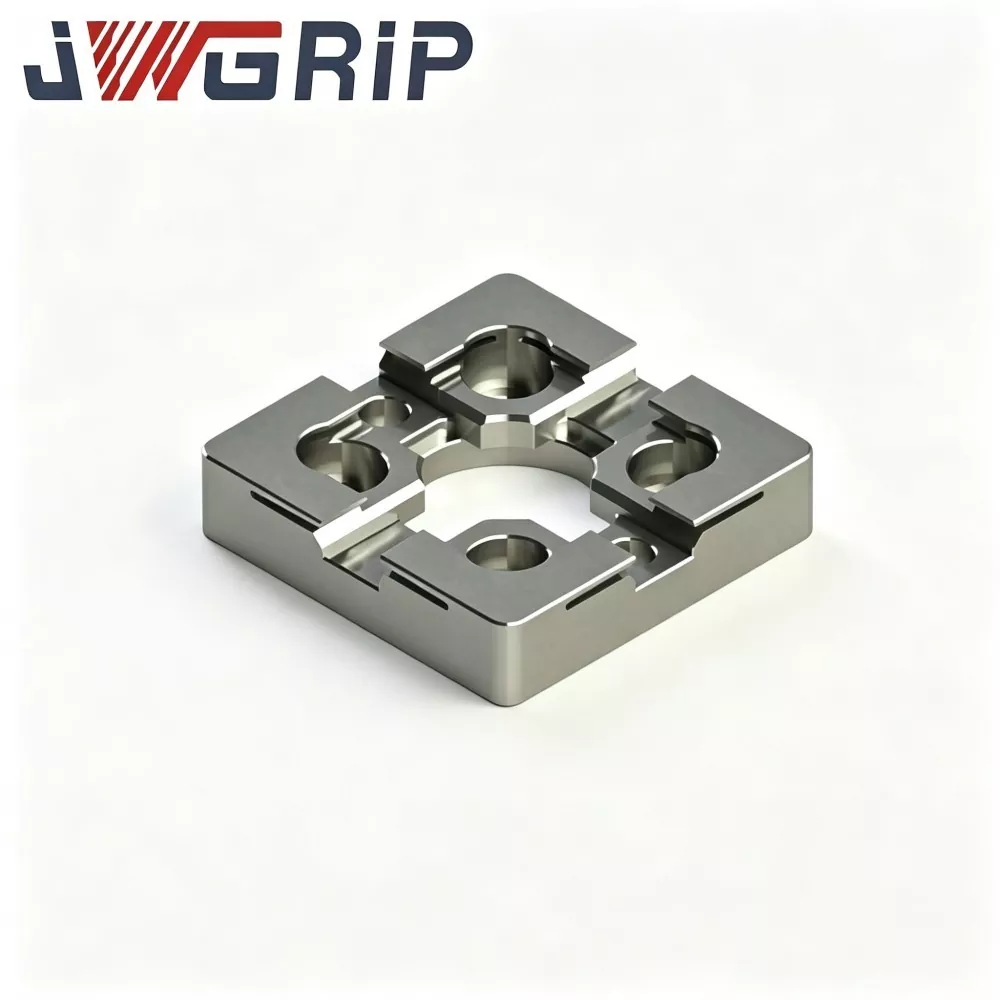
R-प्रकार 54x54 EDM केन्द्रित प्लेट
JWGRIP चीनमा आर-टाइप 54x54 EDM सेन्टरिङ प्लेटको व्यावसायिक निर्माता र आपूर्तिकर्ता हो, स्टकमा पूर्ण रूपमा मानक विनिर्देशहरू र कम्प्याक्ट EDM मेसिन र सटीक मोल्ड कार्यशाला परियोजनाहरूको लागि विश्वव्यापी बल्क अर्डरलाई समर्थन गर्दै। यो एक पहिरन-प्रतिरोधी उच्च परिशुद्धता एकीकृत स्थिति बेन्चमार्क फिक्स्चर हो जुन विशेष रूपमा सानो आकारको सिङ्कर EDM उपकरणहरू, मिनी इलेक्ट्रोड जिगहरू र बहु-गुहा सटीक मोल्ड प्रशोधन परिदृश्यहरूको लागि ईन्जिनियर गरिएको छ। यसले अनुकूलित आर-प्रकार संक्रमणकालीन स्थिति काँधको संरचना र थर्मल रूपमा स्थिर मेकानिकल कार्यसम्पादनलाई एकल एकाइमा एकीकृत गर्दछ, पारंपरिक राइट-एंगल मिनिएचर सेन्टरिङ प्लेटहरूको सजिलो एक्स्ट्रुजन पहिरन र कुना चिपिङका दोषहरू हटाउँदै।
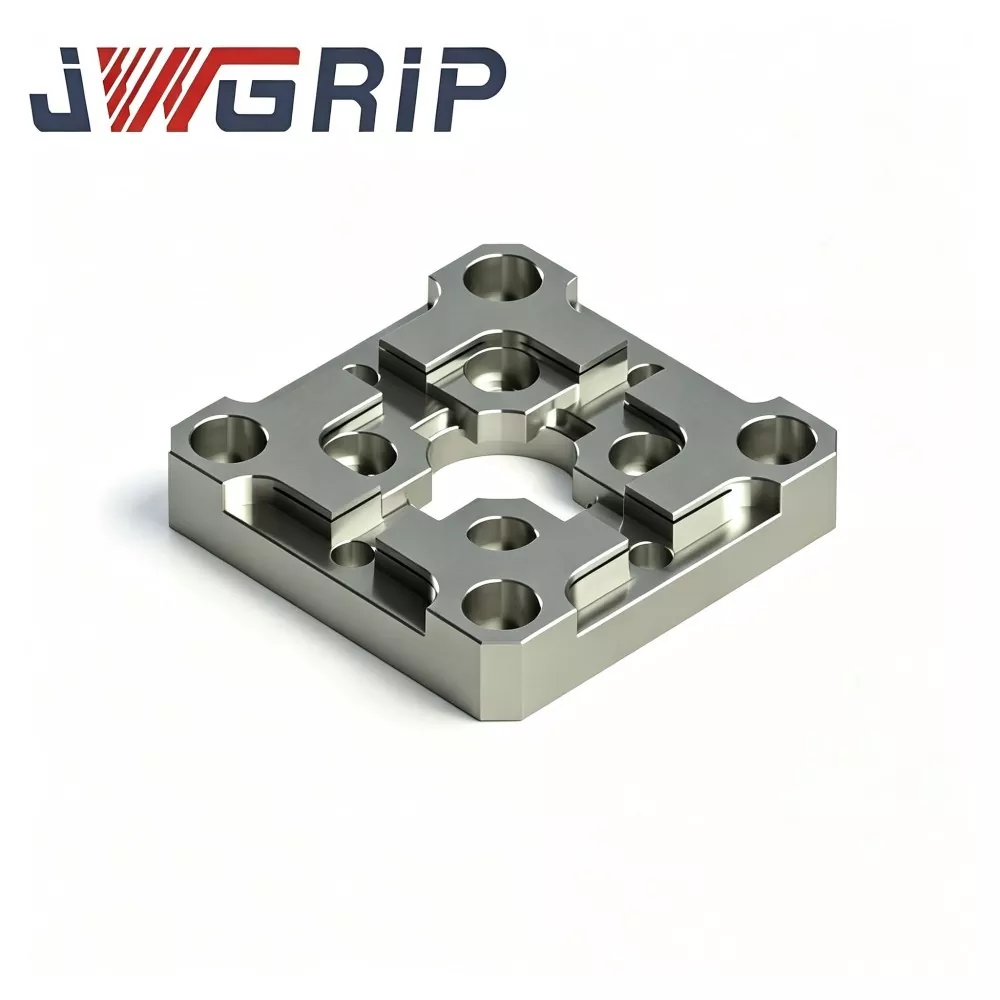
R-प्रकार 70x70 EDM केन्द्रित प्लेट
JWGRIP चीनमा R-Type 70x70 EDM सेन्टरिङ प्लेटको व्यावसायिक निर्माता र आपूर्तिकर्ता हो, जसले विभिन्न EDM फिक्स्चर लेआउट मागहरू पूरा गर्न फ्याक्ट्री प्रत्यक्ष डेलिभरी र अनुकूलित संरचनात्मक परिमार्जन प्रदान गर्दछ। यो एक उच्च परिशुद्धता एकीकृत इलेक्ट्रोड पोजिशनिंग बेन्चमार्क फिक्स्चर हो जुन विशेष रूपमा सिङ्कर EDM मोल्ड बनाउने कार्यशालाहरूको लागि अनुकूलित छ, द्रुत केन्द्रित र दोहोरिने इलेक्ट्रोड स्थिति कार्यहरूमा ध्यान केन्द्रित गर्दै। यसले तनाव-छरिएको आर-टाइप इनर चेम्फर ट्रान्जिसन स्ट्रक्चर र अल्ट्रा-स्टेबल बेन्चमार्क पोजिसनिङ प्रदर्शनलाई एकल कम्प्याक्ट एकाइमा एकीकृत गर्दछ, प्रभावकारी रूपमा पारम्परिक फ्ल्याट सेन्टरिङ प्लेटहरूको शार्प-एज पहिरन र सन्दर्भ बहाव दोषहरू समाधान गर्दछ।
JWGRIP चीनमा व्यावसायिक आर-प्रकार केन्द्रित प्लेटहरू निर्माता र आपूर्तिकर्ता हो। हामी तपाईंलाई हाम्रो कारखानाबाट प्रतिस्पर्धी मूल्यमा थोक उच्च गुणस्तरका उत्पादनहरूमा न्यानो स्वागत गर्दछौं।
समाचार सिफारिसहरू