नेपाली
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


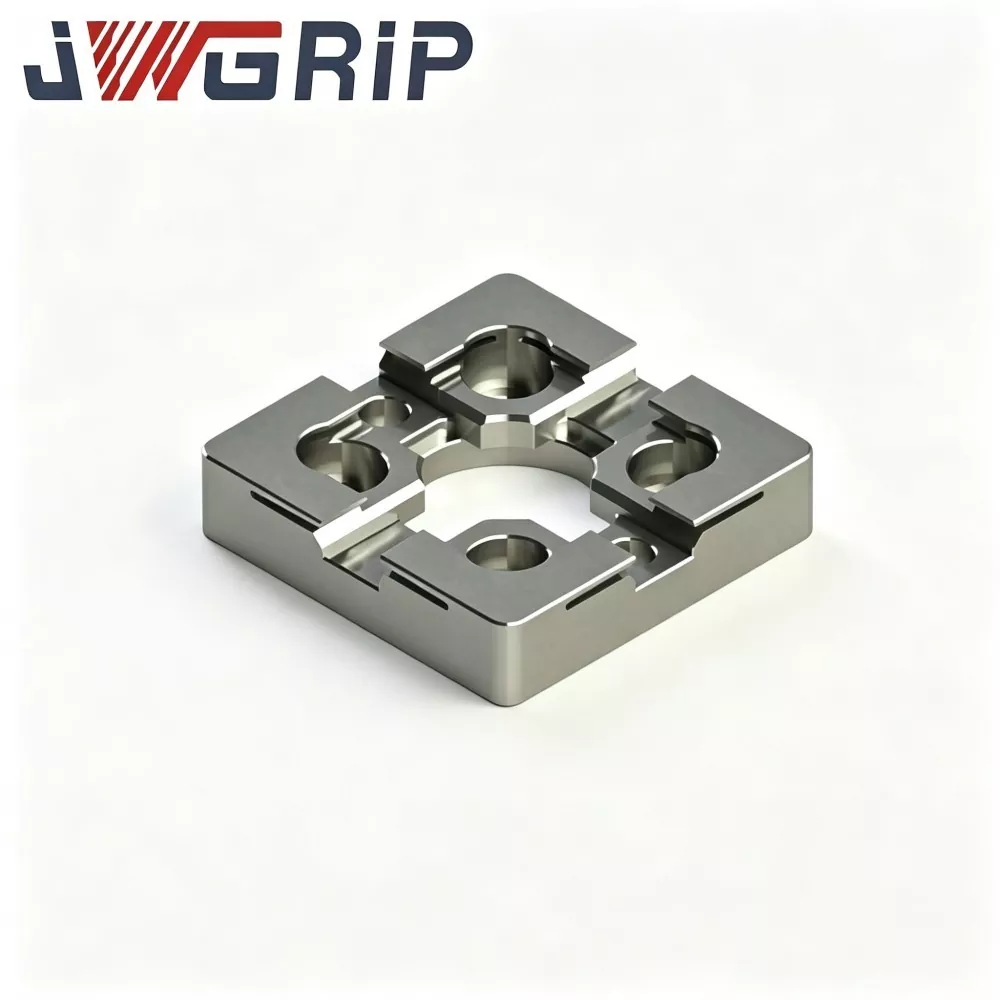


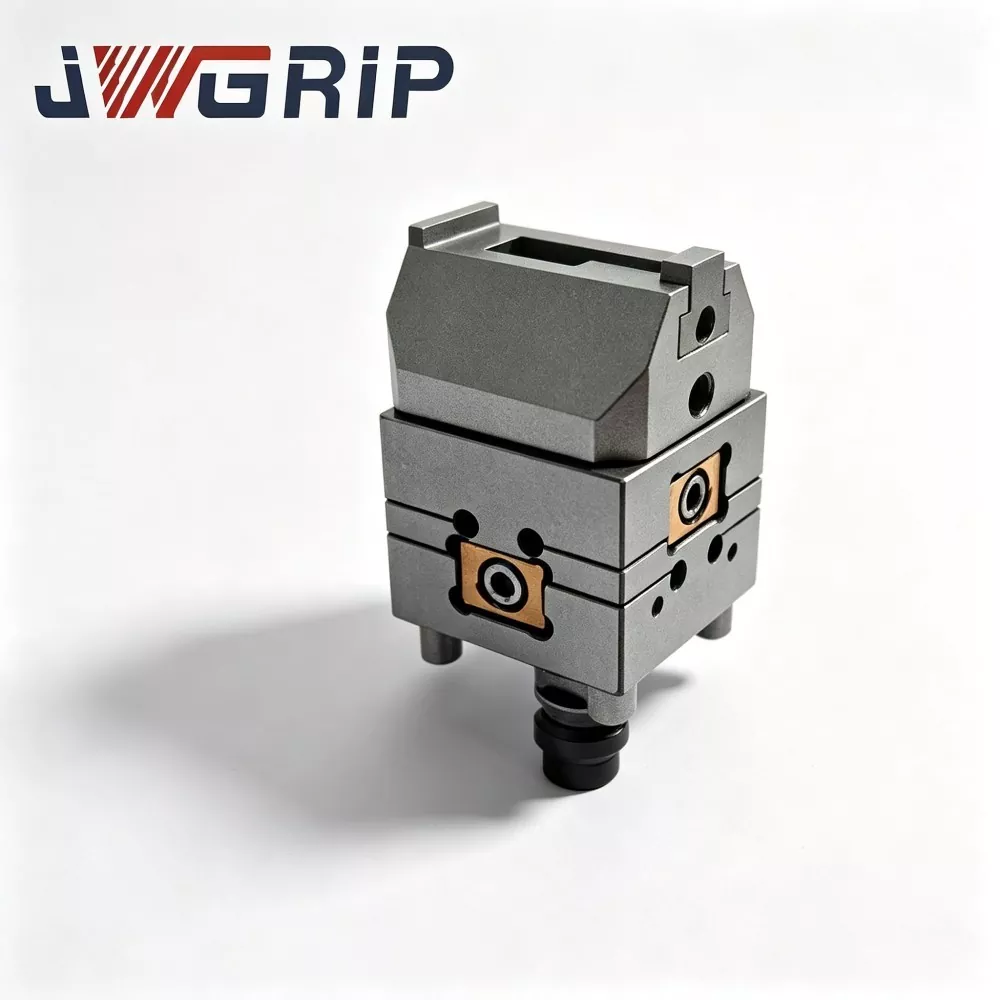
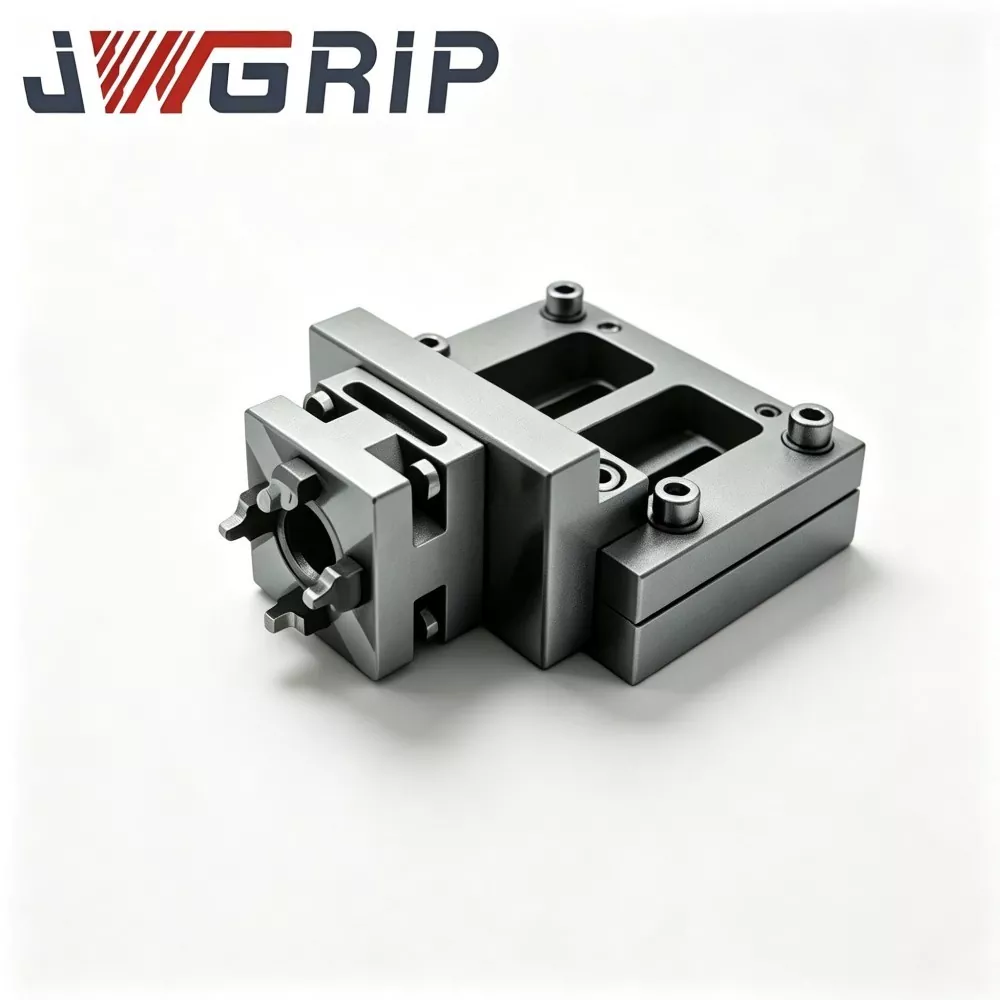
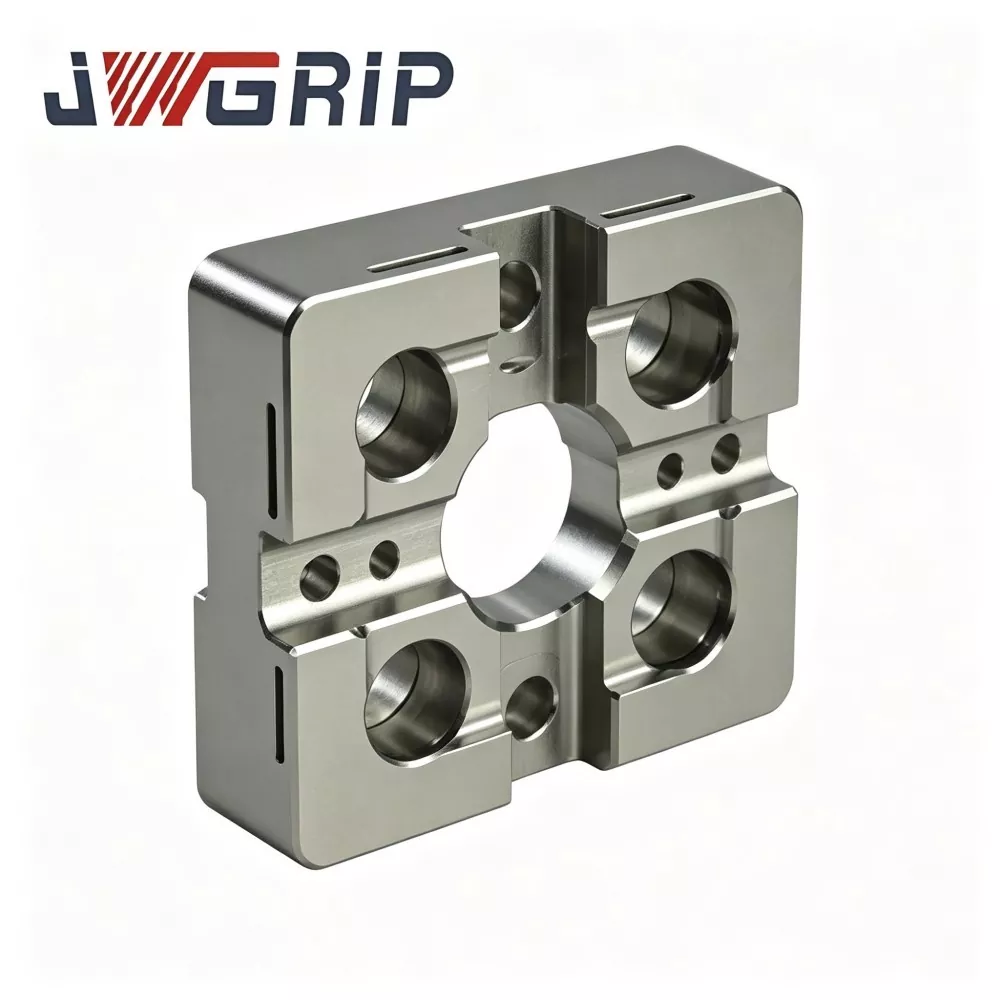
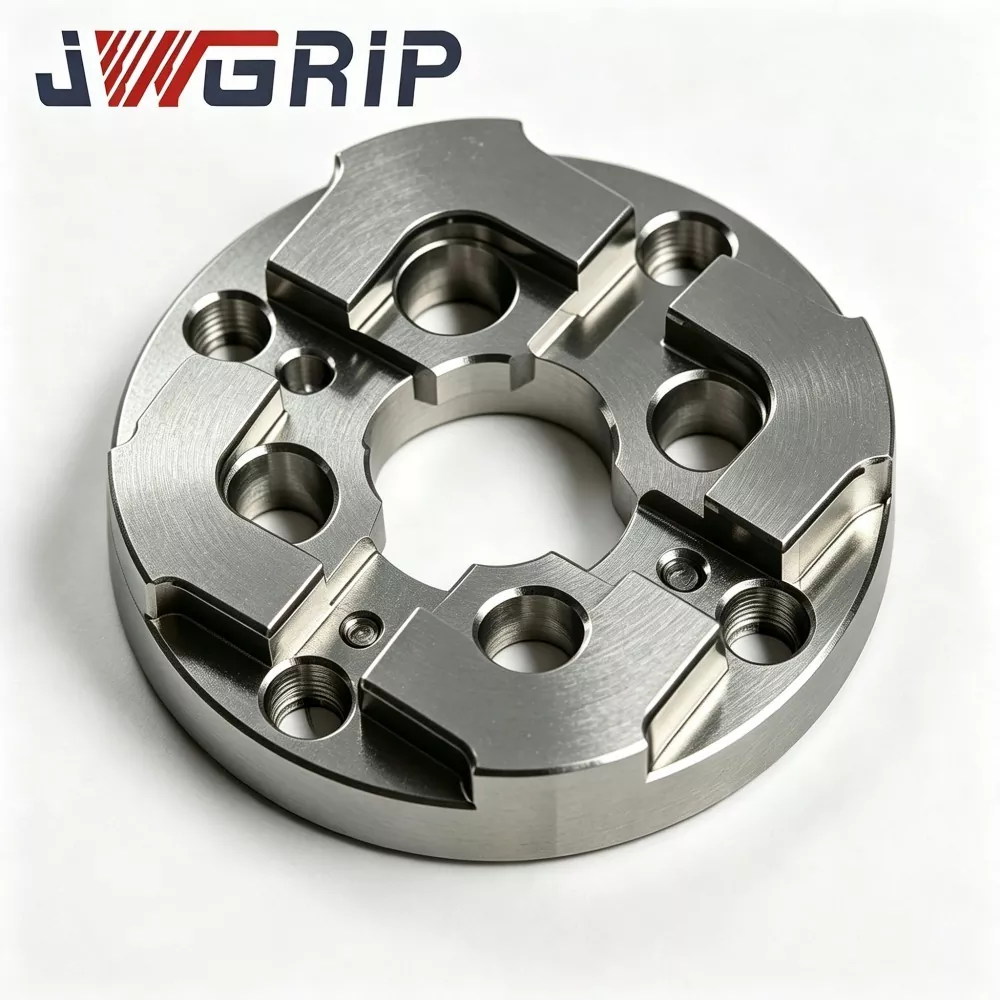
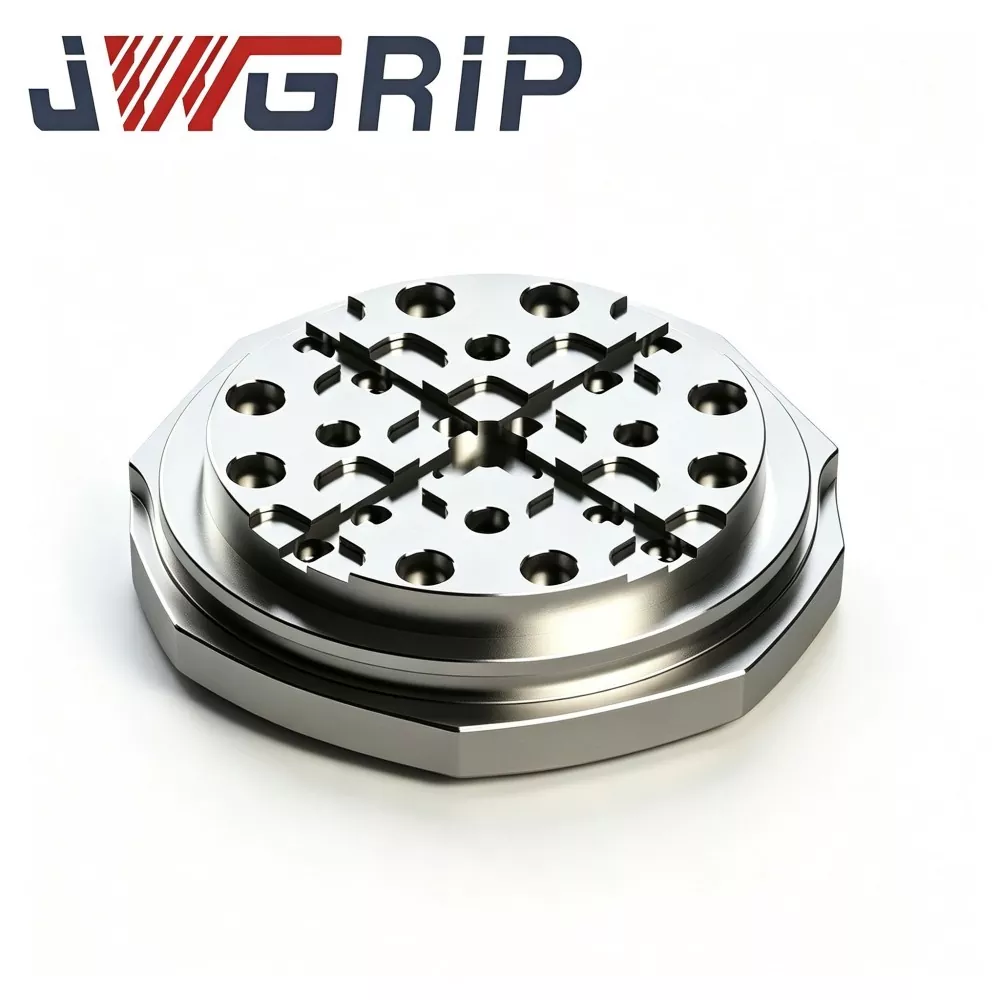
R-प्रकार 54x54 EDM केन्द्रित प्लेट
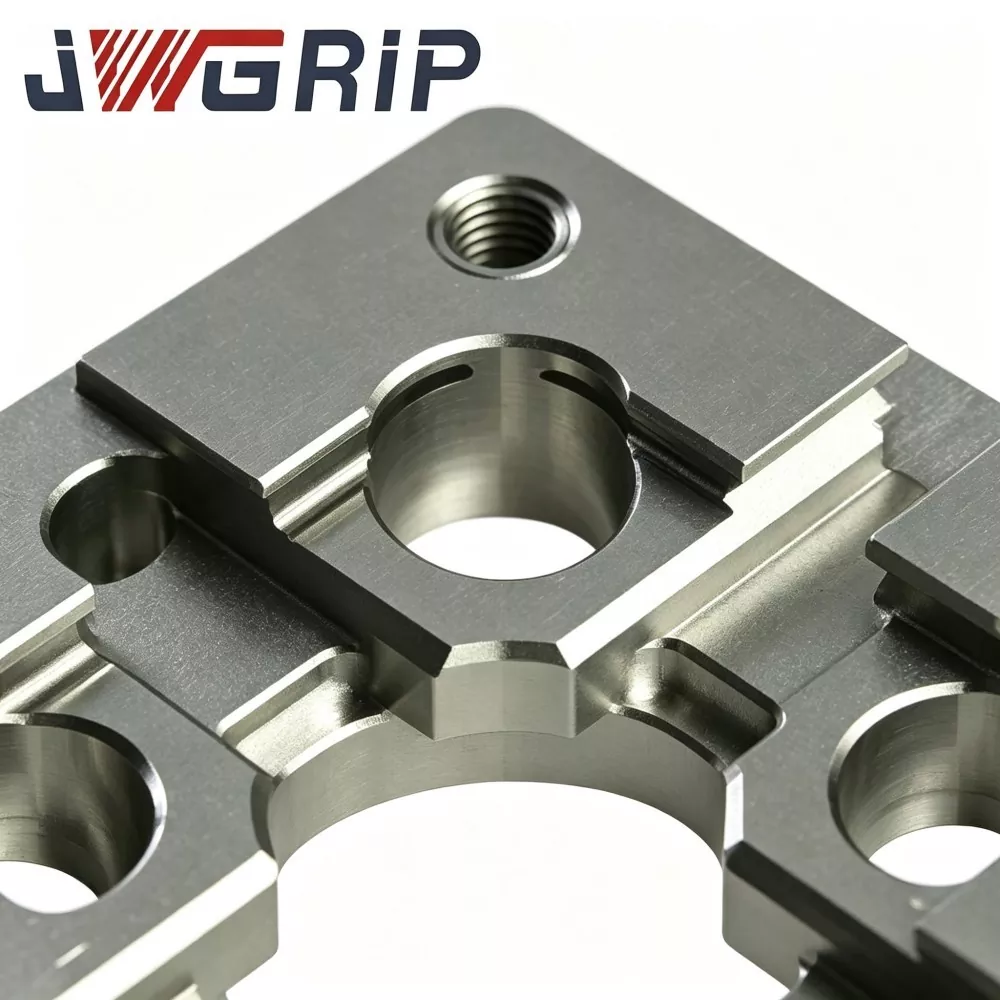
JWGRIP चीनमा आर-टाइप 54x54 EDM सेन्टरिङ प्लेटको व्यावसायिक निर्माता र आपूर्तिकर्ता हो, स्टकमा पूर्ण रूपमा मानक विनिर्देशहरू र कम्प्याक्ट EDM मेसिन र सटीक मोल्ड कार्यशाला परियोजनाहरूको लागि विश्वव्यापी बल्क अर्डरलाई समर्थन गर्दै। यो एक पहिरन-प्रतिरोधी उच्च परिशुद्धता एकीकृत स्थिति बेन्चमार्क फिक्स्चर हो जुन विशेष रूपमा सानो आकारको सिङ्कर EDM उपकरणहरू, मिनी इलेक्ट्रोड जिगहरू र बहु-गुहा सटीक मोल्ड प्रशोधन परिदृश्यहरूको लागि ईन्जिनियर गरिएको छ। यसले अनुकूलित आर-प्रकार संक्रमणकालीन स्थिति काँधको संरचना र थर्मल रूपमा स्थिर मेकानिकल कार्यसम्पादनलाई एकल एकाइमा एकीकृत गर्दछ, पारंपरिक राइट-एंगल मिनिएचर सेन्टरिङ प्लेटहरूको सजिलो एक्स्ट्रुजन पहिरन र कुना चिपिङका दोषहरू हटाउँदै।
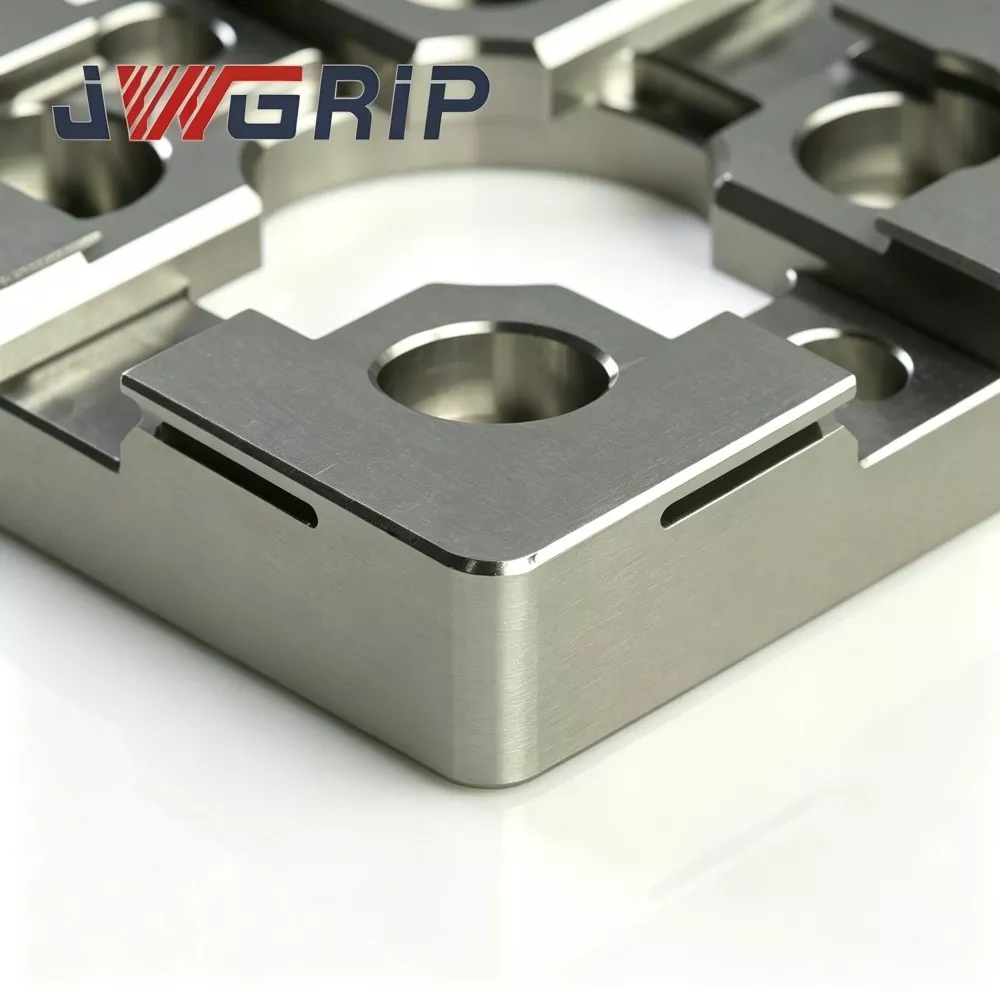
यो उच्च-स्थिरता R-प्रकार 54x54 EDM सेन्टरिङ प्लेटले प्रिमियम थर्मली स्थिर मिश्र धातु उपकरण स्टीललाई कच्चा मालको रूपमा अपनाउँछ, बहु-चक्र तनाव-राहत वृद्धावस्था उपचार, स्थानीय सतह कडा र अल्ट्रा-परिशुद्धता डबल-फेस ग्राइंडिङ प्रविधि मार्फत प्रशोधन गरिन्छ। अपग्रेड गरिएको R-प्रकारको संक्रमणकालीन काँधको संरचनाले दोहोरिएको इलेक्ट्रोड-जिग डकिङ र बारम्बार लोडिङ-अनलोडिङ चक्रहरूमा केन्द्रित सम्पर्क तनावलाई प्रभावकारी रूपमा फैलाउँछ, इन्डेन्टेसन क्षति र कुनाको पहिरनलाई धेरै कम गर्छ, र स्थायी रूपमा केन्द्रित बेन्चमार्क शुद्धता कायम राख्छ। थर्मली स्थिर स्टील बडीले कार्यशाला तापमान उतार-चढ़ावको कारणले गर्दा संरचनात्मक विकृति र आयामी विचलनलाई प्रभावकारी रूपमा बेवास्ता गर्छ, उच्च-फ्रिक्वेन्सी ब्याच उत्पादनमा उत्कृष्ट समतलता र दीर्घकालीन आयामी स्थिरता सुनिश्चित गर्दछ।
यसले सानो आकारको तामा, ग्रेफाइट र कपर-टंगस्टन इलेक्ट्रोडको स्थितिको मागलाई पूर्ण रूपमा अनुकूल बनाउँछ, म्यानुअल पूर्व केन्द्रित समयलाई महत्त्वपूर्ण रूपमा छोटो पार्छ, संचित म्यानुअल क्यालिब्रेसन त्रुटिहरू हटाउँछ, र अस्थिर स्पार्क ग्यापको उद्योग दुखाइ बिन्दुहरू समाधान गर्दछ र कमजोर बेन्चमार्कको कारणले गर्दा दोषपूर्ण सानो गुहा विवरणहरू समाधान गर्दछ। यसले मानक स्टक आपूर्ति र माउन्टिङ होल लेआउट र पोजिशनिङ बॉस प्रोफाइलहरूको OEM परिमार्जनलाई समर्थन गर्दछ, लघु सम्मिलित र बहु-गुहा मोल्ड EDM ब्याच प्रशोधनका लागि विश्वसनीय र दोहोर्याउने उच्च-परिशुद्धता स्थिति समाधानहरू प्रदान गर्दछ।
व्यावहारिक दुखाइ अंक
कम्प्याक्ट सिङ्कर-EDM कार्यशालाहरू प्रशोधन माइक्रो-कनेक्टरहरू र मेडिकल मिनिएचर मोल्डहरूले परम्परागत सानो-ढाँचा केन्द्रित प्लेटहरूबाट अन्तर्निहित कमजोरीहरू सामना गर्छन्:
परम्परागत साना सेन्टरिङ-प्लेटहरूले तीव्र-कोण भित्री काँधहरू प्रयोग गर्छन्। डकिङ प्रभावले साँघुरो कुना क्षेत्रहरूमा तनाव केन्द्रित गर्दछ। अदृश्य माइक्रो-इन्डेन्टेसनहरू क्रमशः उत्पन्न हुन्छन्, जुन नियमित दृश्य निरीक्षणद्वारा पत्ता लगाउन सकिँदैन।
केन्द्रित सन्दर्भ निरन्तर उत्पादनको क्रममा चुपचाप बहन्छ, परिणामस्वरूप असंगत स्पार्क ग्याप, असमान गुहा छेउको पर्खाल क्षरण र उच्च-मूल्य लघु मोल्ड इन्सर्टहरूको लागि स्क्र्याप जोखिम।
JWGRIP ले R-Type 54x54 EDM सेन्टरिङ प्लेटलाई माथि उल्लेखित दुखाइ-बिन्दुहरूको लागि अनुकूलन गर्दछ:
1. स्मूद आर-टाइप ट्रान्जिसनल पोजिसनिङ-शोल्डरले डकिङ कन्ट्याक्ट स्ट्रेसलाई पुन: वितरण गर्छ र लगातार इलेक्ट्रोड-जिग लोडिङ-अनलोडिङ चक्र अन्तर्गत माइक्रो-इन्डेन्टेसन र कुना-चिपिङ जोखिम कम गर्छ।
2. कम्प्याक्ट EDM मेसिनहरूको क्याबिनेट एम्बियन्ट-तापमान उतार-चढ़ाव द्वारा ट्रिगर गरिएको थर्मली-स्टेबलाइज्ड एलोय-टूल-स्टील सब्सट्रेट प्लस बहु-चरण एजिंग रिस्ट्रेन्स बेन्चमार्क विकृति।
3. डबल-फेस अल्ट्रा-परिसिजन ग्राइन्डिङले स्थिर मेकानिकल-सेन्टरिङ डाटामको लागि भरपर्दो समतलता र समानान्तरताको ग्यारेन्टी दिन्छ।
4. म्यानुअल पूर्व-केन्द्रीकरण कार्यप्रवाहलाई सरल बनाउँछ र ब्याच माइक्रो-मोल्ड EDM कार्यहरूको लागि दोहोर्याउने सटीकता सुधार गर्दै, सानो जटिल मोल्ड इन्सर्टहरूको लागि संचयी स्थिति त्रुटि घटाउँछ।
५. कम्प्याक्ट ५४×५४ फुटप्रिन्टले सीमित टेबल-स्पेस अनुकूलन गर्छ; प्वाल-ढाँचा र स्थिति-मालिकको लागि OEM अनुकूलन-परिमार्जन विशेष कम्प्याक्ट स्वचालित-EDM-सेल परियोजनाहरूको लागि उपलब्ध छ।
सञ्चालन तर्क
JWGRIP R-Type 54x54 EDM सेन्टरिङ प्लेट एउटा कम्प्याक्ट मेकानिकल सन्दर्भ फिक्स्चर हो जुन सानो आकारको EDM इलेक्ट्रोड जिगहरूको पूर्व-स्थिति र संकेन्द्रित पङ्क्तिबद्धताको लागि समर्पित छ:
1. यो कम्प्याक्ट-EDM कार्य-तालिका / मिनी फिक्स्चर-बेस र इलेक्ट्रोड-होल्डिङ जिग बीच स्थापना हुन्छ। यसले लघु तामा, ग्रेफाइट वा तामा-टंगस्टन इलेक्ट्रोड जिगहरूको बारम्बार स्वैपको समयमा दोहोर्याउन मिल्ने मेकानिकल सेन्टरिङ डाटाम प्रदान गर्दछ।
2. परम्परागत सानो-ढाँचा केन्द्रित-प्लेटहरूले तीव्र 90° भित्री काँधहरू अपनाउँछन्। डकिङ-प्रभाव तनाव साँघुरो किनारा रेखाहरूमा केन्द्रित हुन्छ, बारम्बार थिच्ने चक्र पछि स्थानीय प्लास्टिक माइक्रो-इन्डेन्टेसन उत्पादन गर्दछ।
3. कोर संरचनात्मक सुधार: भित्री स्थिति काँधहरूमा निरन्तर चिकनी R-प्रकारको संक्रमणकालीन प्रोफाइलले प्रभावकारी सम्पर्क क्षेत्रलाई ठूलो बनाउँछ, तीव्र कुना रेखाहरूको सट्टा फराकिलो सतहहरूमा सम्पर्क तनाव फैलाउँछ। यसले इन्डेन्टेसन सङ्कलनलाई ढिलो गर्छ र सन्दर्भ-डेटम बहावलाई ढिलाइ गर्छ।
महत्त्वपूर्ण कार्यात्मक सीमा रिमाइन्डर:
यो एकाइले केवल मेकानिकल पूर्व-केन्द्रीकरण प्रदान गर्दछ, र प्रोब-आधारित फाइन समन्वय क्यालिब्रेसन बदल्न सक्दैन। मेकानिकल डकिङ पछि, अपरेटरहरूलाई अझै पनि प्रोब-मापन र मानक EDM प्रक्रिया चश्माहरूको पालना गरी क्षतिपूर्ति समन्वय गर्न आवश्यक छ।
मुख्य आवेदन परिदृश्यहरू:
माइक्रो-कनेक्टर मोल्ड, मेडिकल मिनिएचर-पार्ट मोल्ड, सटीक-गियर-इन्सर्ट मोल्ड र सानो आकारको डाइ-कास्टिङ-इन्सर्ट EDM मेसिन। यो कम्प्याक्ट शून्य-बिन्दु चकहरू, मिनी फिक्स्चर-बेसहरू वा सानो सिङ्कर-EDM कार्य-टेबलहरूमा माउन्ट गर्न सकिन्छ।
प्राविधिक प्रदर्शन
1. कम्प्याक्ट-अप्टिमाइज्ड आर-टाइप शोल्डर एन्टी-वेयर स्ट्रक्चर तुलनात्मक प्रयोगशाला स्थायित्व परीक्षण शो, बराबर डकिंग-फ्रिक्वेन्सी र सम्पर्क-बल अन्तर्गत, JWGRIP R-Type 54×54 EDM सेन्टरिङ प्लेटले शिखर स्थानीय सम्पर्क-तनावलाई लगभग 32% ले काट्छ, परम्परागत रूपमा सानो-सानो केन्द्रबिन्दु बनाम निरन्तर ब्याच चक्रहरूमा माइक्रो-इन्डेन्टेसन र भित्री-कुना चिपिङ जोखिम।
2. डुअल-राउन्ड थर्मल-स्टेबिलाइजेसन एजिङ ट्रीटमेन्ट एलोय-टूल-स्टील ब्ल्याकले दुई-चरण उच्च-तापमान एजिङ पोस्ट रफ-मेसिनिङबाट गुज्र्छ धेरै आन्तरिक अवशिष्ट तनाव हटाउन। कार्यशाला परिवेश-तापमान 16-30 ℃ भित्र, समाप्त-प्लेट समतलता भिन्नता ≤0.0025 मिमी, कम्प्याक्ट EDM उपकरणको क्याबिनेट तापमान बहावको कारण बेन्चमार्क विकृति रोक्न।
3. डबल-साइड अल्ट्रा-प्रेसिजन ग्राइन्डिङ शीर्ष कार्य सन्दर्भ-अनुहार र तल माउन्टिङ-डेटम दुवै अति-परिशुद्धता ग्राउन्ड हुन्। शीर्ष सतह समतलता ≤0.002 मिमी; माथिल्लो-तल्लो डाटाम ≤0.003 मिमी बीच समानान्तर। राम्रो समानान्तरताले स्पेस-सीमित कम्प्याक्ट मेसिन अवस्था अन्तर्गत वैकल्पिक-सतह प्रयोगको लागि उल्टो स्थापनालाई समर्थन गर्दछ।
4. चयनित स्थानीय सतह-कठीन उपचार मात्र भित्री R-प्रकार पोजिशनिङ-शोल्डर जोनहरूले उच्च-ऊर्जा स्थानीय कठोरता, सतह कठोरता HRC 57-61 प्राप्त गर्दछ। कार्बन-पाउडर र राम्रो धातु मलबे विरुद्ध बलियो स्क्र्याच-प्रतिरोध; गैर-तनाव-महत्वपूर्ण आधार क्षेत्रहरूले आकस्मिक प्रभावमा सम्पूर्ण-प्लेट भंगुर फ्र्याक्चरबाट बच्नको लागि सब्सट्रेट कठोरता कायम राख्छ।
5. डाइलेक्ट्रिक-फ्लुइड-प्रतिरोधी Pasivation विरोधी जंग समाप्त सम्पूर्ण बाहिरी-सतह निष्क्रियता विरोधी रस्ट उपचार। कम्प्याक्ट ईडीएम मेसिन क्याबिनेट भित्र डाईलेक्ट्रिक-फ्लुइड र उच्च आर्द्रता वातावरण छिर्नबाट रासायनिक क्षरणको प्रतिरोध गर्दछ, दीर्घकालीन कार्यशाला सञ्चालनमा स्पट-रस्ट उत्पादनलाई रोक्छ।
6. पूर्व-प्रशोधित माउन्टिङ सुविधाहरूको साथ स्पेस-सेभिङ 54×54 रूपरेखा पूर्वनिर्मित लोकेटिंग-पिन प्वालहरू र काउन्टरसिंक स्क्रू-होलहरू मुख्यधाराको कम्प्याक्ट शून्य-पोइन्ट फिक्स्चर इन्टरफेसहरूसँग मेल खान्छ। धेरै मिनी EDM फिक्स्चर-बेसहरूको लागि माध्यमिक मेसिन बिना प्रत्यक्ष स्थापना।
7. ट्रेस गर्न मिल्ने ब्याच-स्तर गुणस्तर अभिलेख प्रत्येक समाप्त प्लेटले लेजर-एच गरिएको विशेष क्रम संख्या बोक्छ। समतलता, समानान्तरता र आर-प्रोफाइल सहिष्णुता कभर गर्ने पूर्ण निरीक्षण डेटासेटहरू संग्रहित छन्, माइक्रो-मोल्ड जन-उत्पादन उद्यमहरूको लागि ट्रेस योग्य गुणस्तर-व्यवस्थापनलाई समर्थन गर्दछ।
उत्पादन कार्यप्रवाह
कच्चा पदार्थ आगमन संरचना र कठोरता प्रमाणिकरण → सीएनसी रफ मिलिङ → पहिलो चरण उच्च-तापमान तनाव-राहत एजिंग → सेमी-फिनिश मेसिनिंग → इनर आर-शोल्डर कन्टूर गठन → सेकेन्डरी थर्मल-स्टेबिलाइजेशन एजिंग → सेकेन्डरी लोकल सतह-हार्डनिंग → डबल-पिन-पिन-लेसिंग & काउन्टरसिंक-होल फिनिश-मेसिनिङ → सीएमएम बहु-वस्तु ज्यामितीय निरीक्षण → लेजर सिरियल-नम्बर मार्किङ → एन्टी-रस्ट प्यासिभेशन → अन्तिम दृश्य र आयामी पुन: जाँच → समाप्त-सामान भण्डारण।
उत्पादनले ISO 9001 गुणस्तर-व्यवस्थापन-प्रणाली विनिर्देशहरूको पालना गर्दछ।
कोर मेट्रोलोजी उपकरणहरू: CMM, फ्लैटनेस इन्टरफेरोमीटर, रकवेल कठोरता-परीक्षक, सबै आवधिक आधिकारिक मेट्रोलोजिकल क्यालिब्रेसन मार्फत जान्छन्।
प्रत्येक समाप्त इकाई स्वतन्त्र निरीक्षण-रिपोर्ट जारी गरिएको छ; सामग्री-प्रमाणपत्र कागजातहरू खरिदकर्ताको अनुरोधमा प्रदान गर्न सकिन्छ।
दैनिक रखरखाव नियमहरू
1. माउन्ट गर्नु अघि, फिक्स्चर-बेस मिलन-प्लेन, लोकेटिंग-पिन प्वालहरू र प्लेट तल्लो ड्याटम पूर्ण रूपमा सफा गर्नुहोस्; कार्बन-पाउडर, धातु-चिप्स र डाइलेक्ट्रिक-तरल अवशेषहरू हटाउनुहोस्। फसेका विदेशी कणहरूले लुकेको झुकाव विचलन ट्रिगर गर्नेछ।
२. काउन्टरसिङ्क माउन्टिङ-स्क्रूलाई तोकिएको टर्कमा कडाइका साथ कडा पार्नुहोस्। ओभर-टोर्कले प्लेट स्थानीय-विरूपण सिर्जना गर्दछ; अपर्याप्त टर्कले डकिङ प्रभाव अन्तर्गत प्लेट सिफ्टिङ जोखिम ल्याउँछ।
३. इलेक्ट्रोड-जिग मुभिङ स्ट्रोक नियन्त्रण गर्नुहोस्; R-प्रकार पोजिशनिङ-काँधहरूमा हिंसक दुर्घटनालाई निषेध गर्नुहोस्; सफ्ट-सम्पर्क डकिङ मोड मेकानिकल पूर्व-केन्द्रीकरणको लागि अपनाइनेछ।
4. मेकानिकल पूर्व-केन्द्रीकरण पछि, EDM-प्रक्रिया विनिर्देशहरू पछ्याउँदै जाँच-आधारित समन्वय क्षतिपूर्ति पूरा गर्नुहोस्। मेकानिकल प्रि-सेन्टरिङ नतिजालाई अन्तिम मेसिनिङ डाटामको रूपमा कहिल्यै नलिनुहोस्।
5. हरेक 6-9 कार्य-दिनहरूमा, म्याग्निफाइङ्ग-ग्लास अन्तर्गत भित्री आर-शोल्डर क्षेत्रहरू निरीक्षण गर्नुहोस्; इन्डेन्टेसन, स्क्र्याच वा नच फेला परेमा सेन्टरिङ प्लेट तुरुन्तै बदल्नुहोस्।
गल्ती-प्रवण कार्यहरू जोगिनका लागि
1. मिटिंग सतहहरू राम्ररी सफा नगरी स्थापना गर्दै, लुकेको झुकाव त्रुटि उत्पन्न गर्न इम्बेड गरिएका चिपहरू।
2. ह्यामर-फोर्स्ड डकिङ, स्थिति काँधहरूमा अदृश्य माइक्रो-इन्डेन्टेसन उत्पादन गर्दै।
३. स्क्रू ओभर-टोर्क फास्टनिङ, स्थायी ज्यामितीय विकृति उत्पन्न गर्दै।
4. प्रोब फाइन-क्यालिब्रेसन छोड्दै र माइक्रो-कभिटी EDM मेसिनिङका लागि मेकानिकल प्रि-सेन्टरिङमा विशुद्ध रूपमा भर पर्दै।
त्रुटि जाँच तालिका
|
गल्ती घटना |
सम्भावित मूल कारण |
प्रस्तावित संकल्प |
|
बारम्बार केन्द्रित-पठन उतार-चढ़ाव |
फोहोर मिलन-सतह; ढिलो माउन्टिंग-स्क्रू; विकृत इलेक्ट्रोड-जिग |
डिस्सेम्बल र सफा सम्पर्क-अनुहारहरू; स्क्रूलाई पुन: कडा बनाउनुहोस्; निरीक्षण वा दोषपूर्ण जिग बदल्नुहोस् |
|
निरन्तर दौडिए पछि क्रमिक एकाग्रता अफसेट |
आर-शोल्डर पहिरन वा माइक्रो-चिपिङबाट पीडित हुन्छ |
म्याग्निफाइङ-इन्स्ट्रुमेन्ट अन्तर्गत काँधको स्थिति जाँच गर्नुहोस्; पहिरन चिन्हहरू देखा पर्दा एकाइ बदल्नुहोस् |
|
डकिङ आउटपुटको लागि कमजोर समानान्तरता |
ओभर-टोर्क फास्टनिङ; प्लेट आधार मुनि फसेको मलबे |
निम्न टोक़-विशिष्ट पुन: स्थापना गर्नुहोस्; पूर्ण रूपमा सफा तल-सीट इन्टरफेस |
प्रदर्शन र प्रक्रिया तुलना
धेरैजसो व्यावसायिक साना-ढाँचा EDM सेन्टरिङ-प्लेटहरूले तीव्र-कोण भित्री काँधहरू तनाव-वितरण R-ट्रान्जिसन बिना नै अपनाउछन्। धेरै प्रतियोगीहरूले उत्पादन लागत कटौती गर्न माध्यमिक थर्मल-स्थिरीकरण एजिंग र स्थानीय चयनात्मक कठोरता रद्द गर्छन्।
1. एन्टि-वेयर क्षमता: प्रतियोगी शार्प-शोल्डर प्लेटहरूले सजिलै 350-650 डकिङ चक्र पछि माइक्रो-इन्डेन्टेसन उत्पादन गर्दछ। JWGRIP R-प्रकार स्मूद-ट्रान्जिसन संरचनाले बारम्बार जिग-डकिङ प्रभाव अन्तर्गत एन्टी-इन्डेन्टेसन कार्यसम्पादनलाई धेरै बढाउँछ।
2. आन्तरिक तनाव व्यवस्थापन: धेरै प्रतिद्वन्द्वी उत्पादनहरूले माध्यमिक बुढ्यौली छोड्छन्। पोस्ट-ग्राइन्डिङ अवशिष्ट-तनाव परिवेश-तापमान परिवर्तन अन्तर्गत बिस्तारै रिलीज हुन्छ र समतलता बहाव ट्रिगर गर्दछ। हाम्रो दोहोरो-चरणको उमेरले दीर्घकालीन ज्यामितीय स्थिरता सुरक्षित गर्न धेरै अवशिष्ट-तनाव हटाउँछ।
3. निरीक्षण मानक: धेरै आपूर्तिकर्ताहरूले आंशिक-आयाम नमूना-निरीक्षण मात्र कार्यान्वयन गर्छन्। प्रत्येक JWGRIP प्लेटले पूर्ण ट्रेसिबिलिटीको लागि स्वतन्त्र सिरियल नम्बरसहित पूर्ण वस्तु CMM ज्यामितीय स्क्यानिङबाट गुज्रिन्छ।
4. कस्टम-प्रोजेक्ट क्षमता: धेरै कारखानाहरूले निश्चित-मानक आकारहरू मात्र डेलिभर गर्छन्। परिपक्व OEM कार्यप्रवाह द्वारा समर्थित, JWGRIP ले विशेष कम्प्याक्ट EDM फिक्स्चर परियोजनाहरूको लागि होल-लेआउट र स्थिति-मालिक परिमार्जन लागू गर्दछ।
FAQ
Q1: JWGRIP R-Type 54x54 EDM सेन्टरिङ प्लेटले लामो समयसम्म चल्ने जन-उत्पादनको लागि शून्य पहिरन प्रदर्शन महसुस गर्न सक्छ?
A1: अप्टिमाइज गरिएको R-ट्रान्जिसनले इन्डेन्टेसन र चिपिङ जोखिमहरूलाई धेरै ढिलो बनाउँछ, तर पनि ठूलो डकिङ चक्र पछि पूर्ण शून्य-पहिरो हासिल गर्न सकिँदैन। भित्री आर-काँधहरूको लागि म्याग्निफायर-सहायता आवधिक निरीक्षण अनिवार्य रहन्छ। स्क्र्याच, इन्डेन्टेशन वा नच पत्ता लागेपछि तुरुन्तै प्लेट बदल्नुहोस्।
Q2: के यो कम्प्याक्ट सेन्टरिङ-प्लेट भारी वजनको ठूलो आकारको ग्रेफाइट-इलेक्ट्रोड जिगहरूको लागि प्रयोग गर्न सकिन्छ?
A2: यो एकाई कम्प्याक्ट EDM मेसिनहरूको सानो-लघु इलेक्ट्रोड जिगहरूको लागि डिजाइन गरिएको हो। यो भारी शुल्क ठूलो ग्रेफाइट विधानसभा लागि सिफारिस गरिएको छैन। अत्यधिक भारले काँधको पहिरनलाई गति दिन्छ र स्थायी विरूपण जोखिम ल्याउन सक्छ।
Q3: के तपाइँ गैर-मानक प्वाल-ढाँचा र अनुकूलित स्थिति-मालिक ज्यामितिको लागि OEM समर्थन गर्नुहुन्छ?
A3: हो। कृपया प्वाल-व्यवस्था, स्थिति-मालिक प्रोफाइल, समतलता र समानान्तर सहिष्णुताको लागि स्पष्ट चश्मा सहित पूर्ण प्राविधिक रेखाचित्रहरू पेश गर्नुहोस्। ईन्जिनियरिङ् टोलीले 12 कार्य-दिन भित्र उत्पादन मूल्याङ्कन पूरा गर्दछ र औपचारिक उद्धरण जारी गर्दछ।
Q4: कुन असफलता सर्तहरू वारेन्टी दायराबाट बहिष्कृत छन्?
A4: यो उच्च परिशुद्धता स्थिति कार्य-होल्डिंग घटक सम्बन्धित छ। वारेन्टीले डेलिभरीमा अवस्थित उत्पादन-उत्पत्ति दोषहरू समावेश गर्दछ: विशिष्ट समतलता, समानान्तरता र कठोरता। टक्कर, ओभर-टोर्क स्थापना, चिप-घर्षण र सामान्य चक्रीय-उपयोग पहिरन द्वारा प्रेरित क्षति वारेन्टी बाहिर छ।
सोधपुछ पठाउनुहोस्
सम्पर्क जानकारी
-
ठेगाना
नम्बर 44, डेनिङ उद्यमशीलता रोड, हुमेन टाउन, डोंगगुआन शहर, गुआंग्डोंग प्रान्त, चीन
-
टेलिफोन
-
इमेल
JWGRIP मा सोधपुछ पठाउन स्वागत छ। हाम्रो व्यावसायिक प्राविधिक र बिक्री टोलीले नि: शुल्क फिक्स्चर चयन, अनुकूलित समाधान डिजाइन र सही उद्धरण प्रदान गर्नेछ।
समाचार सिफारिसहरू