नेपाली
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик




52 सीएनसी वर्कहोल्डिंगको लागि द्रुत परिवर्तन फिक्स्चर प्लेट
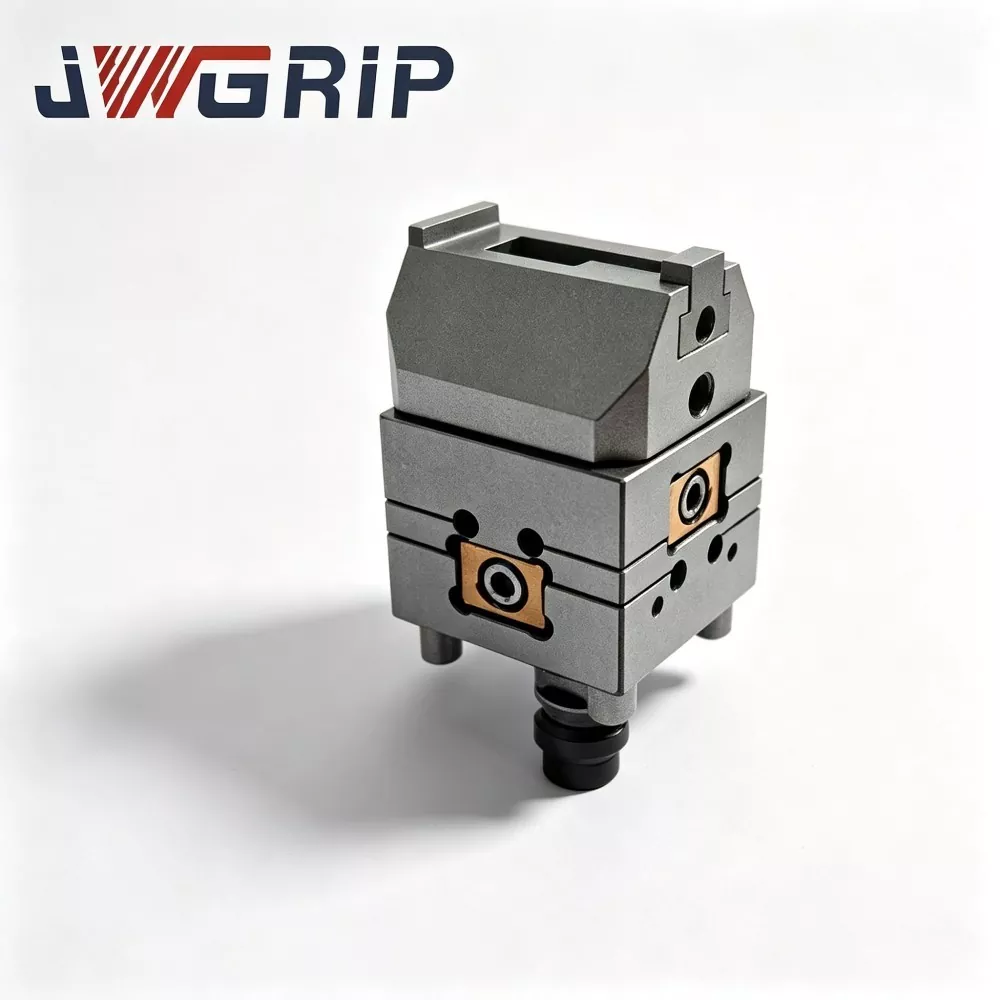
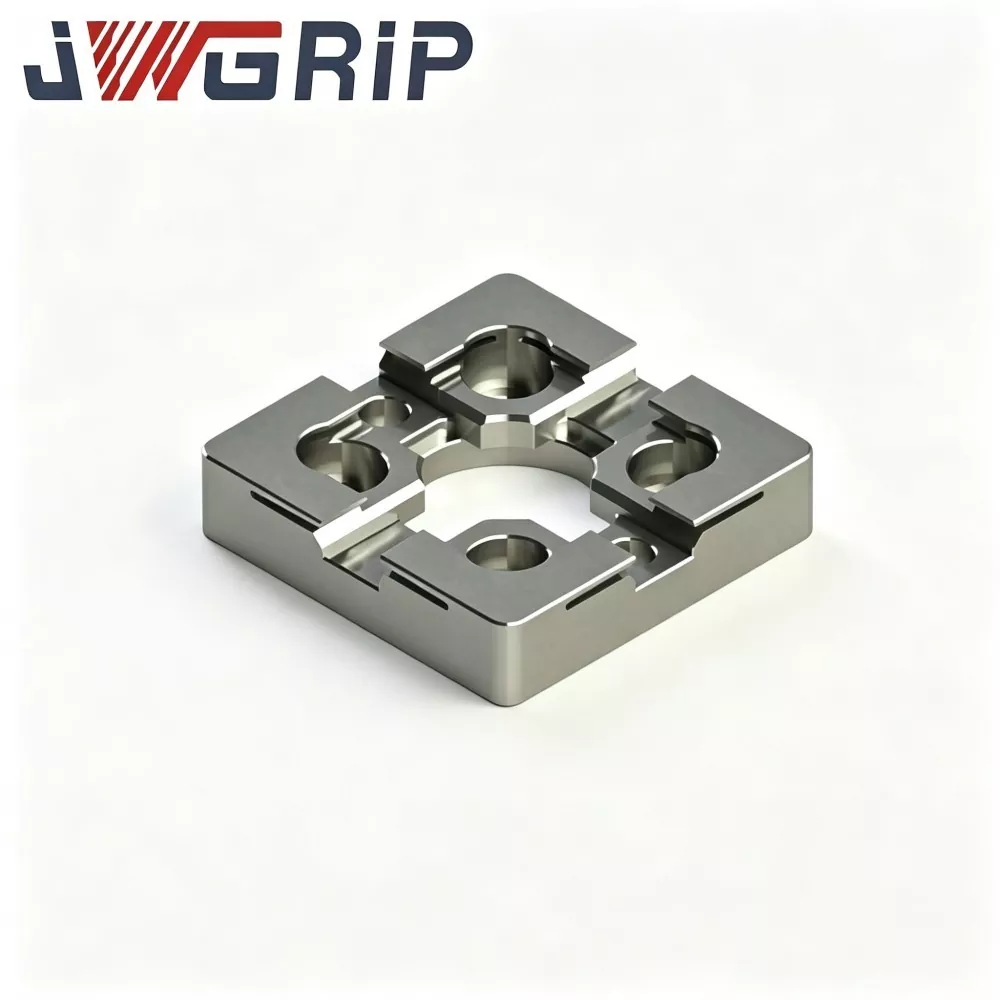
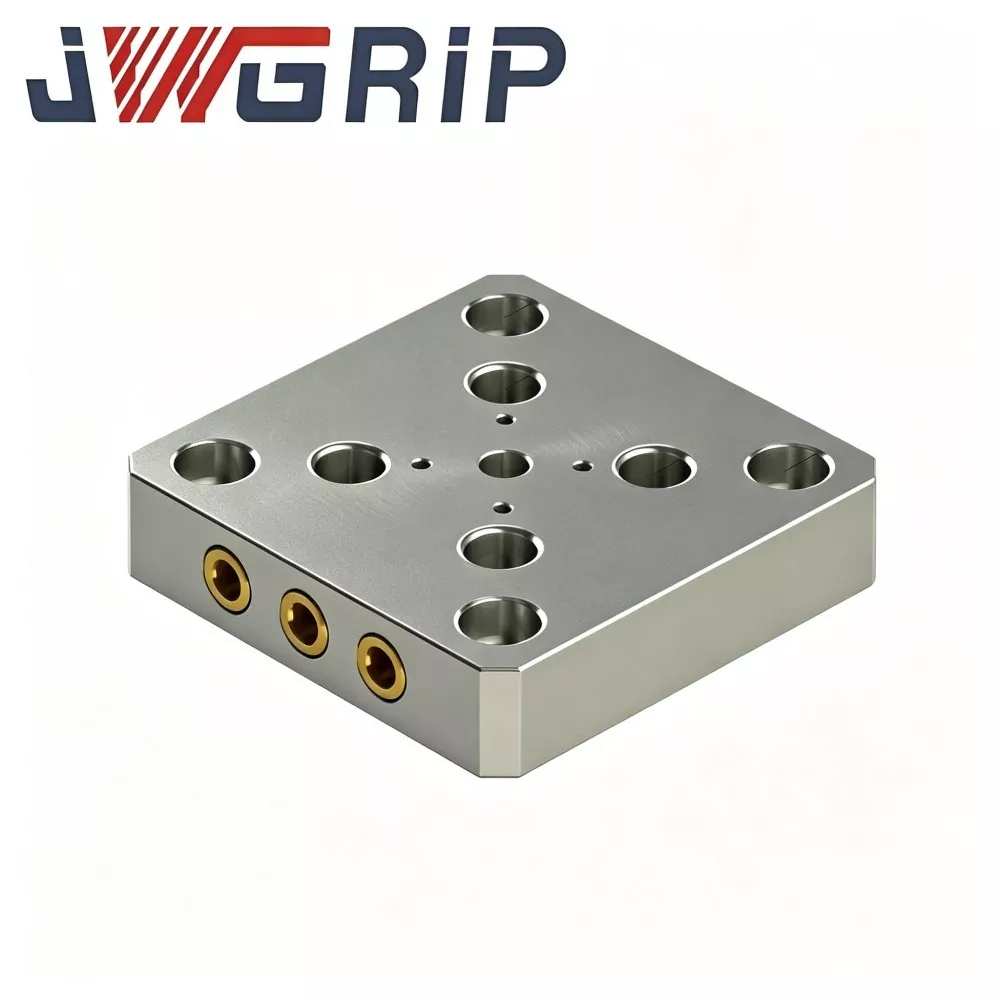
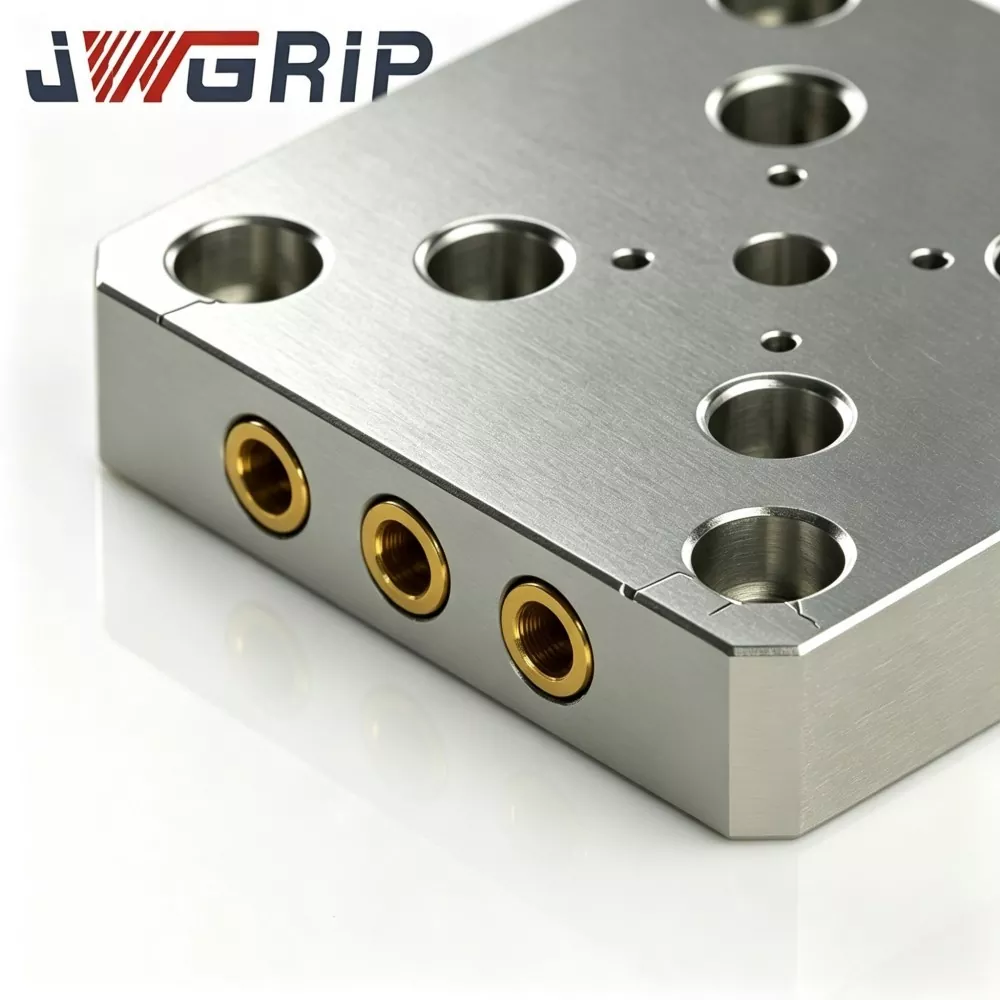
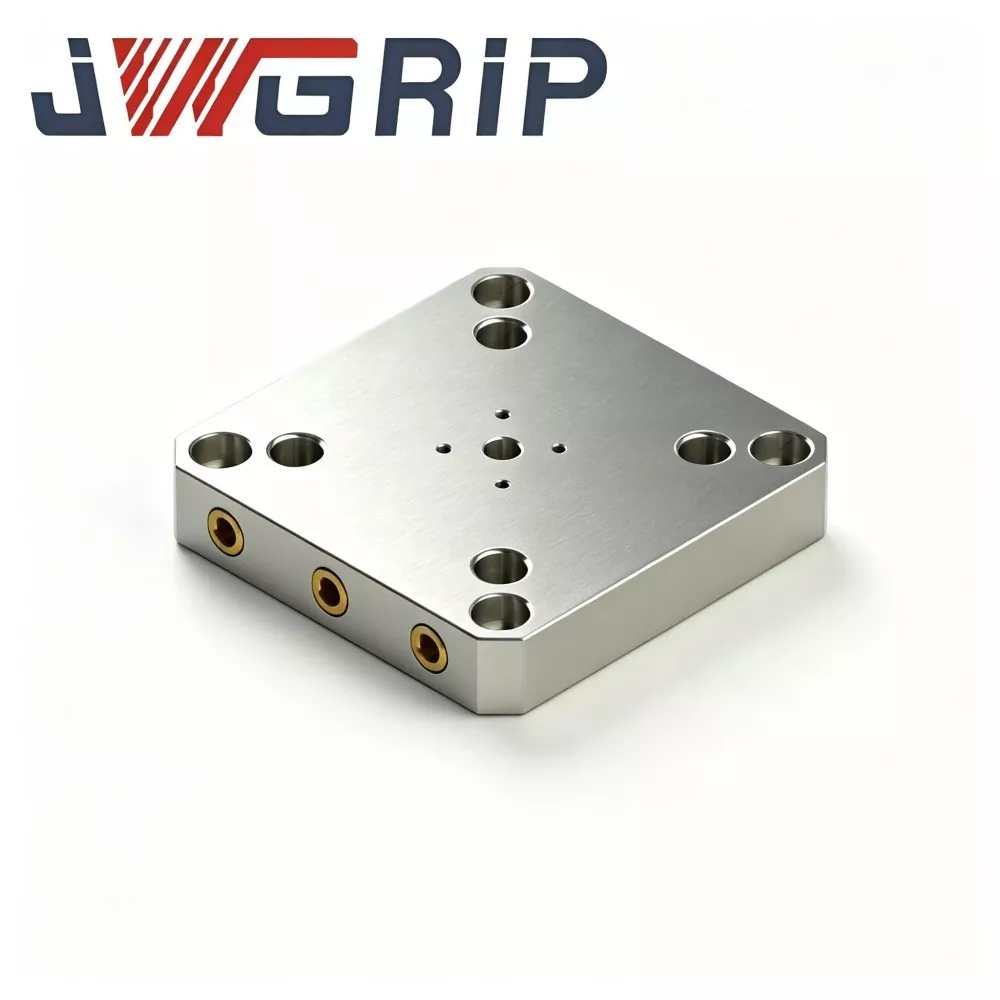
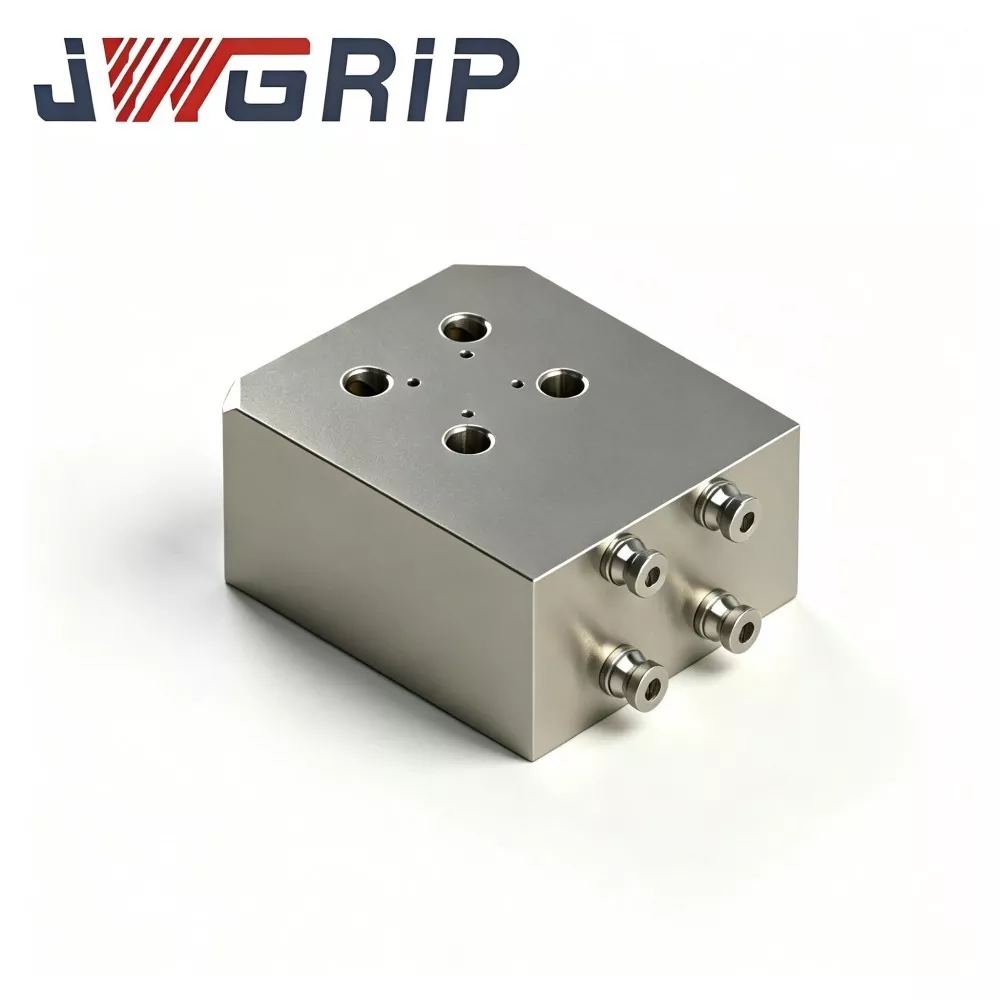
JWGRIP चीनमा सीएनसी वर्कहोल्डिङका लागि फ्याक्ट्री प्रत्यक्ष र अनुकूलित 52 द्रुत परिवर्तन फिक्स्चर प्लेटको व्यावसायिक निर्माता र आपूर्तिकर्ता हो। यो सीएनसी कार्यक्षेत्रमा 52-श्रृङ्खला शून्य-पोइन्ट पोजिशनिङ प्रणालीहरूको लागि विशेष रूपमा डिजाइन गरिएको र मिलाइएको उच्च-प्रदर्शन एकीकृत माथिल्लो टूलिङ कम्पोनेन्ट हो। यसले फिक्स्चर बेयरिङ प्लेटफर्म, पुल-स्टड माउन्टिङ ड्याटम र सहायक वर्कपीस पोजिसनिङ स्ट्रक्चरलाई एकल इकाईमा एकीकृत गर्छ, बहु-विविध र चर-ब्याच सीएनसी मेसिनिङ कार्यहरूको लागि द्रुत फिक्स्चर स्व्यापिङ महसुस गर्दै बारम्बार ड्याटम क्यालिब्रेसन र छरिएका संक्रमणकालीन टूलिङ संयोजनहरू हटाउँदै।
यो उन्नत 52 द्रुत परिवर्तन फिक्स्चर प्लेटले उच्च-घनत्व कास्ट एल्युमिनियम मिश्र धातु वा उच्च-शक्तिको स्टील सामग्रीलाई वास्तविक लोड ग्रेडहरू अनुसार चयन गर्दछ, कम्पाउन्ड तनाव-राहत एजिंग ट्रीटमेन्ट, मल्टि-पास प्रेसिजन मिलिङ र अल्ट्रा-प्रेसिजन सतह ग्राइन्डिङ मार्फत प्रशोधन गरिन्छ। साधारण उपचार नगरिएको मिल्ड फिक्स्चर प्लेटहरू भन्दा फरक, यसले आन्तरिक अवशिष्ट तनावलाई पूर्ण रूपमा रिलिज गर्दछ र उच्च आवृत्ति ब्याच उत्पादनमा दीर्घकालीन वैकल्पिक क्ल्याम्पिंग तनाव अन्तर्गत फ्ल्याटनेस विरूपणलाई प्रभावकारी रूपमा रोक्छ। दोहोरिएको द्रुत-परिवर्तन चक्र पछि स्थिर समतलता र स्थायी मिति शुद्धताको विशेषता रहेको, यो टिकाऊ फिक्स्चर प्लेटले पूर्ण रूपमा CE औद्योगिक मेसिनरी सुरक्षा मापदण्डहरूको पालना गर्दछ।
प्रत्येक ब्याचले कडा कच्चा-सामग्री संरचना परीक्षण, बहु-प्रक्रिया सटीक मेसिनिंग, समतलता र स्थिति-सहिष्णुता निरीक्षण र नक्कल चक्रीय-स्वैप प्रमाणीकरणबाट गुज्र्छ। सीएनसी वर्कहोल्डिङका लागि 52 द्रुत परिवर्तन फिक्स्चर प्लेट नयाँ सीएनसी वर्कस्टेशन टूलिङ कन्फिगरेसन र उत्पादन लाइनहरूमा विकृत र ड्याटम-बहाउने पुरानो फिक्स्चर प्लेटहरूको प्रतिस्थापनको लागि व्यापक रूपमा लागू हुन्छ। मानक स्टक आपूर्ति र रूपरेखा आकार, प्वाल लेआउट, सामग्री ग्रेड र सतह anodizing उपचार को अनुकूलित अनुकूलन समर्थन, यसले वैश्विक CNC प्रशोधन कारखाना, फिक्स्चर इन्टिग्रेटरहरू र टूलिङ इन्जिनियरिङ विभागहरूको लागि स्थिर, उच्च-परिशुद्धता र लचिलो द्रुत-परिवर्तन टूलिङ समाधानहरू प्रदान गर्दछ।
कार्यात्मक स्थिति
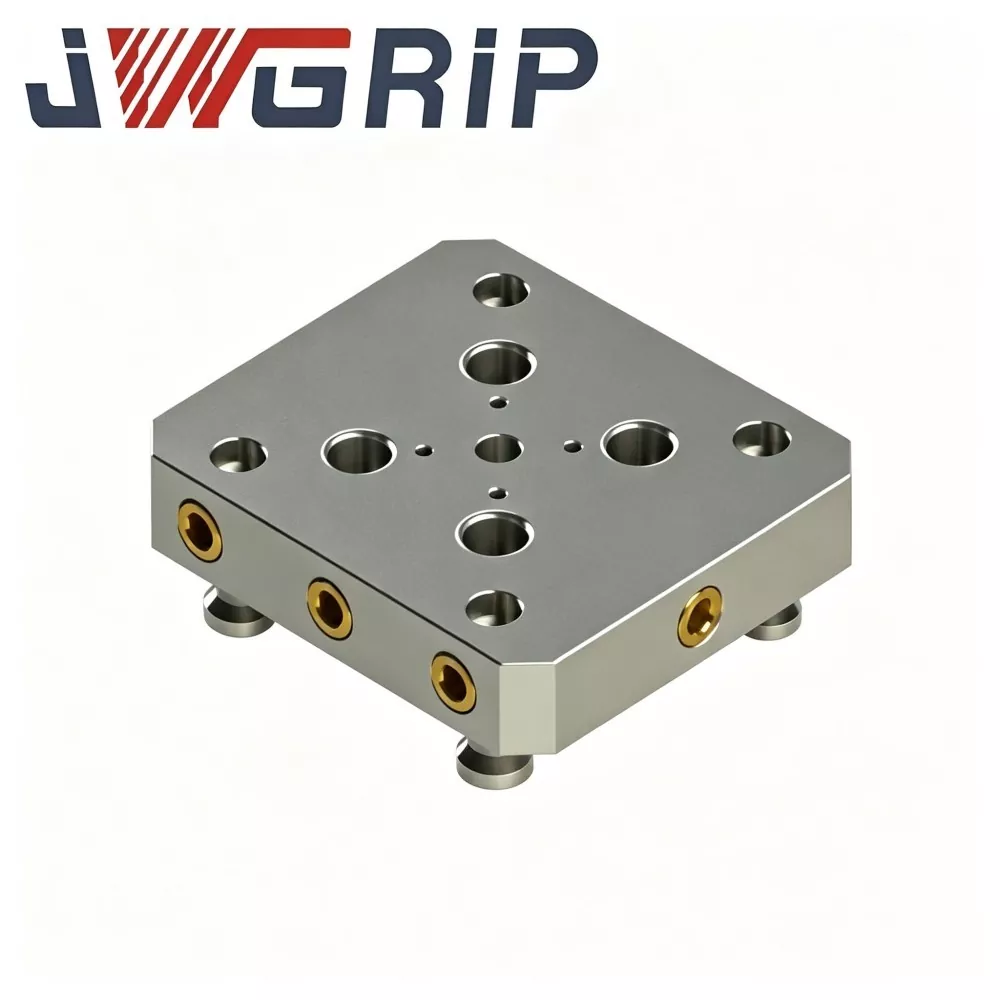
शून्य-पोइन्ट फिक्स्चर टेक्नोलोजीले बहु-भ्यारिएन्ट सीएनसी कार्यहरूको लागि समय-समयमा फिक्स्चर परिवर्तनलाई तीव्र रूपमा घटाउँछ र आधुनिक बहु-अक्ष कार्यशालाहरूको लागि मुख्यधाराको टूलिङ समाधान भएको छ। ५२ क्विक चेन्ज फिक्स्चर प्लेट माथिल्लो टुलिङ प्लेटफर्म हो जुन ५२-श्रृङ्खलाको शून्य-बिन्दु चकहरूको शीर्षमा बस्छ; प्लेट मुनि प्रि-माउन्ट गरिएका पुल स्टडहरूले आन्तरिक क्ल्याम्पिङ कोलेटहरू संलग्न गर्दछ, एक दोहोर्याइएको स्थितिमा सेकेन्डमा सम्पूर्ण प्लेटलाई चकमा लक गर्दछ।
प्लेटले एकै साथ तीन मुख्य कार्यहरू गर्दछ:
1. माथिल्लो बियरिङ प्लेटफर्म: माउन्टिङ भिज, कस्टम फिक्स्चर वा प्रत्यक्ष वर्कपीस क्ल्याम्पिङका लागि फ्ल्याट टप ड्याटम।
2. पुल-स्टड माउन्टिङ इन्टरफेस: तल्लो भागमा पूर्व-ड्रिल गरिएको र ट्याप गरिएको प्वालहरूले 52 शून्य-बिन्दु चक ढाँचामा पुल स्टडहरू पत्ता लगाउनुहोस्।
3. सहायक वर्कपीस डाटाम: साइड एजहरू र डोवेल-पिन प्वालहरूले दोहोरिने लोडिङको लागि माध्यमिक लोकेटिंग सन्दर्भ प्रदान गर्दछ।
सहिष्णुता भन्दा बाहिरको स्थिरता प्लेट द्वारा ट्रिगर गरिएको सामान्य विफलता क्यास्केड:
1. शीर्ष-सतह समतलता हानि / वारपेज → क्ल्याम्पिङ अन्तर्गत डाटाम विचलन
2. पुल-स्टड माउन्टिङ-होल पोजिसन ड्रिफ्ट → पुल स्टडहरू अब चक कोलेटहरू सजिलैसँग प्रवेश गर्दैनन्
3. तल पत्ता लगाउने सतहको पहिरन / डेन्ट → प्लेट चकमा असमान रूपमा बस्छ
4. परिणाम: दोहोरिने-स्थिति बहाव, अस्थिर क्ल्याम्पिंग बल, ब्याच-पार्ट आयाम उतार-चढ़ाव, लुकेको उच्च-गति-काटने सुरक्षा जोखिमहरू।
JWGRIP मानक 52 फिक्स्चर प्लेटहरूले मुख्यधारा 52-श्रृंखला शून्य-बिन्दु प्रणालीहरूसँग विनिमेय माउन्टिङ ढाँचाहरू राख्छन्। तिनीहरू दुबै नयाँ-निर्माण कार्यस्थान परियोजनाहरू र चलिरहेको उत्पादन लाइनहरूमा डाटाम-बहाउने पुरानो प्लेटहरूको साइट प्रतिस्थापनमा फिट हुन्छन्। OEM अनुकूलन परिमार्जन गैर-मानक रूपरेखा आकार, विशेष ग्रिड होल लेआउट, उच्च लोड मूल्याङ्कन र जंग-प्रतिरोधी काम गर्ने अवस्थाहरूको लागि उपलब्ध छ। साना-ब्याच परीक्षण आदेशहरू र विश्वव्यापी ग्राहकहरूबाट ठूलो-भोल्युम मिल्दो अर्डरहरू दुवै समर्थित छन्।
संरचना र प्रदर्शन
JWGRIP 52 क्विक चेन्ज फिक्स्चर प्लेट CNC वर्कहोल्डिङका लागि पाँच कार्यात्मक खण्डहरू हुन्छन्, प्रत्येकले दोहोर्याइएको स्वैप चक्रमा स्थिति निर्धारण शुद्धता र लोड क्षमतामा योगदान पुर्याउँछ:
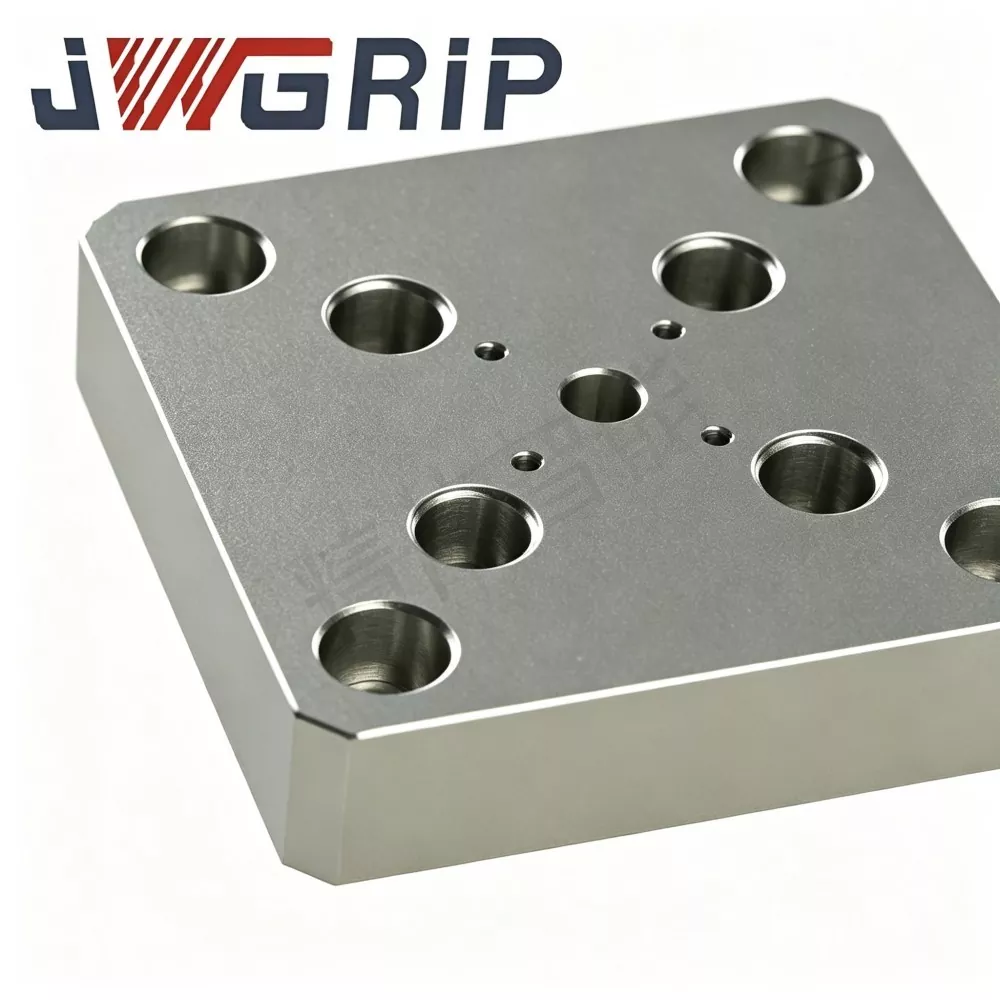
1. शीर्ष ड्याटम सतह (वर्कपीस माउन्टिङ प्लेन)
अल्ट्रा-प्रेसिजन ग्राउन्ड फ्ल्याट प्लेन, माउन्टिङ भिज, नरम जबडा, कस्टम फिक्स्चर वा वर्कपीसहरू सीधै थ्रेडेड होल (र/वा डोवेल-पिन प्वालहरू) को मानकीकृत ग्रिडसँग ड्रिल गरिएको। तल्लो मिति विरुद्ध समतलता र समानान्तर समग्र मेसिनिंग शुद्धता को निर्णायक सूचकांक हो।
2. तल पत्ता लगाउने सतह (चक मिलन विमान)
52-श्रृङ्खला शून्य-बिन्दु चक सन्दर्भ अनुहारमा सीधा बस्ने प्रेसिजन-मेसिन गरिएको समतल सतह। यसको सपाटता र सरसफाईले प्रत्येक स्वैप पछि प्लेट आवश्यक सहिष्णुता भित्र दोहोर्याउँछ कि गर्दैन भनेर सीधा निर्धारण गर्दछ।
3. पुल-स्टड माउन्टिंग प्वालहरू (प्लेटको तलमा ट्याप गरिएको प्वालहरू)
52 शून्य-पोइन्ट चक पुल-स्टड ढाँचासँग मिलाउन प्रिड्रिल गरिएको र ट्याप गरियो, मिल्दो पुल स्टडहरूसँग प्रयोग गरियो। प्वाल-स्थिति सहिष्णुताले 52-प्रणाली पिचलाई कडाईका साथ पछ्याउँछ; पुल स्टडहरू तलबाट थ्रेड गरिएको छ र निर्दिष्ट टर्कमा लक गरिएको छ।
4. साइड डेटम किनाराहरू / परिधीय सन्दर्भ अनुहारहरू
प्रेसिजन-मिल्ड साइड एजहरूले प्लेटलाई प्यालेटमा लोड गर्न वा सेटअपको क्रममा किनारा खोज्नको लागि परिधीय पङ्क्तिबद्ध सन्दर्भ प्रदान गर्दछ; केही संस्करणहरूमा माध्यमिक स्थानको लागि कडा डोवेल-पिन प्वालहरू समावेश छन्।
5. कठोरता संरचना (सामग्री-निर्भर)
कास्ट-एल्युमिनियम संस्करणहरूले कठोरता नगुमाई तौल घटाउन रिब्ड वेब ढाँचा अपनाउँछन्; स्टील संस्करणहरूले भारी शुल्क काट्नको लागि ठोस वा पकेट डिजाइन प्रयोग गर्दछ। दुबै डिजाइनहरूले दीर्घकालीन समतलता बहावको प्रतिरोध गर्न तनाव-राहत वृद्धावस्थाबाट गुज्रिरहेका छन्।
धेरै कम लागतको बजार विकल्पहरू तनाव राहत बिना कच्चा मिल्ड प्लेटहरू हुन्। आन्तरिक अवशिष्ट तनाव स्थापना पछि बिस्तारै रिलीज हुन्छ, जसको कारण हप्ताको समतलता बहाव र बारम्बार पुन: क्यालिब्रेसन हुन्छ। JWGRIP कास्ट प्लेटहरू फिनिश मेसिनिङ अघि कम्पाउन्ड तनाव-राहत वृद्धावस्थामा जान्छन्, त्यसैले हजारौं स्वैप चक्र पछि समतलता स्थिर रहन्छ। जब रूपरेखा आकार, ग्रिड लेआउट वा लोड मूल्याङ्कन मानक चश्मा भन्दा भिन्न हुन्छ, OEM सेवाले आयाम, सामग्री ग्रेड र सतह उपचार पुन: समायोजन गर्न सक्छ।
गुणस्तर नियन्त्रण कार्यप्रवाह
प्रत्येक उत्पादन ब्याचले सामान कारखाना छोड्नु अघि अनुक्रमिक निरीक्षण चरणहरू मार्फत जान्छ। गैर-अनुरूप प्लेटहरू अस्वीकार गरिन्छन् र कहिले पनि तयार-सामान सूचीमा प्रवेश गर्दैनन्।
1. कच्चा पदार्थ स्पेक्ट्रल / रचना विश्लेषण एल्युमिनियम मिश्र धातु वा इस्पात ग्रेड अनुपालन प्रमाणित गर्न।
२. कास्टिङ वा फोर्जिङ खाली फर्मिङ, साथै आन्तरिक दोषहरूको लागि गैर-विनाशकारी निरीक्षण।
3. अवशिष्ट तनाव मुक्त गर्न मिश्रित तनाव-राहत बुढ्यौली गर्मी उपचार।
4. अतिरिक्त स्टक हटाउन दुबै छेउमा रफ मिलिङ।
५. ग्रिड प्वालहरू, पुल-स्टड ट्याप गरिएका प्वालहरू र साइड डेटम किनारहरूको सेमी-फिनिस मिलिङ।
6. माथिल्लो ड्याटम प्लेन र तल पत्ता लगाउने विमानको सतह ग्राइन्डिङ समाप्त गर्नुहोस्।
7. सटीक निरीक्षण: समतलता, समानान्तरता, प्वाल-स्थिति सहिष्णुता, थ्रेड-गेज जाँच।
8. मूल्याङ्कन गरिएको लोड अन्तर्गत नक्कली चक्रीय स्वैप-र-क्ल्याम्प प्रमाणीकरण नमूना।
त्रुटि-समस्या निवारण तालिका
|
गल्ती घटना |
सम्भावित मूल कारण |
सिफारिस गरिएको समाधान |
|
प्लेट दोहोरिने स्थिति स्वैप पछि drifts |
तल पत्ता लगाउने सतह विकृत / डेन्टेड; पुल-स्टड प्वाल स्थिति सारियो; चक कोलेट लुगा |
प्लेट समतलता र डाटाम सतह निरीक्षण; पुल-स्टड ढाँचा जाँच गर्नुहोस्; सेवा वा चक कोलेट बदल्नुहोस् |
|
पुल स्टडहरू चक कोलेटहरूमा सहज रूपमा प्रवेश गर्न सक्दैनन् |
ट्याप-प्वाल स्थिति बहाव; झुकाव वा ओभरसाइज पुल स्टडहरू; प्वालहरूमा चिप्स |
प्वाल-स्थिति सहिष्णुता प्रमाणित गर्नुहोस्; पुल स्टडहरू निरीक्षण गर्नुहोस्; बस्नु अघि सबै प्वालहरू सफा गर्नुहोस् |
|
प्लेट चट्टानहरू / चकमा असमान रूपमा बस्छ |
तल्लो र चक बीचमा फसेका चिप्स; विकृत तल विमान; डेटम सफाई हराइरहेको छ |
पूर्ण रूपमा सफा चक सन्दर्भ अनुहार र प्लेट तल; यदि समतलता असफल भएमा प्लेट पुन: पीस्नुहोस् वा बदल्नुहोस् |
|
स्पष्ट काटन कम्पन वा बकबक |
प्लेट पूर्ण रूपमा बसेको छैन; असमान पुल-स्टड टोक़; यसको सामग्री ग्रेडको लागि प्लेट ओभरलोड गरियो |
पुन: सिट र पुन: टोक़ सबै पुल स्टडहरू समान रूपमा; लोड मूल्याङ्कन बनाम काट्ने प्यारामिटरहरू पुष्टि गर्नुहोस् |
स्थापना विशिष्टता
1. 52-श्रृङ्खला शून्य-बिन्दु चक सन्दर्भ अनुहार र प्लेटको तल पत्ता लगाउने सतहलाई राम्ररी सफा गर्नुहोस्; बस्न अघि सबै चिप्स, शीतलक अवशेष र burrs हटाउनुहोस्।
2. प्लेटको तलको प्वालहरूमा थ्रेड मिलाइएको पुल स्टडहरू आधिकारिक सिफारिस गरिएको टर्किङ टर्कमा; ओभर-टोर्कले ट्याप गरिएको प्वाल र प्लेट ड्याटमलाई विकृत गर्छ, अन्डर-टोर्कले काटन कम्पन अन्तर्गत ढिलो हुन्छ।
3. प्लेटलाई चकमा वर्ग रूपमा तल राख्नुहोस्; सुनिश्चित गर्नुहोस् कि सबै पुल स्टडहरू जबरजस्ती बिना कोलेटहरूमा प्रवेश गर्नुहोस्। क्ल्याम्पिङलाई सक्रिय गर्नुहोस्, त्यसपछि प्लेट कुनै रकिङ नगरी पूर्ण रूपमा समतल छ भनी प्रमाणित गर्नुहोस्।
4. प्लेटको तल र चक सन्दर्भ अनुहारको बीचमा शिम, कागज वा टाँस्ने वस्तु कहिल्यै नराख्नुहोस्; कुनै पनि स्यान्डविच तहले दोहोरिने शुद्धतालाई नष्ट गर्छ।
5. बृहत् उत्पादनको क्रममा, नियमित रूपमा शीर्ष-सतह समतलता र डेटम किनाराहरू जाँच गर्नुहोस्; प्लेटलाई बदल्नुहोस् वा पुन: पीस गर्नुहोस् एक पटक समतलता सहनशीलताबाट बाहिर जाँदा वा ड्याटम सतहहरूले दाँत / पहिरन देखाउँदछ।
6. OEM अनुकूलन प्लेटहरूको लागि, रूपरेखा आयामहरू, ग्रिड प्वाल लेआउट, पुल-स्टड प्वाल स्थिति र ड्याटम फ्लैटनेस सम्बन्धी रेखाचित्र आवश्यकताहरू कडाईका साथ पालना गर्नुहोस्।
प्याकेजिङ र ढुवानी
JWGRIP 52 द्रुत परिवर्तन फिक्स्चर प्लेटहरू - मानक स्टक गरिएका SKUs द्रुत ग्लोबल अर्डर प्रेषण समर्थन गर्दछ।
प्रत्येक प्लेटले प्याकिङ गर्नुअघि ग्राउन्ड ड्याटम अनुहारहरूमा स्वतन्त्र एन्टि-रस्ट / एन्टी-कोरोसन सुरक्षा र सतह-संरक्षणात्मक फिल्म प्राप्त गर्दछ।
सानो-धेरै अर्डरहरू: एन्टी-रस्ट झोला प्लस हेभी-ड्युटी कार्टन, किनारा-कुना सुरक्षाको साथ।
बल्क निर्यात आदेशहरू: फ्युमिगेसन-मुक्त झटका-प्रतिरोधी ठोस-काठको क्रेट अलग प्याडिङको साथ, ड्याटम-सतह स्क्र्याच र लामो दूरीको समुद्री-जमीन रसदको समयमा विरूपण रोक्न।
OEM अनुकूलन-परिमार्जित आदेशहरू पारस्परिक-पुष्टि नेतृत्व समय पालना।
ब्याच निरीक्षण डाटाशीट र समतलता / आयाम परीक्षण रेकर्ड प्रत्येक ढुवानी प्याकेज भित्र संलग्न छन्।
बिक्री पछि समर्थन सेवाहरू
1. वारेन्टी सर्तहरू: सही स्थापना, मिल्दो पुल-स्टड चयन र मूल्याङ्कन गरिएको कार्य अवस्था अन्तर्गत, गैर-उपभोगयोग्य प्लेटको मुख्य भागले 1-वर्षको वारेन्टी प्राप्त गर्दछ। ओभरलोड काट्ने, अनुचित क्ल्याम्पिङ टर्क, ड्याटम सतहहरूको चिप-प्रेरित घर्षण, मानव निर्मित प्रभाव र विशिष्ट रासायनिक क्षरणको कारणले हुने क्षतिलाई वारेन्टी दायराबाट बहिष्कृत गरिएको छ।
2. स्थापना र त्रुटि विश्लेषणको लागि रिमोट अनलाइन प्राविधिक मार्गदर्शन। विश्वव्यापी ग्राहकहरूले इमेल मार्फत प्राविधिक सोधपुछ पठाउन सक्छन्; इन्जिनियरहरूले 24 कार्य घण्टा भित्र जवाफ दिन्छन्।
3. पूर्ण-सेट आयाम रेखाचित्रहरू र सामग्री-कार्यसम्पादन कागजातहरू प्रत्येक खरिद अर्डरको लागि आपूर्ति गरिन्छ।
4. OEM मागहरूको लागि इन्जिनियरिङ-स्तर प्राविधिक परामर्श: रूपरेखा-साइज समायोजन, ग्रिड-प्वाल लेआउट परिमार्जन, सामग्री-ग्रेड अपग्रेड, विशेष एनोडाइजिंग / सतह-उपचार विकल्पहरू।
5. दोहोरिने अर्डरहरूको लागि मानक र अनुकूलन-विशिष्ट फिक्स्चर प्लेटहरू दुवैको लागि स्थिर स्पेयर-पार्ट ब्याच आपूर्ति।
खरिद र प्राविधिक मूल्याङ्कन
कोर मान: कम्पाउन्ड तनाव-राहत एजिङ कास्टिङ/फोर्जिङ, अल्ट्रा-प्रिसिजन डबल-साइडेड ग्राइन्डिङ, कडा बहु-चरण इन-हाउस गुणस्तर नियन्त्रण, मुख्यधारा 52-श्रृंखला शून्य-बिन्दु प्रणालीहरूसँग आदानप्रदानयोग्य प्वाल ढाँचा, लचिलो OEM आकार / सामग्री / सतह-उपचार अनुकूलन।
सीएनसी वर्कहोल्डिङका लागि 52 द्रुत परिवर्तन फिक्स्चर प्लेटले शून्य-पोइन्ट फिक्स्चर प्रणालीहरूको विशिष्ट माथिल्लो-टूलिङ अवरोधहरू समाधान गर्दछ: शीर्ष-सतह फ्ल्याटनेस ड्रिफ्ट, पुल-स्टड होल पोजिसन शिफ्ट, तलको ड्याटम वारपेज, र कच्चा-मिल गरिएको उपचार नगरिएको प्लेटहरूको छोटो सेवा जीवन।
मूल्याङ्कन रिमाइन्डरहरू:
1. मिल्दो शून्य-बिन्दु-प्रणाली विशिष्टता पुष्टि गर्नुहोस् र खरिद अर्डर राख्नु अघि पुल-स्टड होल-ढाँचा अनुकूलता प्रमाणित गर्नुहोस्।
2. आवश्यक रूपरेखा आकार, ग्रिड होल लेआउट, वास्तविक अधिकतम काट्ने भार र कार्यशाला परिवेश अवस्था (सामान्य / उच्च-जंग) स्पष्ट गर्नुहोस्, र तदनुसार कास्ट-एल्युमिनियम प्रकाश संस्करण वा इस्पात कठोर संस्करण छनौट गर्नुहोस्।
3. स्टक-मानक वस्तुहरू छोटो डेलिभरी समयको आनन्द लिन्छन्; विशेष रूपरेखा, प्वाल लेआउट वा सतह-उपचार आवश्यकताहरूको लागि OEM अनुकूलन-इन्जिनियरिङ चयन गर्नुहोस्।
JWGRIP बाट कारखाना-सीधा। मोल्ड, अटो-पार्टहरू र सामान्य-परिशुद्धता-मशिनिङ 3-अक्ष / 5-अक्ष 52-श्रृङ्खला शून्य-बिन्दु स्थिरता सेटहरूको लागि मनपर्ने माथिल्लो टूलिङ प्लेट।
FAQ
Q1: के मानक 52 फिक्स्चर प्लेटहरू प्रत्यक्ष रूपमा अन्य-ब्रान्ड 52-श्रृंखला शून्य-पोइन्ट चकहरूसँग मेल खान सक्छन्?
मानक संस्करणहरू केवल 52-श्रृङ्खला शून्य-बिन्दु प्रणालीहरूसँग पूर्ण-मिल्ने पुल-स्टड होल ढाँचा र ड्याटम इन्टरफेसको साथ आदानप्रदानयोग्य छन्। यदि ढाँचा फरक छ भने, एक OEM-अनुकूलित प्लेट अपनाइनेछ।
Q2: कुन संकेतहरूले संकेत गर्दछ कि फिक्स्चर प्लेटलाई प्रतिस्थापन वा पुन: पीस गर्न आवश्यक छ?
माथिल्लो सतहको समतलता सहिष्णुताबाट खसेपछि बदल्नुहोस् वा पुन: पीस गर्नुहोस्, तलको तथ्याङ्कले डेन्ट/वारपेज देखाउँछ, वा चक र प्लेटको राम्ररी सफा गरेपछि दोहोरिने स्थिति पुनर्स्थापित गर्न सकिँदैन।
Q3: उचाइ समायोजन गर्न प्लेट मुनि शिम वा कागज राख्न सकिन्छ?
होइन। प्लेटको तल र चक सन्दर्भ अनुहार बीचको कुनै पनि स्यान्डविच तहले दोहोरिने शुद्धतालाई नष्ट गर्छ। उचाइ समायोजन प्लेट डेटमको सटीक पीस द्वारा गरिनु पर्छ।
Q4: कास्ट-एल्युमिनियम प्लेट वा स्टिल प्लेट - कुन छनौट गर्ने?
कास्ट एल्युमिनियम हल्का, स्वैप गर्न छिटो र हल्का देखि मध्यम काटन उपयुक्त हुन्छ; स्टील (वा कास्ट आइरन) संस्करणहरूले भारी-कर्तव्य मोल्ड र डाइ काट्नको लागि उच्च कठोरता र समतलता अवधारण प्रदान गर्दछ। आफ्नो काटन लोड र मेशिन गतिशील आवश्यकताहरु द्वारा छान्नुहोस्।
सोधपुछ पठाउनुहोस्
सम्पर्क जानकारी
-
ठेगाना
नम्बर 44, डेनिङ उद्यमशीलता रोड, हुमेन टाउन, डोंगगुआन शहर, गुआंग्डोंग प्रान्त, चीन
-
टेलिफोन
-
इमेल
JWGRIP मा सोधपुछ पठाउन स्वागत छ। हाम्रो व्यावसायिक प्राविधिक र बिक्री टोलीले नि: शुल्क फिक्स्चर चयन, अनुकूलित समाधान डिजाइन र सही उद्धरण प्रदान गर्नेछ।
समाचार सिफारिसहरू