नेपाली
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик



CNC फिक्स्चरको लागि चार-केन्द्र शून्य बिन्दु प्यालेट
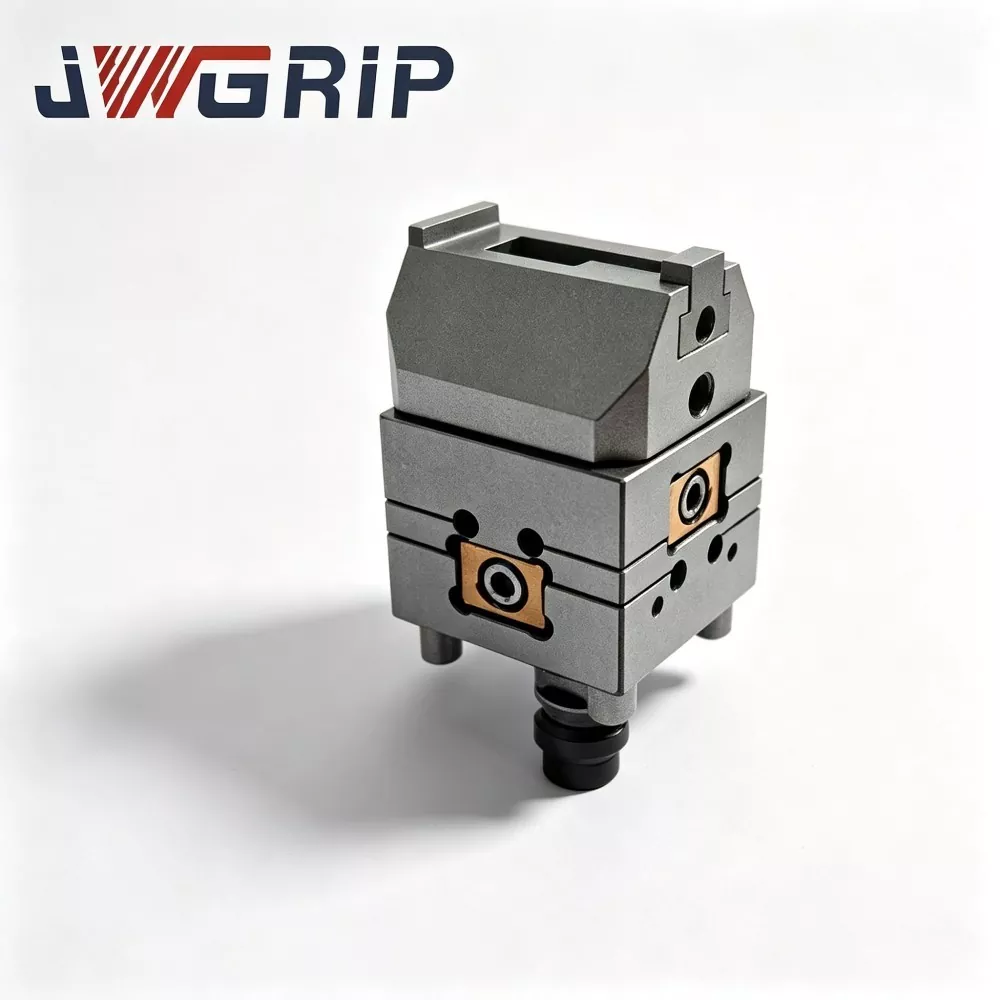
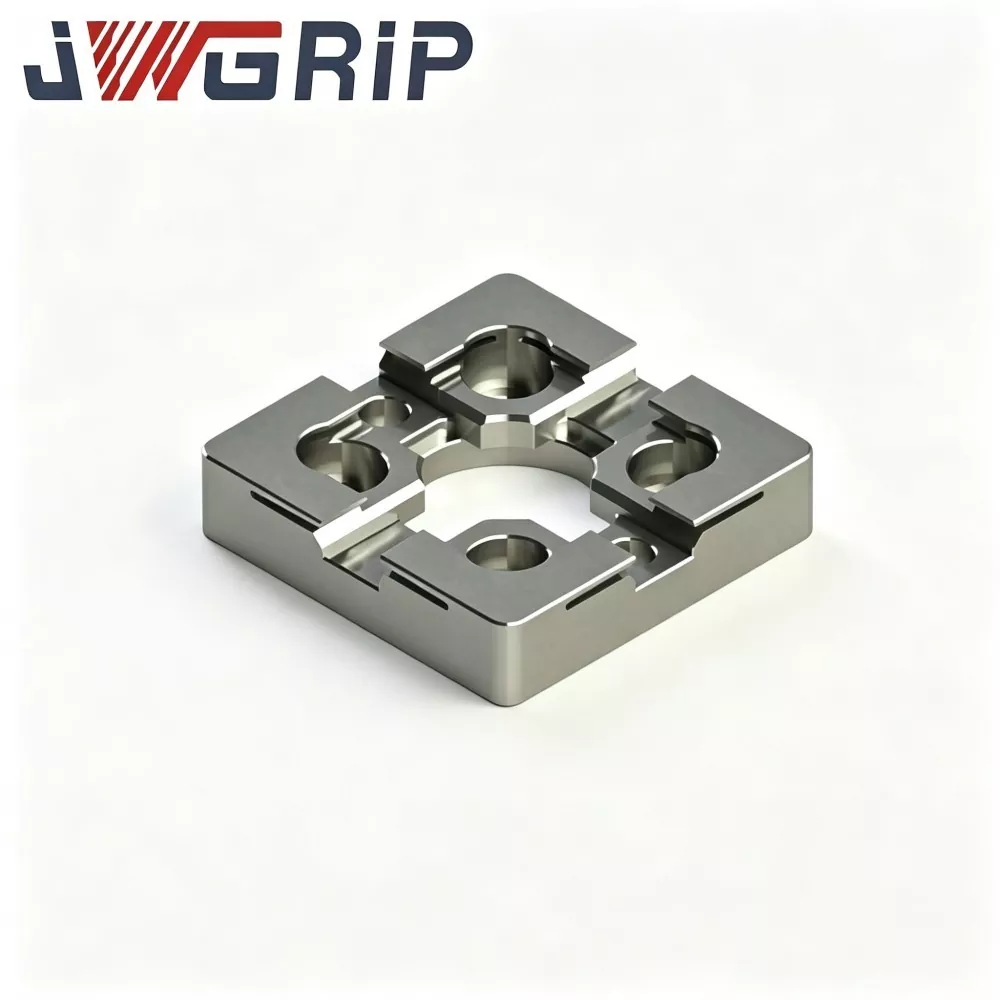
JWGRIP चीनमा सीएनसी फिक्स्चरको लागि व्यावसायिक फोर-सेन्टर शून्य पोइन्ट प्यालेटको निर्माता र आपूर्तिकर्ता हो। फोर सेन्टर जीरो प्वाइन्ट प्यालेट जीरो प्वाइन्ट प्यालेट शृङ्खलासँग सम्बन्धित छ, आधुनिक मेसिन उद्योगमा प्रचलित व्यापक उच्च-मिक्स-कम-भोल्युम मिश्रित-मोड उत्पादन परिदृश्यहरूको लागि विकसित गरिएको छ। सोधपुछ गर्न स्वागत छ!
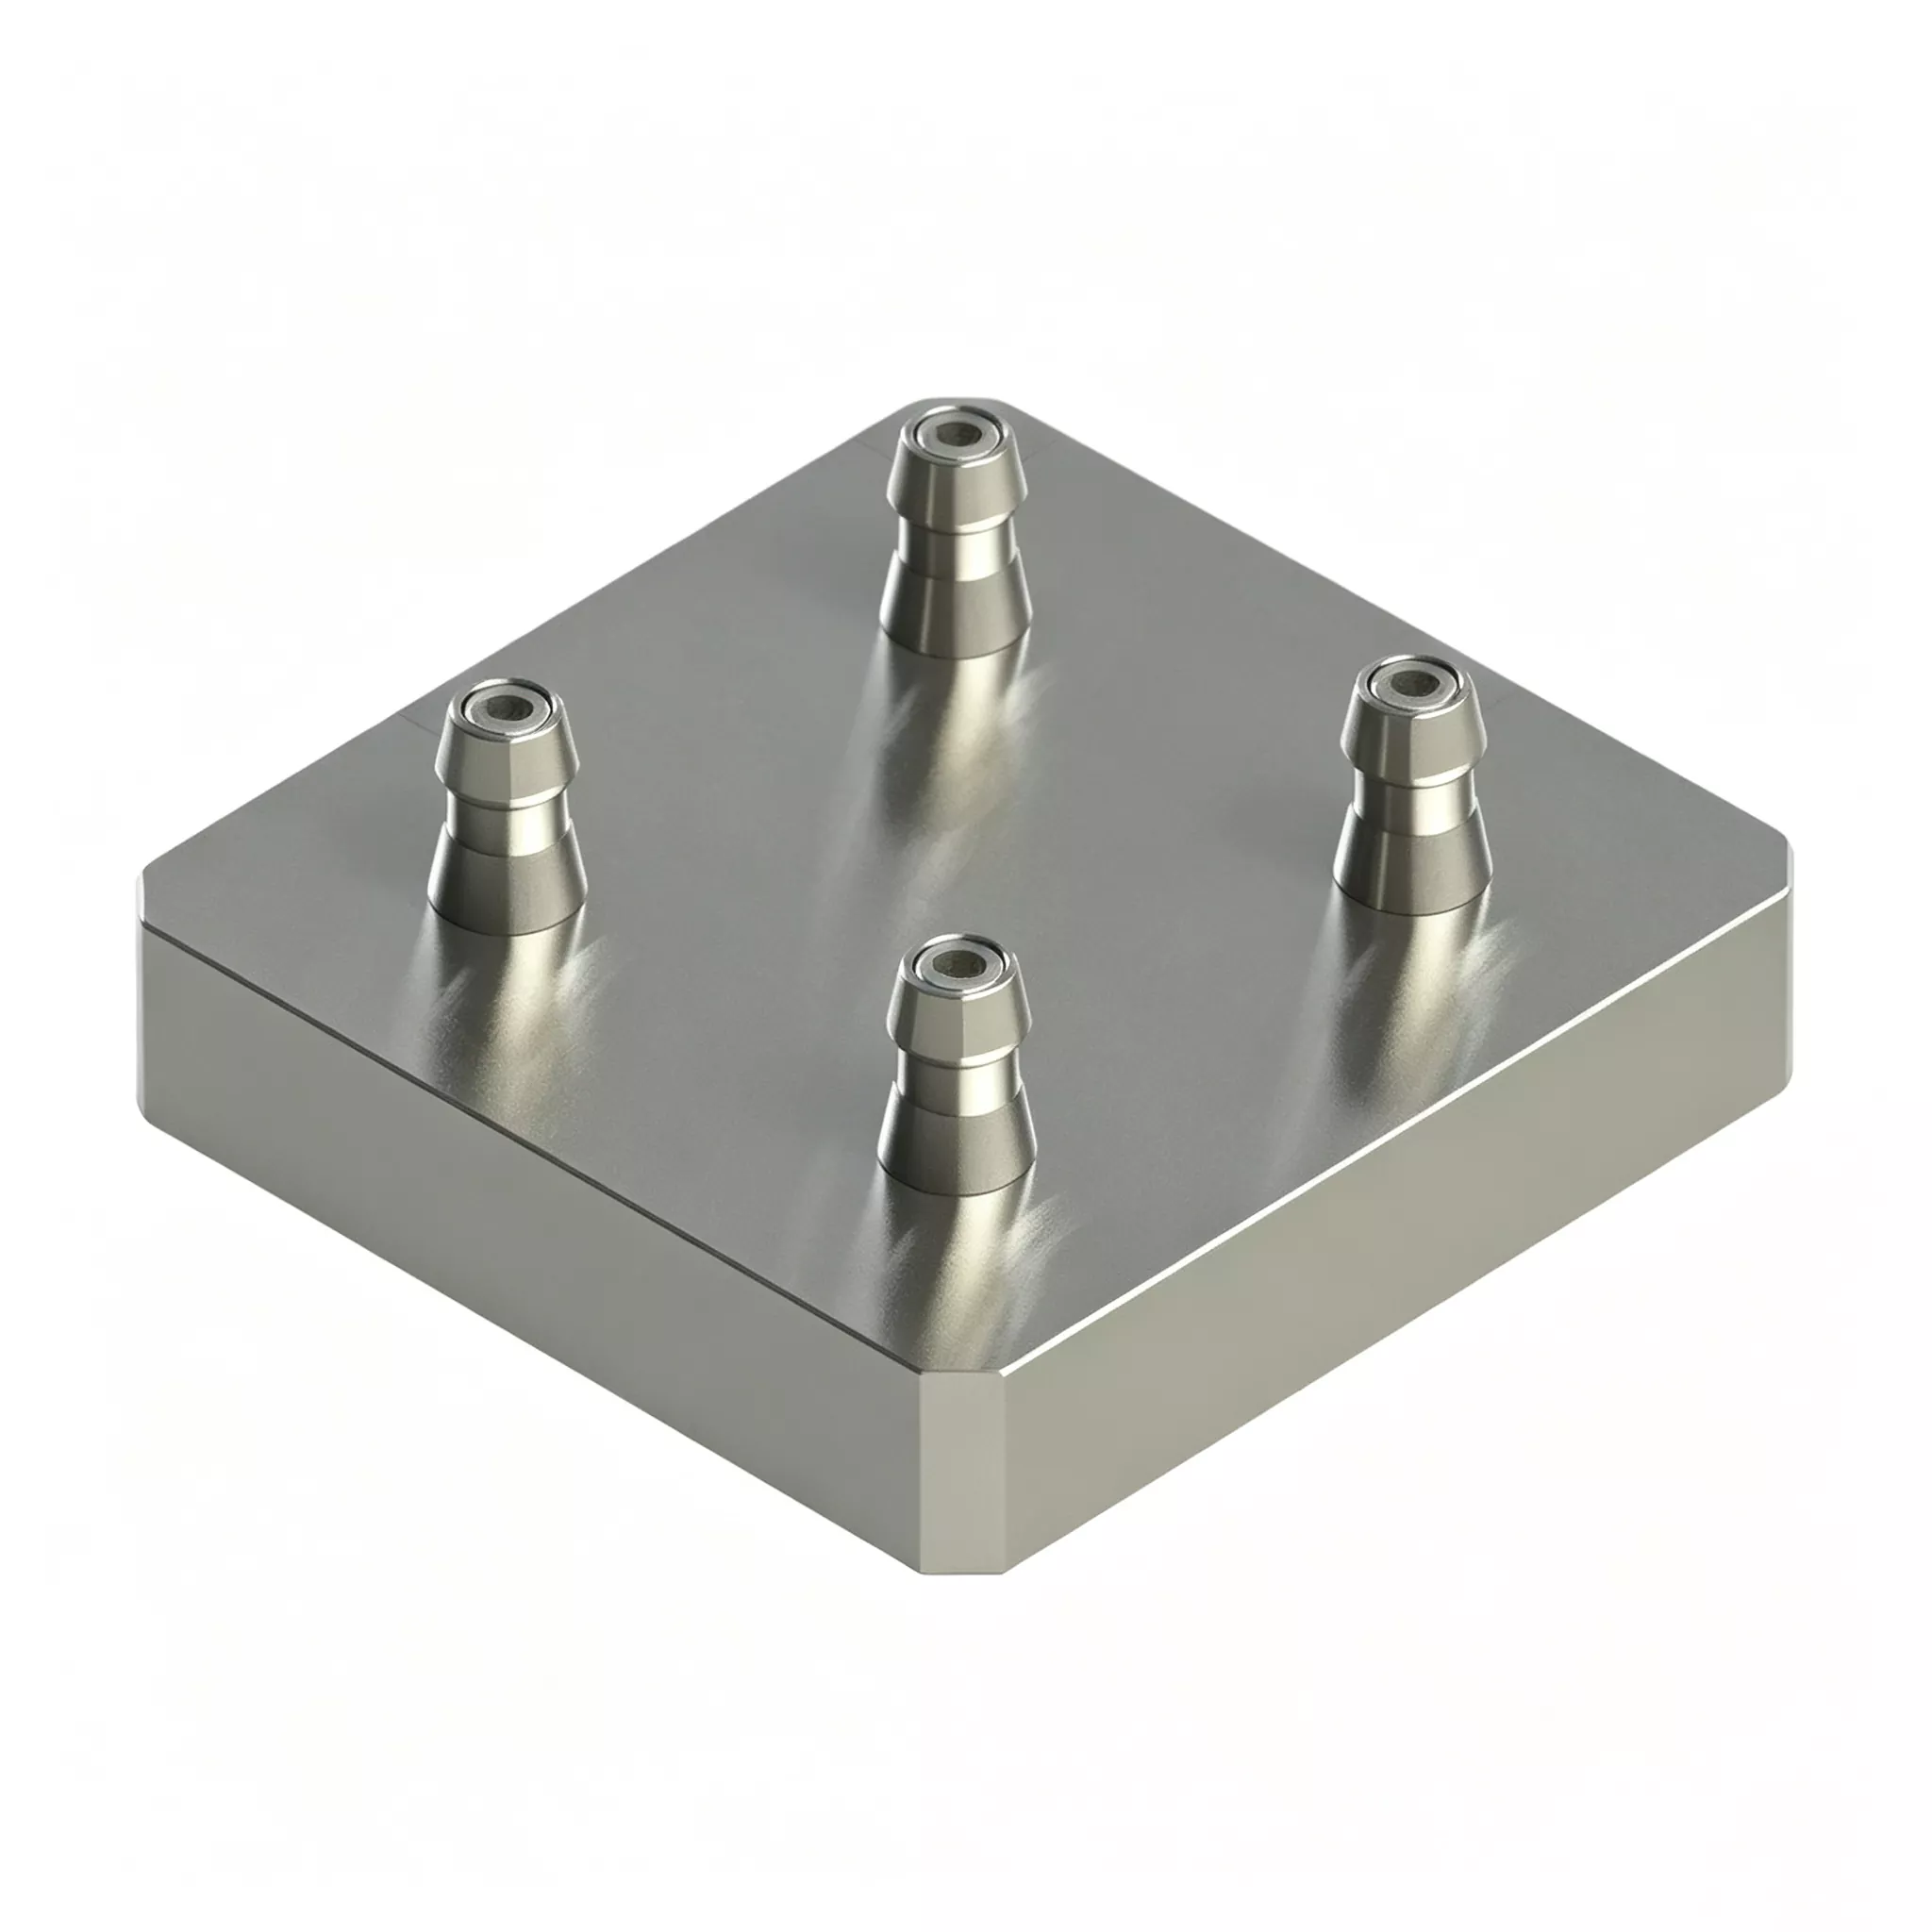
सीएनसी फिक्स्चरको लागि यो चार-केन्द्र शून्य बिन्दु प्यालेटले लचिलो उत्पादनको समस्याहरूलाई प्रभावकारी रूपमा समाधान गर्न सक्छ। चार पूर्ण शून्य-बिन्दु स्थिति एकाइहरू कम्प्याक्ट समग्र आधारमा एकीकृत छन्, र चार कार्यस्थानहरू पूर्ण रूपमा स्वतन्त्र छन्। प्रयोगकर्ताहरूले एकै साथ चार समान वर्कपीसहरू क्ल्याम्प गर्न सक्छन्, वा मिश्रित-लाइन प्रशोधनका लागि चार फरक फिक्स्चरहरू स्थापना गर्न सक्छन्। साइटमा बहु-ट्रे असेंबलीको लागि कुनै आवश्यकता छैन। स्थिरता सुनिश्चित गर्न कारखाना छोड्नु अघि सबै कार्यस्थानहरूको स्थिति र उचाइहरू क्यालिब्रेट गरिएको छ।
कोर हार्डवेयर संरचना
JWGRIP फोर-सेन्टर शून्य-बिन्दु प्यालेट 120 × 120 ले निम्न सम्मेलनहरू समावेश गर्दछ:
· मोनोलिथिक नक्कली-र-टेम्पर्ड मिश्र धातु-स्टील प्यालेट आधार
· म्याट्रिक्स लेआउटमा चार स्वतन्त्र शून्य-बिन्दु बुशिङ लकिङ असेंबलीहरू
· बिल्ट-इन सिंक्रोनस वायमेटिक वितरण मोड्युल
· हरेक स्थान पत्ता लगाउने स्टेशनका लागि व्यक्तिगत चिप-डाइभर्सन ग्रूभहरू
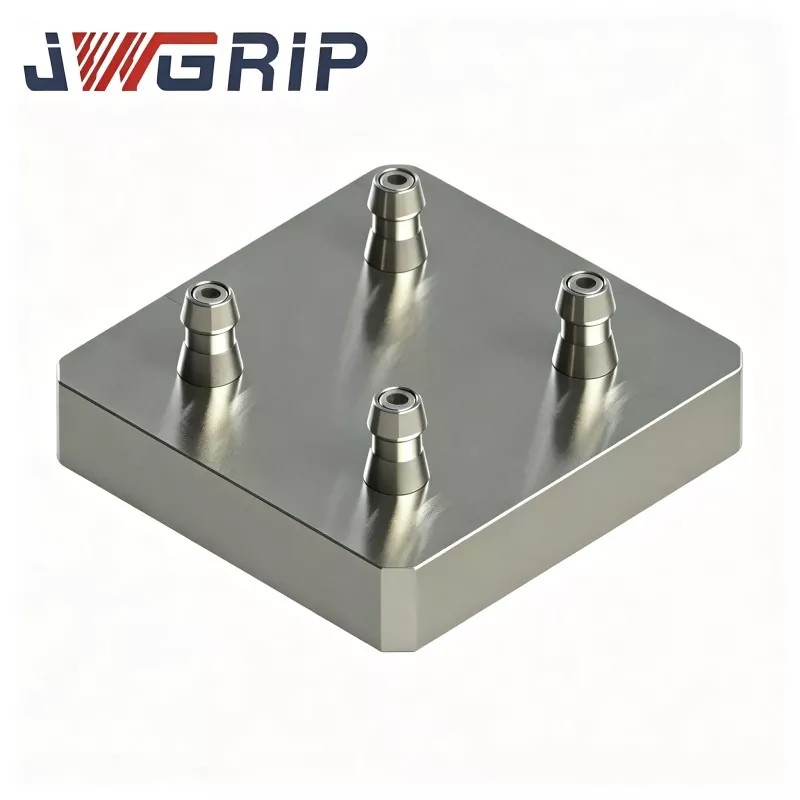
· कम्प्रेस्ड-एयर सेवा पोर्ट
· निष्क्रिय स्टेशनहरू ढाक्नका लागि सुरक्षात्मक आवरण प्लेटहरू
यसको मुख्य भिन्नता बनाम साधारण बहु-स्टेसन फिक्स्चरहरू: चार स्टेशनहरू एकअर्काबाट पूर्ण रूपमा स्वतन्त्र छन्।
दुई व्यावहारिक उत्पादन मोडहरू
मोड १: समान वर्कपीसहरूको लागि चार-स्टेशन मास-उत्पादन
1. सबै चार स्टेशनहरूमा चार पुल-स्टड-सुसज्जित फिक्स्चर आधारहरू फिट गर्नुहोस्।
२. ०.५-०.७ एमपीए कम्प्रेस्ड हावा आपूर्ति गर्नुहोस्; सिंक्रोनस वायमेटिक मोड्युलले एकै समयमा सबै चार बुशिङ एसेम्बलीहरू लक गर्दछ।
3. लक-कन्फर्मेसन सिग्नल CNC प्रणालीमा फिर्ता हुन्छ, र मेसिनले काट्ने चक्रहरू कार्यान्वयन गर्छ।
४. मेसिन पूरा भएपछि, अनलक गर्नको लागि हावाको दबाब छोड्नुहोस्। प्रति घण्टा थ्रुपुट बढाउनको लागि चार समाप्त भागहरू एक चक्रमा हटाइन्छ।
मोड २: विभिन्न भागहरूको लागि लचिलो मिश्रित-लाइन मेसिनिङ
1. अलग-अलग स्टेशनहरूमा चार फरक वर्कपीसहरूसँग सम्बन्धित फिक्स्चरहरू लोड गर्नुहोस्।
2. सबै स्टेशनहरू लक गर्न कम्प्रेस गरिएको हावा लागू गर्नुहोस्। CNC ले प्रत्येक स्टेशनको लागि क्रमशः समर्पित मेसिनिङ कार्यक्रमहरू चलाउँछ।
3. जब एक-अर्डर उत्पादन समाप्त हुन्छ, केवल सान्दर्भिक लक्ष्य स्टेशन मा फिक्स्चर बदल्नुहोस्। बाँकी स्टेसनहरू पूर्ण रूपमा झरेको बिना क्ल्याम्प रहन्छन्।
४. बारम्बार उत्पादन परिवर्तन-ओभरहरूमा डाउनटाइममा ठूलो कटौती गर्दछ।
इन्जिनियरिङ डिजाइन
· मिश्र धातु-स्टील आधारले दुई-राउन्ड तनाव-राहत वृद्धावस्थाबाट गुज्र्छ: रफ-मेसिनिंग पछि पहिलो बुढ्यौली, अर्ध-फिनिसिङ पछि माध्यमिक उमेर। मिश्रित-मोड कार्यशालाहरूमा दोहोरिएको क्ल्याम्पिङ तनाव, परिवेशको तापमान स्विङहरू र निरन्तर काट्ने कम्पनहरू सामान्य छन्। अपर्याप्त तनाव रिलीजले अदृश्य माइक्रो-डिफोर्मेसन निम्त्याउँछ र बहु-स्टेशन स्थितित्मक शुद्धतालाई बर्बाद गर्दछ। JWGRIP डुअल-एजिंगले दीर्घकालीन स्थिर ज्यामितिको लागि आन्तरिक-तनाव रिलीजलाई अधिकतम बनाउँछ।
· पोजिशनिङ बुशिङहरूले उच्च पहिरन-प्रतिरोधी असरदार स्टील अपनाउने। भित्री बोरहरूले प्रत्येक स्टेशनको लागि भरपर्दो स्वतन्त्र लोकेटिंग कार्यसम्पादनको ग्यारेन्टी गर्न क्वेन्चिङ प्लस होनिङ सुपर-फिनिसिङ प्राप्त गर्दछ।
· स्थिति सहिष्णुता र स्टेशन-देखि-स्टेशन उचाइ भिन्नता मिश्रित-लाइन उत्पादन स्थिरता आवश्यकताहरू पूरा गर्न कडा रूपमा नियन्त्रण गरिन्छ।
कोर फाइदाहरू
1. बारम्बार अर्डर परिवर्तन-ओभरहरूले गर्दा हुने डाउनटाइमलाई कम गर्नुहोस्
उत्पादन स्विचिङ समयमा प्रत्येक फिक्स्चर पृथक गर्न आवश्यक छैन। नयाँ-अर्डर फिक्स्चरहरू आवश्यक पर्ने स्टेशनहरू मात्र स्वैप हुन्छन्; अन्य स्टेशनहरू चलिरहन्छन्। उच्च-मिक्स-कम-भोल्युम अर्डर वातावरणहरूको लागि मेसिनको निष्क्रिय समय तीव्र रूपमा घट्छ।
2. मानव-प्रेरित असेंबली त्रुटिहरू धेरै अलग प्यालेटहरूबाट हटाउनुहोस्
म्यानुअल स्ट्याकिंग र अलग शून्य-बिन्दु प्यालेटहरूको माउन्टिङले 7-8 μm को स्थितिगत विचलन सिर्जना गर्न सक्छ। JWGRIP ले पूर्ण बहु-स्टेशन क्यालिब्रेसन इन-हाउस पूरा गर्दछ: स्थितिगत सहिष्णुता ≤±0.004 मिमी, स्टेशन-देखि-स्टेशन उचाइ भिन्नता ≤0.0025 मिमी। यसले साइटमा फिटिङ र ट्युनिङ श्रमको घण्टा बचत गर्छ।
3. एउटा हार्डवेयरले मास-भोल्युम र उच्च-मिक्स-लो-भोल्युम कार्यहरू दुवैलाई समेट्छ
ठूला-ब्याच अर्डरहरूको समयमा अधिकतम थ्रुपुटको लागि चार-अप समान-भाग मेसिनिङ चलाउनुहोस्। खण्डित अर्डरहरूको लागि मिश्रित-लाइन मोडमा स्विच गर्नुहोस्। निश्चित-सम्पत्ति लगानी कम गर्दै, दुई उत्पादन परिदृश्यहरूको लागि अलग फिक्स्चरहरू खरीद गर्न आवश्यक छैन।
4. मानक D20 शून्य-बिन्दु पुल-स्टड अनुकूलताको साथ अवस्थित फिक्स्चर सम्पत्ति पुन: प्रयोगलाई अधिकतम गर्नुहोस्
कार्यशाला-अवस्थित सानो आकारको शून्य-बिन्दु फिक्स्चर आधारहरू मानक D20 पुल स्टडहरू पुन: फिट गरेपछि सीधा पुन: प्रयोग गर्न सकिन्छ। पूर्ण फिक्स्चर पुनर्निर्माणबाट बच्नुहोस् र अघिल्लो स्थिरता लगानी सुरक्षित गर्नुहोस्।
5. प्रति-स्टेशन स्वतन्त्र चिप-डाइभर्सन ग्रूभ डिजाइन
फलाम र एल्युमिनियम काट्ने चिपहरू प्रत्येक स्टेशनको लागि समर्पित ग्रूभहरूबाट बग्छन्। पोजिसनिङ-बुशिङ ग्याप भित्र चिप इन्ट्रापमेन्ट धेरै कम भएको छ। बारम्बार स्थिरता-स्वैप मिश्रित-लाइन अवस्थाहरूमा, सफाई फ्रिक्वेन्सी तल जान्छ र चिप-ट्रिगर स्थिति-विफलता जोखिम कम हुन्छ।
वास्तविक केसहरू
केस १: मेडिकल-उपकरण-सहायक प्रोसेसर
यो ग्राहकले सामान्य उच्च-मिक्स-कम-भोल्युम अर्डरहरू प्राप्त गर्दछ, प्रत्येक कार्य दिनमा 3-5 मिनिएचर-पार्ट भेरियन्टहरू बीच स्विच गर्दै।
· अपग्रेड गर्नु अघि: एकल-स्टेशन शून्य-बिन्दु प्यालेटहरू प्रयोग गरिन्थ्यो। प्रत्येक परिवर्तन-ओभर आवश्यक फिक्स्चर हटाउने, सफाई, पुन: क्ल्याम्पिङ र डायल-सङ्केत, खपत 40-60 मिनेट। सेटअप कार्यमा मेसिन घण्टाको ठूलो मात्रा बर्बाद भयो।
· एकाधिक JWGRIP चार-केन्द्र शून्य-बिन्दु प्यालेटहरू प्रयोग गरेपछि र मिश्रित-लाइन मेसिनिङ मोड अपनाएपछि: पूर्ण फिक्स्चर टियरडाउन आवश्यक छैन। केवल लक्ष्य-स्टेशन फिक्स्चरहरू प्रतिस्थापित हुन्छन्। औसत परिवर्तन-ओभर समय 8-15 मिनेटमा आउँछ।
· आधा-वर्षको उत्पादन तथ्याङ्कले मेसिन उपकरणको उपयोग 24% ले बढेको देखाउँछ। कारखानाले अतिरिक्त सीएनसी मेसिनहरू खरिद नगरी थप खण्डित ग्राहक अर्डरहरू स्वीकार गर्न सक्छ।
केस 2: पर्ल नदी डेल्टामा 3C-कम्पोनेन्ट सबकन्ट्र्याक्टर
यो कार्यशालाले समान सीएनसी मेसिनहरूमा उच्च-भोल्युम मास अर्डरहरू र सानो-ब्याच नमूना कार्यहरू दुवै ह्यान्डल गर्दछ।
· मास-अर्डर अवधिहरूमा: चार स्टेशनहरूले उच्च थ्रुपुटको लागि समान भागहरू प्रशोधन गर्छन्।
· जब सानो-ब्याच नमूना कार्यहरू आइपुग्छन्: नमूना उत्पादनको लागि एक वा दुई स्टेशनहरू कब्जा गर्नुहोस् जबकि अन्य स्टेशनहरूले ठूलो-उत्पादन जारी राख्छन्।
· नमूना प्रशोधनले अब ठूलो-उत्पादन तालमा बाधा पुर्याउँदैन, र नमूना वितरण नेतृत्व-समय महत्त्वपूर्ण रूपमा छोटो पारिएको छ।
उत्पादन कार्यप्रवाह पूरा गर्नुहोस्
① मिश्रित स्टील खाली फोर्जिङ र टेम्परिङ
② रफ मेसिनिङ
③ पहिलो तनाव-राहत वृद्धावस्था
④ सेमी फिनिसिङ
⑤ माध्यमिक तनाव-राहत वृद्धावस्था
⑥ 5-अक्ष ग्राइन्डर: एक पटक क्ल्याम्पिङ सेटअप अन्तर्गत सबै बुशिङ-माउन्टिङ प्वालहरू पीस्नुहोस्
⑦ बुशिङ प्रेस फिटिङ
⑧ एयर-सर्किट सील असेंबली
⑨ हवा-कसाई दबाव-होल्डिंग परीक्षण
⑩ पूर्ण-स्टेशन CMM आयामी निरीक्षण
⑪ विरोधी जंग संरक्षण उपचार
⑫ निर्यात-तयार झटका-प्रूफ प्याकिङ
निरीक्षण चेकलिस्ट
1. प्रत्येक एकल स्टेशनको लागि स्वतन्त्र दोहोर्याउने-स्थिति-शुद्धता परीक्षण
2. चार-स्टेशन स्थितिीय सहिष्णुता, उचाइ-अन्तर र समानान्तरको लागि CMM मापन
3. 5-मिनेट एयर-होल्डिंग एयर-टाइटनेस परीक्षण; अधिकतम स्वीकार्य दबाव ड्रप ≤0.02 MPa
4. चार स्टेशनहरूमा चक्रीय सिंक्रोनस लक-अनलक कार्यात्मक परीक्षण
चयन गाइड
· तपाईँको अर्डर संरचनाको विश्लेषण गर्नुहोस्: प्रमुख एकल-विविध जन-उत्पादनको लागि, चार-स्टेशन समान-भाग मेसिनिङ चलाउनुहोस्। यदि उच्च-मिक्स-कम-भोल्युम अर्डरहरू ठूलो सेयरको लागि खाता छन् भने, टक्करबाट बच्नको लागि चार स्टेशनहरूमा फिक्स्चर-टु-फिक्स्चर भौतिक-हस्तक्षेप जोखिमलाई ध्यानपूर्वक मूल्याङ्कन गर्नुहोस्।
· तपाईंको अन-साइट शून्य-बिन्दु पुल स्टडहरूको विशिष्टताहरू पुष्टि गर्नुहोस्। मानक संस्करण D20 पुल स्टडसँग मेल खान्छ। वैकल्पिक पुल-स्टड आकारहरूको लागि अनुकूलन बुशिङ असेंबलीहरू विकास गर्न सकिन्छ।
· स्वचालित-उत्पादन-लाइन एकीकरणको लागि: ०.५-०.७ MPa भित्र स्थिर कार्यशाला वायु-स्रोतको दबाबको ग्यारेन्टी गर्नुहोस् र PLC नियन्त्रण प्रणालीको लागि IO संकेत बिन्दुहरू सुरक्षित गर्नुहोस्।
· वर्कपीस प्लस फिक्स्चरको कुल स्ट्याकिङ उचाइ गणना गर्नुहोस्। काट्ने क्रममा उपकरण-देखि-प्यालेट टक्कर रोक्न उपकरण-गति मार्ग सिमुलेट गर्नुहोस्। यदि तपाईंसँग अनिश्चितताहरू छन् भने हस्तक्षेप मूल्याङ्कनका लागि JWGRIP प्राविधिक टोलीमा workpiece रेखाचित्रहरू पेश गर्नुहोस्।
व्यावहारिक सञ्चालन
1. प्यालेटलाई मेशिन-उपकरण कार्य तालिकामा माउन्ट गर्नुहोस्, JWGRIP प्रयोगकर्ता पुस्तिकामा टर्क-मान आवश्यकताहरू अनुसार कडाईका साथ बोल्टहरू कडा पार्नुहोस्। ओभर-टोर्क फास्टनिङ निषेध गरिएको छ, किनकि बेस-बॉडी विरूपणले बहु-स्टेशन सापेक्ष सटीकतालाई नष्ट गर्नेछ।
2. कम्प्रेस्ड-एयर इनलेट फ्रन्ट-एन्डमा तेल-पानी फिल्टर स्थापना गर्नुहोस्। बुशिङमा प्रवेश गर्ने ओसिलो र अशुद्धताले खिया लाग्ने, घर्षण र शुद्धतामा ह्रास ल्याउनेछ।
3. प्रत्येक संचयी 100 कार्य घण्टा पछि शून्य-पोइन्ट बुशिंग भित्र ड्राई-लुब्रिकेन्ट एरोसोल स्प्रे गर्नुहोस्। तरल इन्जिन तेललाई कडा रूपमा निषेध गरिएको छ, किनकि तेलले धातुको चिप्सलाई आकर्षित गर्छ र बुशिङ-ज्यामिङ विफलता निम्त्याउँछ।
४. फिक्स्चर स्वैप पछि वा प्रत्येक शिफ्ट-परिवर्तनमा कम्प्रेस्ड-एयरको साथ प्रत्येक स्टेशनको ब्लो-क्लिन लोकेटिंग प्वालहरू र चिप-डाइभर्सन ग्रूभहरू। ड्याटम सतहहरू पत्ता लगाउन धातु चिपहरू कहिल्यै नछोड्नुहोस्।
५. फलामका चिप्स र कटिङ फ्लुइडलाई आक्रमणकारी बुशिङ एसेम्बलीबाट रोक्न निष्क्रिय स्टेशनहरूमा सुरक्षात्मक आवरण प्लेटहरू फिट गर्नुहोस्।
6. प्यालेट ड्याटम अनुहारहरूमा भारी-वस्तुको प्रभावबाट बच्न। टक्करको कारण आधार विरूपण सामान्यतया साइटमा मर्मत गर्न सकिँदैन र स्थायी रूपमा बहु-स्टेसन स्थितिगत प्रदर्शनलाई बर्बाद गर्दछ।
बिक्री पछि समर्थन
1. वारेन्टी: 12-महिनाको पूर्ण-युनिट वारेन्टीले मानवीय दुरुपयोग बाहेक निर्माण दोषहरू समावेश गर्दछ। योग्य दावीहरूले नि:शुल्क मर्मत वा स्पेयर-पार्ट प्रतिस्थापन सेवाको आनन्द लिन्छन्।
2. प्राविधिक स्रोतहरू: अनलाइन सञ्चालन कागजातहरू र भिडियो ट्यूटोरियलहरू प्रदान गरिएका छन्। बल्क-भोल्युम अर्डर परियोजनाहरूको लागि सशुल्क रिमोट प्राविधिक समर्थन उपलब्ध छ।
3. अनुकूलन परिमार्जन सेवा: बाहिरी आयाम समायोजन, पुल-स्टड-विशिष्ट प्रतिस्थापन, स्टेशन-लेआउट पुनर्व्यवस्था समर्थित छन्।
4. नमूना मूल्याङ्कन: मूल्याङ्कन नमूना व्यवस्थित गर्न सकिन्छ; क्रेताले नमूना भाडा लागत लिन्छ।
FAQ
Q1: के चार स्टेशनहरूमा विभिन्न-भाग वर्कपीसहरूको मिश्रित-लाइन मेसिनले पारस्परिक शुद्धतामा हस्तक्षेप गर्नेछ?
A: चार बुशिङ एकाइहरू शारीरिक रूपमा पूर्ण रूपमा स्वतन्त्र छन्; ताला लगाउने कार्यहरूले एकअर्कासँग हस्तक्षेप गर्दैनन्। पत्ता लगाउने शुद्धता स्थिर रहन्छ जबसम्म फिक्स्चरहरू भौतिक टक्करबाट बच्न्छन्। प्रत्येक स्टेशनको लागि नियमित कम्प्रेस्ड-एयर सफाई अझै पनि अन्य स्टेशनहरूको डाटाम सतहहरूमा चिप्स स्प्याश हुनबाट रोक्न सिफारिस गरिन्छ।
Q2: के CNC फिक्स्चरको लागि चार-केन्द्र शून्य पोइन्ट प्यालेट आवश्यक छ यदि सानो-ब्याच परिवर्तन-ओभरहरू कहिलेकाहीं हुन्छन्?
A: यसको परिवर्तन-अधिक-दक्षता लाभ हरेक हप्ता बारम्बार संस्करण-स्विचिङ अन्तर्गत मात्र बाहिर खडा हुन्छ। यदि उत्पादन प्रायः एकल-भ्यारिएन्ट जन-उन्मुख छ भने, एकल-स्टेसन वा दोहोरो-स्टेसन शून्य-बिन्दु प्यालेटहरूले राम्रो लागत-प्रदर्शन प्रदान गर्दछ।
Q3: के मेरो अवस्थित लिगेसी फिक्स्चर आधारहरू यस प्यालेटमा पुन: प्रयोग गर्न सकिन्छ?
A: मानक D20 शून्य-पोइन्ट पुल स्टडहरूसँग जडान गरिएको फिक्स्चर आधारहरूले सीधा काम गर्न सक्छ। अन्य पुल-स्टड विशिष्टताहरूको लागि अनुकूलन-बनाइएका बुशिङ असेंबलीहरू आवश्यक छन्।
Q4: JWGRIP फोर-सेन्टर जीरो-पोइन्ट प्यालेट 120×120 5-अक्ष CNC मेसिनहरूमा तैनाथ गर्न सकिन्छ?
A: यो 5-अक्ष उपकरण संग उपयुक्त छ। स्पिन्डल-टिल्टिङ टक्कर जोखिम मूल्याङ्कन गर्न workpiece प्लस फिक्स्चरको कुल उचाइ गणना गर्नुहोस्। चयन चरणमा JWGRIP प्राविधिक मूल्याङ्कनको लागि Workpiece रेखाचित्र पेश गर्न सकिन्छ।
खरीद सन्दर्भ नोट
धेरै कारखानाहरूले लचिलो-लाइन स्तरवृद्धिको लागि अनुकूलन विशेष-उद्देश्य फिक्स्चरहरूको ठूलो मात्रामा खरिद गर्ने विचार गर्छन्। यसले उच्च पूँजीगत खर्च र अर्डर परिवर्तन भएपछि फिक्स्चरहरू निष्क्रिय हुने जोखिम ल्याउँछ।
CNC फिक्स्चरको लागि JWGRIP फोर-सेन्टर जीरो प्वाइन्ट प्यालेटको मूल मूल्य एक एकल हार्डवेयर इकाई भित्र मास-भोल्युम उत्पादन र उच्च-मिक्स मिश्रित-लाइन निर्माण दुवैलाई समर्थन गर्नमा निहित छ। यसले ग्राहकहरूको अवस्थित फिक्स्चर आधारहरूको पुन: प्रयोगलाई अधिकतम बनाउँछ, उत्पादन-रिट्रोफिट लागतहरू नियन्त्रण गर्दछ र खण्डित अर्डरहरूको कारणले गर्दा परिवर्तन-अधिक-दक्षताको पीडा बिन्दुहरूलाई राहत दिन्छ। यो मध्यम-र-सानो-आकारको कम्पोनेन्ट-प्रशोधन निर्माताहरूको लागि लचिलो-अपग्रेड परियोजनाहरूको लागि राम्रोसँग उपयुक्त छ।
सोधपुछ पठाउनुहोस्
सम्पर्क जानकारी
-
ठेगाना
नम्बर 44, डेनिङ उद्यमशीलता रोड, हुमेन टाउन, डोंगगुआन शहर, गुआंग्डोंग प्रान्त, चीन
-
टेलिफोन
-
इमेल
JWGRIP मा सोधपुछ पठाउन स्वागत छ। हाम्रो व्यावसायिक प्राविधिक र बिक्री टोलीले नि: शुल्क फिक्स्चर चयन, अनुकूलित समाधान डिजाइन र सही उद्धरण प्रदान गर्नेछ।
समाचार सिफारिसहरू