नेपाली
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


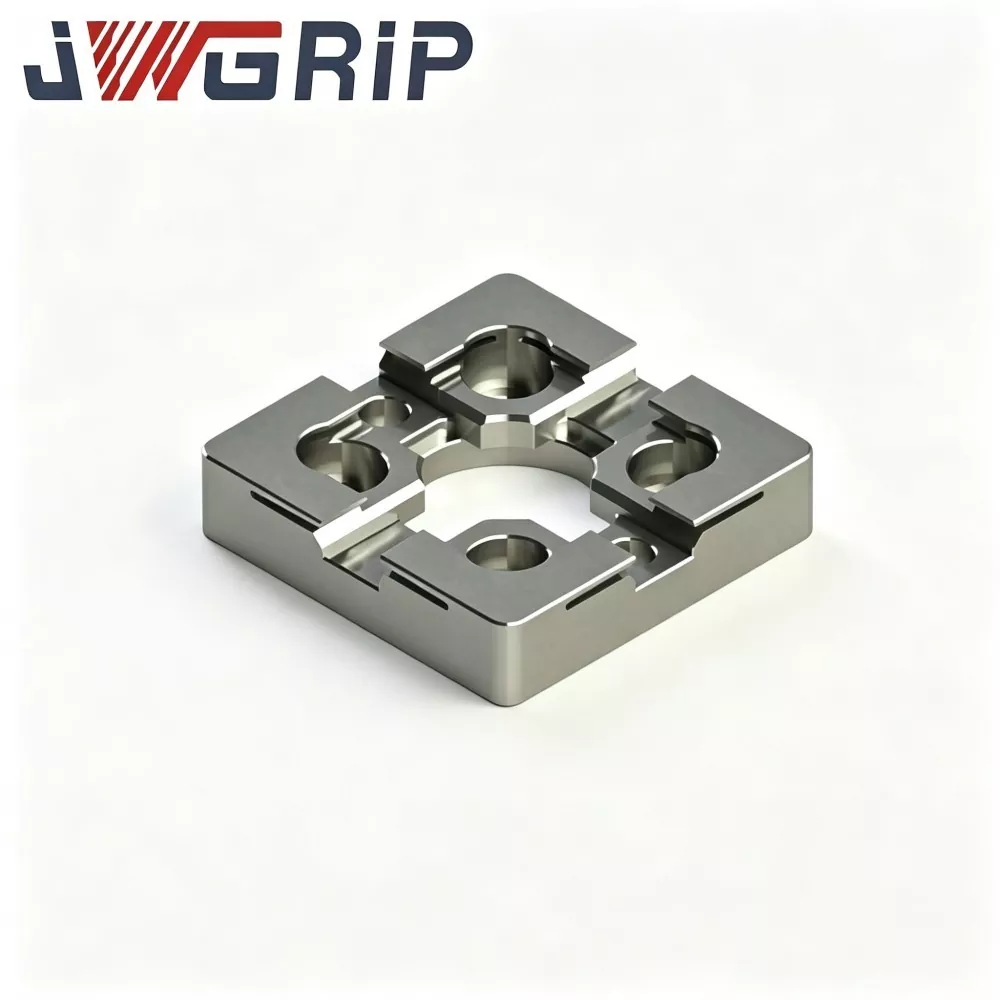

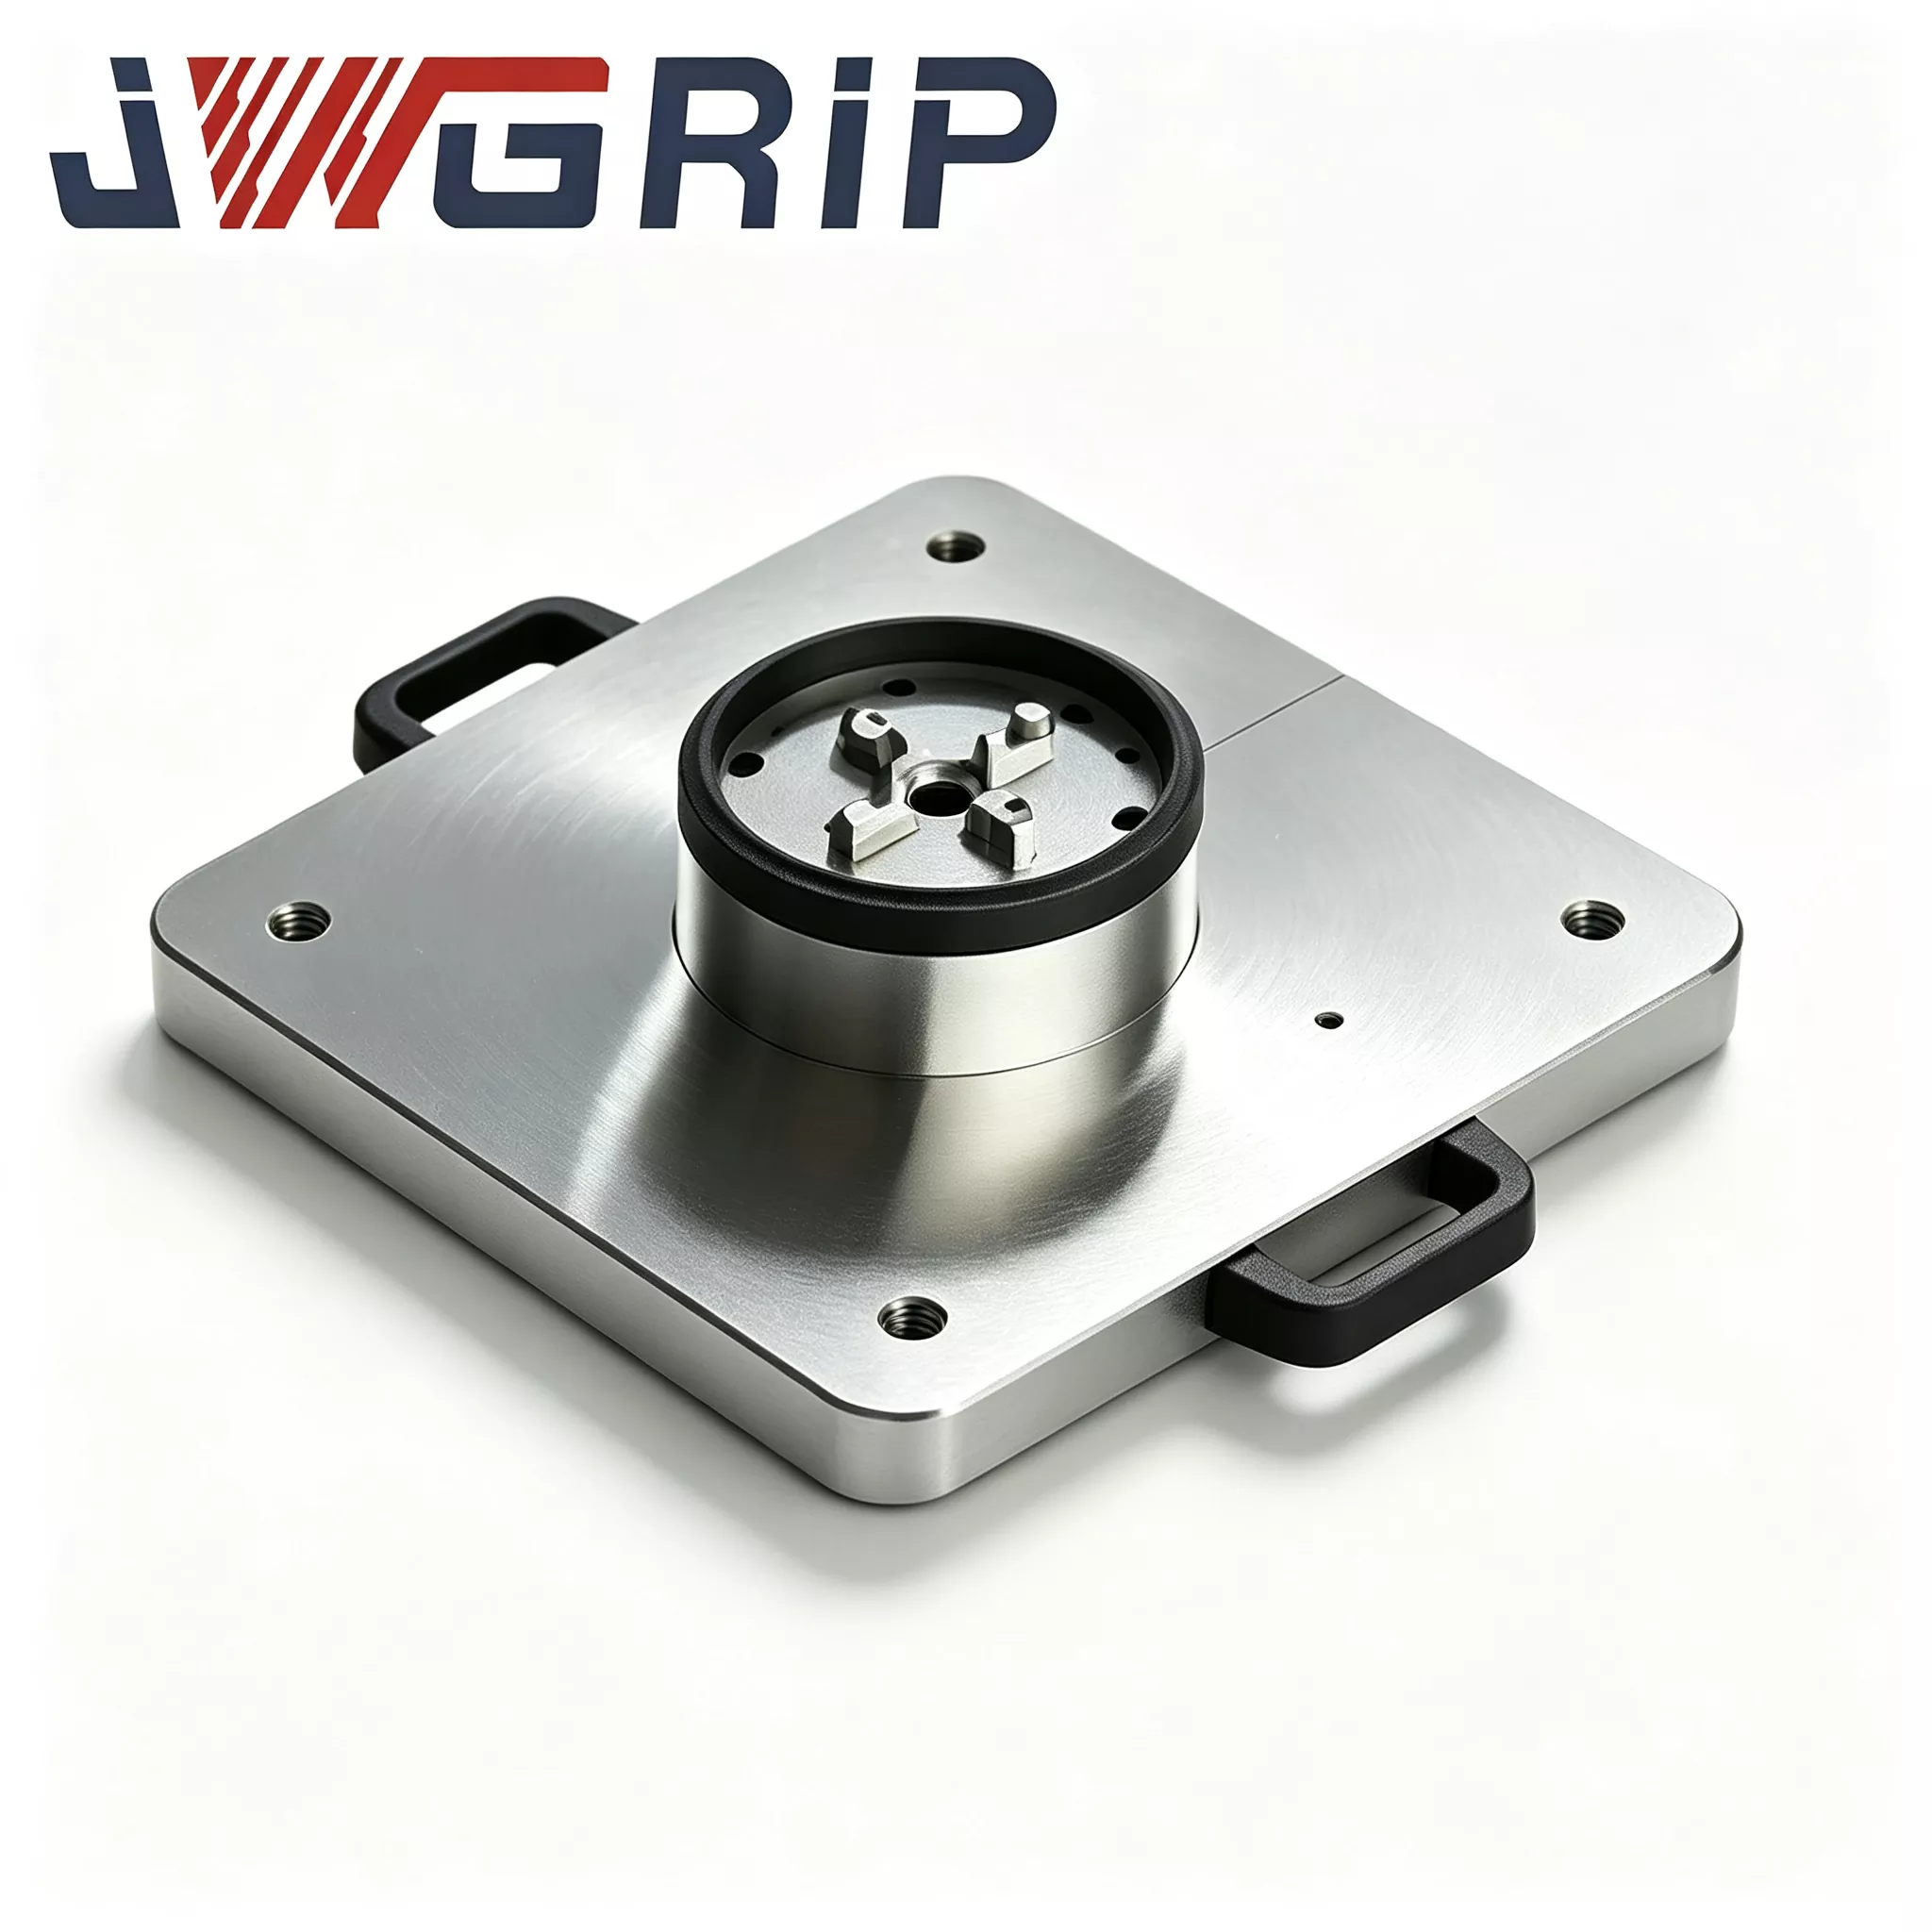
पावर चकको साथ स्वचालित शून्य बिन्दु प्यालेट
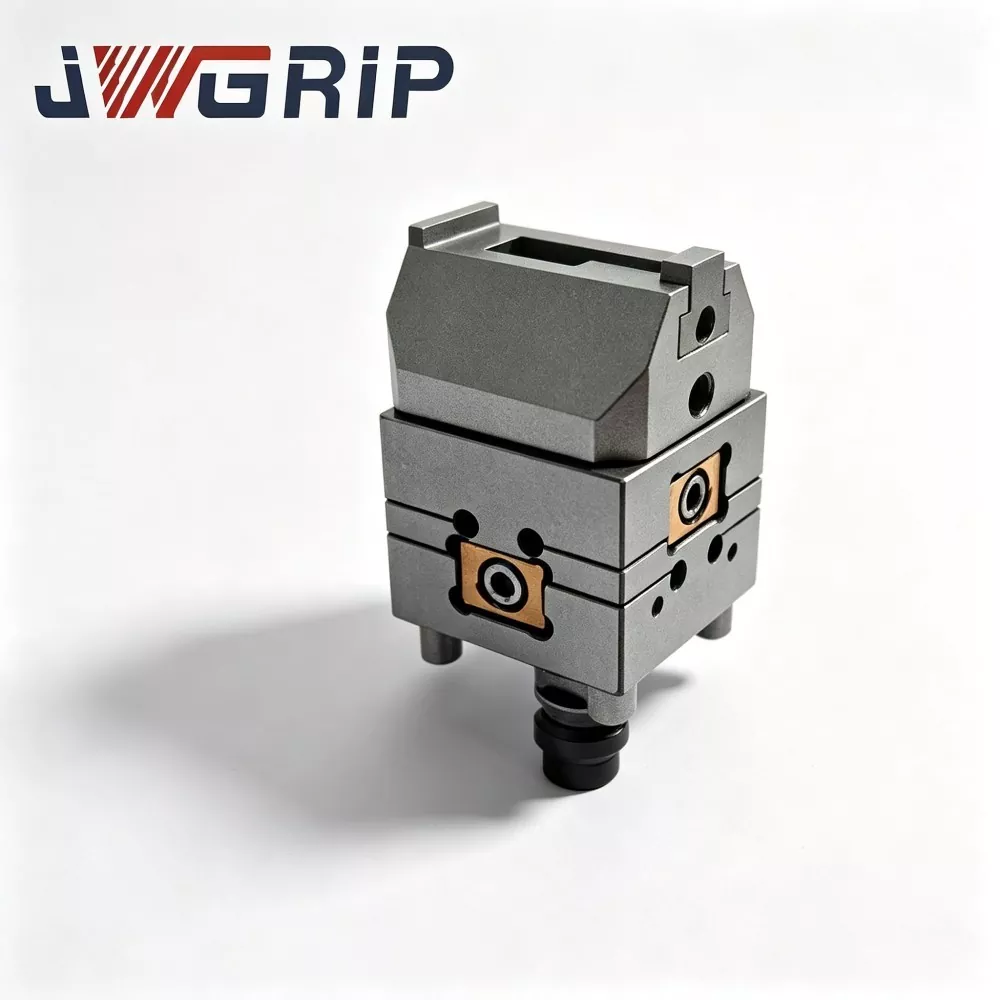
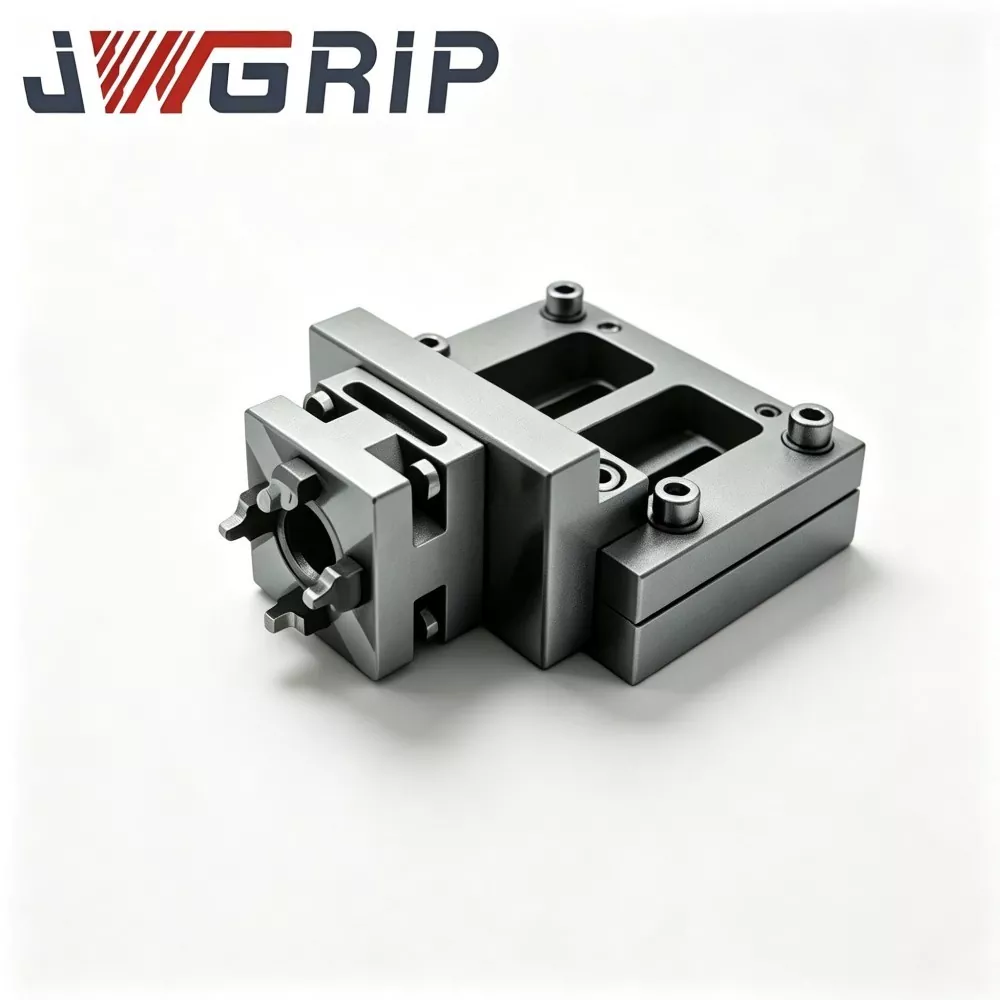
JWGRIP चीनमा पावर चकको साथ व्यावसायिक स्वचालित जीरो प्वाइन्ट प्यालेटको निर्माता र आपूर्तिकर्ता हो। यो विशेष गरी लचिलो मानवरहित सीएनसी उत्पादन लाइनहरूको लागि डिजाइन गरिएको एक एकीकृत शून्य-बिन्दु स्थिति स्थिरता हो। यसले शून्य-बिन्दु स्थिति सन्दर्भ कम्पोनेन्ट र पावर वायमेटिक चक लकिङ इकाईलाई एकल उपकरणमा एकीकृत गर्दछ, अतिरिक्त बहु-तह एडाप्टर प्लेटहरू वा छुट्टै चक एट्याचमेन्टहरू खरिद गर्ने आवश्यकतालाई हटाउँदै। यसलाई सिधै स्थापना गर्न सकिन्छ र मेशिन उपकरण कार्यटेबलमा फिक्स गर्न सकिन्छ र औद्योगिक रोबोट ग्रिपरहरूमा जडान गर्न सकिन्छ।
पावर चकको साथ स्वचालित जीरो प्वाइन्ट प्यालेटले स्वचालित स्थिति, स्वचालित क्ल्याम्पिङ, र वर्कपीस क्ल्याम्प गरेपछि स्वचालित रिलीज प्राप्त गर्न सक्छ। यो व्यापक रूपमा अटोमोटिभ एल्युमिनियम मिश्र धातु डाइ-कास्ट पार्ट्सको प्रशोधन, 3C उपभोक्ता इलेक्ट्रोनिक्सका लागि धातु संरचनात्मक घटकहरूको ठूलो मात्रामा उत्पादन, र मोल्ड कार्यशालाहरूमा स्वचालित ग्रेफाइट इलेक्ट्रोड प्रशोधन एकाइहरूमा व्यापक रूपमा प्रयोग गरिएको छ।
उत्पादन संरचना र कार्य प्रवाह
पावर चकको साथ स्वचालित जीरो प्वाइन्ट प्यालेट जीरो प्वाइन्ट प्यालेट श्रृंखलासँग सम्बन्धित छ। यो मुख्यतया चार कोर कम्पोनेन्टहरू मिलेर बनेको छ: प्यालेट बेस बडी, उच्च परिशुद्धता शून्य-पोइन्ट पोजिशनिङ स्लिभ असेंबली, वायमेटिक ड्राइभ मोड्युल, र सिंक्रोनस पावर चक फिक्स्चर।
पूर्ण कार्य प्रवाह निम्नानुसार छ: औद्योगिक रोबोटले लोड गरिएको वर्कपीसको फिक्स्चर आधार लिन्छ र यसलाई प्यालेटको सन्दर्भ प्लेनमा राख्छ। शून्य-बिन्दु स्थिति आस्तीन प्रारम्भिक स्थिति पूरा गर्दछ। जब निर्मित सेन्सरले स्थिति सही रूपमा पत्ता लगाउँदछ, यसले PLC नियन्त्रण प्रणालीमा संकेत पठाउँछ।
PLC ले वायमेटिक सर्किट सुरु गर्छ, र बिल्ट-इन वायमेटिक एकाईले पावर चक फिक्स्चरलाई सिंक्रोनस रूपमा भित्र तिर लैजान्छ, फिक्स्चर आधारको एकसमान रेडियल क्ल्याम्पिङ प्राप्त गर्दछ।
क्ल्याम्पिङ पूरा भएपछि, सीएनसी मेसिन उपकरणमा विद्युतीय पुष्टिकरण संकेत पठाइन्छ, र काट्ने प्रशोधन चक्र सुरु हुन्छ।
जब प्रशोधन कार्यक्रम समाप्त हुन्छ, मेशिन उपकरणले पूरा हुने संकेत पठाउँछ, र वायमेटिक सर्किटले दबाब जारी गर्दछ। चक फिक्स्चर सिंक्रोनस रूपमा खुल्छ, र रोबोटले लोडिङको अर्को चक्रको लागि तयारी गर्दै, फिक्स्चरसँगै पूरा भएको वर्कपीस निकाल्छ।
सम्पूर्ण प्रक्रियालाई बोल्टको म्यानुअल कसर वा म्यानुअल संकेत र पङ्क्तिबद्धता आवश्यक पर्दैन।


प्रक्रिया लाभहरू
बेस प्लेट खाली नक्कली मिश्र धातु इस्पातबाट बनेको छ र सीएनसी मेसिन प्रक्रियाको क्रममा उत्पन्न हुने आन्तरिक अवशिष्ट तनाव हटाउन दुई पूर्ण तनाव-मुक्त ताप उपचार प्रक्रियाहरू पार गर्दछ।
धेरै कम लागत प्रतियोगीहरूले यो महत्त्वपूर्ण चरण छोड्नेछन्। यदि आधार सामग्रीमा आन्तरिक अवशिष्ट तनाव महत्त्वपूर्ण छ भने, कार्यशालामा बारम्बार क्ल्याम्पिङ सञ्चालनहरू र दिन-रात चक्रको कारण तापक्रममा परिवर्तनहरूले सन्दर्भ बेन्चमार्क प्लेनमा नाङ्गो आँखाले नदेखिने माइक्रोस्कोपिक विकृतिहरू निम्त्याउन सक्छ।
यसले मेशिन गरिएको वर्कपीसहरूमा निरन्तर आकार विचलन निम्त्याउनेछ र ठूलो मात्रामा फोहोर नोक्सानको परिणाम दिन्छ।
हाम्रो कारखानामा कच्चा माल को प्रत्येक टुक्रा कडाई पूर्ण annealing प्रक्रिया पूरा गर्दछ। यो मानक दस वर्ष भन्दा बढी व्यावहारिक ईन्जिनियरिङ् अनुभवबाट लिइएको हो र धेरै सीएनसी स्वचालित स्थिरता परियोजनाहरु लाई सेवा गर्दछ। पोजिशनिङ बुशिङ उच्च पहिरन-प्रतिरोधी बेयरिङ स्टिलबाट बनेको हुन्छ, यसले शमन र टेम्परिङ ट्रीटमेन्टबाट गुज्रिन्छ, र पोजिसनिङ सतहहरू बीचको अन्तरलाई कम गर्न र अनगिन्ती प्रतिस्थापन चक्रहरू पछि पनि स्थिर स्थिति प्रदर्शन सुनिश्चित गर्न आन्तरिक प्वाल फाइन ग्राइन्डिङ र अल्ट्रा-फाइन प्रोसेसिङसँग जोडिएको हुन्छ।
कोर फाइदाहरू
1. एकीकृत एक-टुक्रा संरचनात्मक डिजाइन
एकीकृत एक-टुक्रा डिजाइनले मेसिन उपकरणको कार्यतालिकामा माउन्टिङ स्पेस बचत गर्छ र बहु-तह एडाप्टर प्लेटहरूको कारणले गर्दा जम्मा भएका असेंबली त्रुटिहरूलाई हटाउँछ। परम्परागत स्प्लिट-प्रकार समाधानहरू स्ट्याकिङ शून्य-पोइन्ट प्यालेटहरू, एडाप्टर आधार प्लेटहरू, र स्वतन्त्र चकहरू आवश्यक पर्दछ, जहाँ 2-3 प्लेटहरू स्ट्याकिङले थप 3-5μm संचित स्थिति विचलन उत्पन्न गर्न सक्छ। हाम्रो मोनोलिथिक एकीकृत डिजाइनले यी त्रुटि स्रोतहरूलाई बेवास्ता गर्छ, खरिद गरिएका सामानहरूको संख्या घटाउँछ, र अन्तिम ग्राहकहरूको लागि स्पेयर पार्ट्स व्यवस्थापन लागतहरू कम गर्छ।
2. स्थिति सटीकता दोहोर्याउनुहोस्
प्यालेटले ±2μm को स्थिर दोहोरिने स्थिति सटीकता प्रदान गर्दछ। पोजिसनिङ बुशिङको भित्री बोरहरू सुपर-फिनिसिङको माध्यमबाट प्रशोधन गरिन्छ। प्रत्येक प्यालेटले डेलिभरी अघि 100% पूर्ण-वस्तु सटीकता निरीक्षणबाट गुज्र्छ, र प्रत्येक एकाइलाई हार्ड-प्रतिलिपि मूल निरीक्षण रिपोर्टको साथ पठाइन्छ जुन विदेशी खरीददारहरूको अनुरोधमा प्रमाणीकरणको लागि आपूर्ति गर्न सकिन्छ।
3. नेटिभ स्वचालन एकीकरण
मानकीकृत वायमेटिक पोर्टहरू र NPN इलेक्ट्रिकल सिग्नल आउटपुट इन्टरफेसहरू आरक्षित छन्, प्यालेटलाई बजारमा धेरै मुख्यधारा औद्योगिक रोबोट ब्रान्डहरूसँग उपयुक्त बनाउँदै। यसले साँच्चै अपरिचित रात-शिफ्ट उत्पादनलाई समर्थन गर्दछ। एक घरेलु अटो पार्ट्सको अन्त-प्रयोगकर्ताको वास्तविक रिट्रोफिट डेटा अनुसार, फिक्स्चर परिवर्तन चक्र समय मूल म्यानुअल 12-15 मिनेटबाट तल 45 सेकेन्डमा हाम्रो प्यालेटहरू डिप्लोय गरेपछि 45 सेकेन्डमा झर्यो, कुनै अपरेटरलाई रातको सिफ्टहरूमा साइटमा बस्न आवश्यक पर्दैन।
4. उच्च क्ल्याम्पिङ बल आउटपुट
बिल्ट-इन पावर वायमेटिक चक एकाईले 45kN सम्मको अधिकतम क्ल्याम्पिङ फोर्स प्रदान गर्दछ, मोल्ड स्टिल र कास्ट-एल्युमिनियम वर्कपीसहरूको भारी-फिड मेसिनिंगद्वारा उत्पन्न कटिंग प्रभावलाई सामना गर्न सक्षम छ, प्रभावकारी रूपमा फिक्स्चर सिफ्टिङ र काट्ने कार्यहरूमा ढिलो हुने जोखिम कम गर्दछ।
5. सुविधाजनक मर्मत र नियन्त्रण योग्य स्पेयर पार्ट लागत
चक जबडा असेंबलीहरू मेसिन उपकरणको कार्य तालिकाबाट सम्पूर्ण प्यालेट नहटाईकन अलग-अलग रूपमा विच्छेदन र प्रतिस्थापन गर्न सकिन्छ। जब जबडाहरू घर्षण वा क्षतिग्रस्त हुन्छन्, ग्राहकहरूले सम्पूर्ण प्यालेट सेट प्रतिस्थापन गर्नुको सट्टा सम्बन्धित स्पेयर पार्टहरू मात्र खरीद गर्न आवश्यक छ, प्रभावकारी रूपमा दीर्घकालीन उपकरण मर्मत लगानी कम गर्न।


वास्तविक ग्राहक केसहरू
पावर चकको साथ स्वचालित जीरो प्वाइन्ट प्यालेट प्रायः उत्पादन लाइनहरूको तीन कोटीहरूमा लागू हुन्छ: अटोमोटिभ कम्पोनेन्टहरूका लागि मानवरहित-सीएनसी उत्पादन लाइनहरू, 3C धातु संरचनात्मक भागहरूको लागि ठूलो-उत्पादन लाइनहरू, र मोल्ड कारखानाहरू भित्र लचिलो स्वचालित ग्रेफाइट-इलेक्ट्रोड मेसिनिंग सेलहरू।
केस १:एउटा ठूला स्तरको घरेलु अटो-पार्ट्स निर्माताले एल्युमिनियम डाइ-कास्टिङ मेसिनिङका लागि पावर चकसहित अटोमेटेड जिरो प्वाइन्ट प्यालेटको कुल १६ सेटसहित दुई लचिलो CNC स्वचालित उत्पादन लाइनहरू रिट्रोफिट गर्यो। रिट्रोफिट गर्नु अघि, अपरेटरहरूलाई प्रत्येक फिक्स्चर परिवर्तन-ओभरको लागि म्यानुअल संकेत र पङ्क्तिबद्धता चाहिन्छ, प्रति ब्याच लगभग 13 मिनेट खपत। हाम्रो शून्य-बिन्दु स्वचालित प्यालेटहरूको तैनाती पछि, रोबोटले सबै लोडिङ-अनलोडिङ, स्थिति र क्ल्याम्पिङ कार्यहरू पूरा गर्दछ। एकल परिवर्तन-ओभर चक्र 42-50 सेकेन्डमा छोटो हुन्छ। नभेटिएको रात्रि-शिफ्ट महसुस हुन्छ। तीन महिनाको निरन्तर उत्पादन तथ्याङ्कअनुसार मासिक कार्यशाला स्तरको उत्पादन क्षमता २२ प्रतिशतले बढेको छ । वर्कपीस ब्याचहरूमा आयामी स्थिरता स्पष्ट रूपमा सुधार हुन्छ र अस्वीकार-स्क्र्याप दर उल्लेखनीय रूपमा घट्छ।
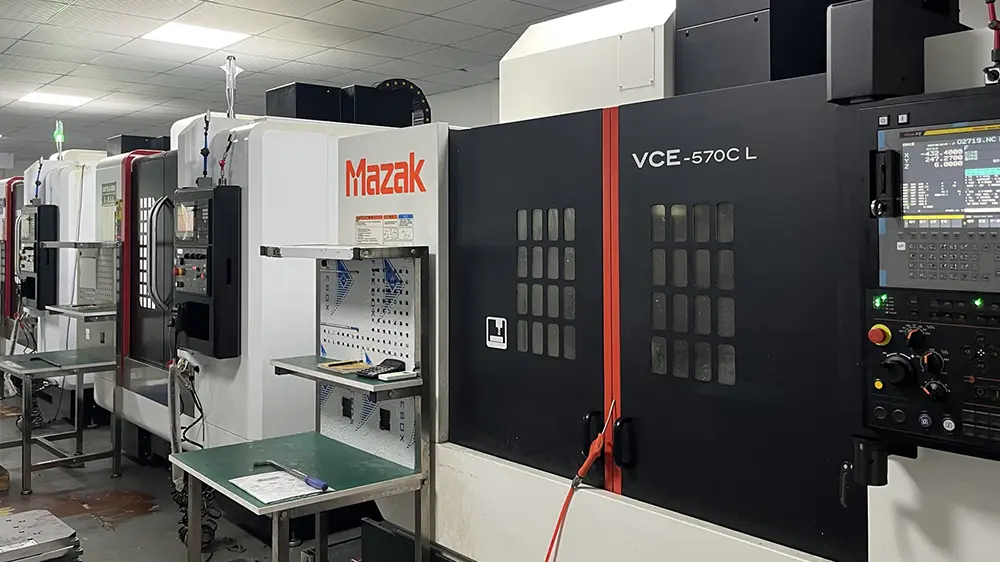
केस २:पर्ल रिभर डेल्टामा अवस्थित एउटा ठूलो आकारको मोल्ड बनाउने उद्यमले ग्रेफाइट-इलेक्ट्रोड स्वचालित-मशिन कक्षहरूमा यस स्वचालित प्यालेटको धेरै सेटहरू स्थापना गर्दछ। सबै इलेक्ट्रोड आधारहरू एकीकृत मानक आयामहरू अपनाउछन्। अपरेटरहरूले अब प्रत्येक इलेक्ट्रोड-मेसिनिङ कार्यको लागि म्यानुअल संकेत दोहोर्याउँदैनन्। समाप्त इलेक्ट्रोडको आयामी स्थिरता धेरै सुधार गर्दछ र मोल्ड-शप कर्मचारीहरूको लागि दोहोरिने श्रम तीव्रता घट्छ। सुझाव गरिएका छवि स्थितिहरू: हाम्रो आफ्नै प्रशोधन कार्यशाला भित्र खिचिएका साइटका तस्बिरहरू, ग्राहक-साइट स्वचालन कार्यस्थानको वास्तविक-शट तस्बिरहरू, प्यालेट बडीको विस्फोट-दृश्य विवरण फोटोहरू, कारखाना-आउटलेट सटीकता-QC निरीक्षणको क्रममा खिचिएका फोटोहरू।
निर्माण प्रक्रिया
सबै स्वचालित प्यालेटहरू हाम्रो इन-हाउस सीएनसी-फिक्स्चर कार्यशाला भित्र फोर्जिंग, सीएनसी मेसिनिंग, तातो-उपचार, ग्राइन्डिङ र एसेम्बली सहित पूर्ण-प्रवाह उत्पादनमा जान्छन्। कुनै पूर्ण-इकाई OEM आउटसोर्सिङ अपनाइएको छैन।
उत्पादन कार्यप्रवाह पूरा गर्नुहोस्:
मिश्र धातु-स्टील खाली फोर्जिंग → रफ मेसिनिंग → पहिलो तनाव-राहत एजिंग → सेमी-फिनिशिंग → सेकेन्डरी तनाव-राहत एजिंग → सुपर-प्रेसिजन ग्राइंडिंग → बुशिंग प्रेस फिटिंग → सामान्य सभा → बहु-वस्तु सटीकता-&-प्रदर्शन निरीक्षण → एयर-टाइटनेस एक्सपोर्ट प्रेशर सुरक्षा
गुणस्तर नियन्त्रण र प्रमाणीकरण
प्रत्येक एकाइको लागि अनिवार्य प्रि-डिलिभरी निरीक्षण वस्तुहरू: दोहोर्याउने-स्थिति-सटीकता परीक्षण, वास्तविक चक-क्लेम्पिङ-बल मापन, एयर-टाइटनेस दबाब-होल्डिङ परीक्षण (अधिकतम स्वीकार्य दबाव ड्रप ≤0.02MPa 5-मिनेट होल्डिङ अवधि भित्र), विद्युत-सङ्केत-तर्क अखण्डता परीक्षण। प्रत्येक एकाइ अद्वितीय कारखाना-निरीक्षण डाटा पाना संग डेलिभर गरिएको छ। हाम्रो कारखानाले ISO9001 गुणस्तर-व्यवस्थापन-प्रणाली प्रमाणीकरण राख्छ। मुख्य धातु घटकहरूको लागि सामग्री प्रमाणपत्रहरू उपलब्ध छन्। ग्राहकहरु द्वारा नामित तेस्रो-पक्ष प्रयोगशाला निरीक्षण स्वीकार्य छ।

चयन गाइड
सर्वप्रथम, प्यालेट क्ल्याम्पिङ-रेन्ज स्पेसिफिकेशनसँग मेल खाने ग्राहक-साइट फिक्स्चर क्यारियरको वास्तविक बाहिरी आयाम पुष्टि गर्नुहोस्।
दोस्रो, कार्यशाला वायु-स्रोत अवस्था जाँच गर्नुहोस्। संकुचित-हावाको दबाब स्थिर रूपमा 0.5-0.7MPa भित्र रहनुपर्छ। यदि वायु-स्रोतको दबाब भारी उतार-चढ़ाव हुन्छ भने, दबाब-नियमन फिल्टर ट्रिपल असेंबलीलाई दृढतापूर्वक सिफारिस गरिन्छ।
तेस्रो, स्वचालन-प्रोजेक्ट खरीदको लागि, रोबोट र PLC नियन्त्रण प्रणाली बीच IO संचार प्रोटोकल स्पष्ट गर्नुहोस्। हामी पूर्ण विद्युतीय-इन्टरफेस-कागजात नि:शुल्क आपूर्ति गर्छौं।
चौथो, भारी workpieces प्रशोधन गरिएको छ भने अधिकतम workpiece वजन प्रदान गर्नुहोस्। हाम्रो प्राविधिक कर्मचारीहरूले मूल्याङ्कन सञ्चालन गर्नेछन् र प्रबलित अनुकूलित-संस्करण प्यालेट आवश्यक छ कि छैन भनेर न्याय गर्नेछ।
स्थापना, कमीशन र सञ्चालन नोटहरू
मेसिन-टूलको कार्यतालिकामा प्यालेट माउन्ट गर्दा, म्यानुअलमा तोकिएका टर्क मानहरूलाई कडाइका साथ बोल्टहरू बाँध्नुहोस्। प्यालेट-शरीर विरूपणबाट बच्नको लागि हिंसात्मक ओभर-टोर्क कसलाई निषेध गरिएको छ। ओसिलो र धातुको फोहोरलाई चकमा प्रवेश गर्न र भित्री भागमा खिया लाग्न वा जाम हुनबाट रोक्नको लागि कम्प्रेस्ड एयर इनलेटको अगाडिको छेउमा तेल-पानी फिल्टर स्थापना गर्नुपर्छ। प्रत्येक 80-100 संचयी कार्य घण्टामा, चक भित्र स्लाइडिङ घर्षण सतहहरूमा ड्राई-लुब्रिकेन्ट स्प्रे स्प्रे गर्नुहोस्।
तरल इन्जिन तेल निषेध गरिएको छ, किनकि तरल तेलले ठूलो एल्युमिनियम र फलामको चिप्सलाई आकर्षित गर्दछ र जबा-जामिङ विफलता ट्रिगर गर्दछ। उत्पादनको क्रममा, प्यालेट सन्दर्भ डाटाम प्लेनमा भारी चिप संचयबाट बच्नुहोस्। अपरेटरहरूले प्रत्येक शिफ्ट परिवर्तनमा कम्प्रेस्ड-एयरको साथ पत्ता लगाउने प्वालहरू र ड्याटम प्लेनहरू उडाएर सफा गर्नुपर्छ। स्पेसिफिकेशन पानामा सूचीबद्ध अधिकतम क्ल्याम्पिङ-फोर्स भन्दा एकाइ कहिल्यै नचलाउनुहोस्। ओभरलोड अपरेसनले चक जबराको स्थायी प्लास्टिक विकृति निम्त्याउँछ र स्थायी रूपमा प्यालेट स्थिति सटीकतालाई नष्ट गर्दछ।
प्याकिंग, नेतृत्व समय र बिक्री पछि सेवा
बाक्लो फोम भित्री बफर सुरक्षाको साथ निर्यात-ग्रेड झटका-प्रूफ ठोस-काठ प्याकिंग केसहरू लामो दूरीको समुद्री-शिपिंग यातायातको समयमा टक्करको क्षतिबाट सटीक ड्याटम सतहहरू सुरक्षित गर्न अपनाइन्छ। मानक नेतृत्व समय: 12-18 काम दिन। केही मानक वस्तुहरू छोटो डेलिभरीको लागि स्टकमा राखिन्छन्।
१२-महिनाको पूर्ण-युनिट वारेन्टीले मानवीय गलत अपरेशनबाट प्रेरित नभएका निर्माण दोषहरू समावेश गर्दछ; नि: शुल्क मरम्मत वा स्पेयर-पार्ट प्रतिस्थापन प्रदान गरिएको छ। स्थापना र कमीशनको लागि रिमोट अनलाइन प्राविधिक-निर्देशन उपलब्ध छ। थोक-अर्डर परियोजनाहरूको लागि भुक्तान गरिएको साइट-कमिशनिङ सेवा प्रस्ताव गर्न सकिन्छ।
क्ल्याम्पिङ-रेन्ज समायोजन, वायमेटिक-सर्किट लेआउट परिवर्तन र सिग्नल-आउटपुट-फारम परिवर्तन सहित अनुकूलित परिमार्जन सेवा समर्थित छ। ग्राहक मूल्याङ्कन परीक्षणको लागि नि: शुल्क नमूना उपलब्ध छ; नमूनाहरूको लागि माल ढुवानी लागत खरिदकर्ताहरू द्वारा लिइनेछ।
FAQ
Q1: पावर चकको साथ स्वचालित शून्य पोइन्ट प्यालेट अन्य तेस्रो-पक्ष ब्रान्डहरूबाट शून्य-बिन्दु फिक्स्चरसँग उपयुक्त हुन सक्छ?
A: मानक-संस्करणको डाटाम आयाम हाम्रो नेटिभ शून्य-बिन्दु प्रणालीसँग मेल खान्छ। यदि तपाइँको परियोजनाको लागि अन्य-ब्रान्ड शून्य-बिन्दु फिक्स्चरहरूसँग अनुकूलता आवश्यक छ भने, अर्डर प्लेसमेन्ट अघि प्राविधिक आवश्यकतालाई सूचित गर्नुहोस्, अनुकूलित ड्याटम-डाइमेन्सन मेसिनिङ महसुस गर्न सकिन्छ।
Q2: के अस्थिर वायु-स्रोत दबाबले क्ल्याम्पिङ सुरक्षा र विश्वसनीयतालाई असर गर्छ?
A: यसले प्रत्यक्ष प्रभाव ल्याउनेछ। अपर्याप्त वायु-स्रोत दबाबले वास्तविक चक क्ल्याम्पिङ बललाई कम गर्छ र काट्ने क्रममा वर्कपीस-ढिलो हुने जोखिम सिर्जना गर्दछ। 0.5-0.7MPa भित्र दबाव स्थिर गर्न दबाव-नियमन फिल्टर असेंबलीलाई दृढतापूर्वक सुझाव दिइएको छ।
Q3: लामो-समय सञ्चालन पछि अपमानित दोहोरिने-स्थिति सटीकताको लागि प्राथमिक कारणहरू के हुन्?
A: तीन बारम्बार मूल कारणहरू: पहिलो, सन्दर्भ पत्ता लगाउने सतहहरूमा जम्मा चिप प्रदूषकहरू; दोस्रो, आन्तरिक स्लाइडिंग घटकहरूको सामान्य पहिरन; तेस्रो, बाह्य भारी प्रभावको कारण प्यालेट-शरीर विरूपण। सरसफाइ र मर्मतसम्भारलाई प्राथमिकता दिनुहोस्। पुरा-प्यालेट नवीकरणको सट्टा अलग-अलग स्पेयर-पार्ट्सहरू द्वारा थकित कम्पोनेन्टहरू प्रतिस्थापन गर्न सकिन्छ।
Q4: के यो प्यालेट 5-अक्ष CNC मेसिन उपकरणहरूमा लागू गर्न सकिन्छ?
A: यो 5-अक्ष मिसिनहरूसँग उपयुक्त छ। 5-अक्ष स्पिन्डल टिल्टिङको समयमा टकराव रोक्नको लागि जम्मा भएको फिक्स्चर उचाइ गणना गरिनु पर्छ। चयन चरणमा मेसिन-उपकरण मोडेल आपूर्ति गर्नुहोस् र हामी तपाईंको लागि हस्तक्षेप जोखिम मूल्याङ्कन गर्नेछौं।
सोधपुछ पठाउनुहोस्
सम्पर्क जानकारी
-
ठेगाना
नम्बर 44, डेनिङ उद्यमशीलता रोड, हुमेन टाउन, डोंगगुआन शहर, गुआंग्डोंग प्रान्त, चीन
-
टेलिफोन
-
इमेल
JWGRIP मा सोधपुछ पठाउन स्वागत छ। हाम्रो व्यावसायिक प्राविधिक र बिक्री टोलीले नि: शुल्क फिक्स्चर चयन, अनुकूलित समाधान डिजाइन र सही उद्धरण प्रदान गर्नेछ।

समाचार सिफारिसहरू